Las conexiones soldadas son esenciales en la construcción de estructuras de acero porque transfieren fuerzas entre placas, vigas, columnas, arriostramientos, rigidizadores y otros componentes fabricados. Una conexión puede parecer sencilla en un plano, pero su rendimiento depende de si la soldadura, el metal base circundante y los elementos conectados pueden resistir de forma segura la trayectoria real de carga.
El diseño de capacidad de soldadura es el proceso de determinar si una conexión soldada proporciona suficiente resistencia para las fuerzas que actúan a través de ella. El cálculo implica mucho más que seleccionar un tamaño de soldadura. Los ingenieros deben considerar el tipo de soldadura, la garganta efectiva, la longitud efectiva, la resistencia del electrodo, la resistencia del metal base, la dirección de la fuerza, la geometría del grupo de soldaduras, la excentricidad y los posibles modos de fallo.
Estas consideraciones son importantes en conexiones de placas, conjuntos de vigas, placas de unión, sistemas de arriostramiento, conexiones resistentes a momento, rigidizadores, ménsulas y otros detalles estructurales. Las conexiones soldadas fiables requieren que la soldadura y el acero conectado trabajen conjuntamente como un sistema continuo de transferencia de cargas.
¿Qué Es el Diseño de Capacidad de Soldadura?
El diseño de capacidad de soldadura evalúa la resistencia disponible de una soldadura y la compara con las fuerzas que la conexión debe transferir. El objetivo es garantizar que la soldadura tenga suficiente capacidad y, al mismo tiempo, confirmar que las placas, vigas, arriostramientos y otros componentes adyacentes no fallen primero.
Una conexión puede contener una soldadura más resistente de lo necesario mientras que el acero circundante sigue siendo inadecuado. Por ejemplo, una soldadura grande puede transferir correctamente la fuerza a una placa delgada, pero la propia placa puede fluir, desgarrarse, pandear o experimentar deformaciones locales. Por esta razón, la resistencia de la soldadura nunca debe evaluarse de forma aislada.
Principales Variables que Afectan la Capacidad de Soldadura
Las variables importantes incluyen:
- Tipo de soldadura
- Tamaño nominal de la soldadura
- Espesor efectivo de garganta
- Longitud efectiva de soldadura
- Resistencia del metal de soldadura
- Resistencia del metal base
- Dirección de la carga
- Orientación de la soldadura
- Excentricidad de la conexión
- Calidad de fabricación e inspección
Capacidad de Soldadura vs. Capacidad de la Conexión
La capacidad de soldadura se refiere específicamente a la resistencia proporcionada por la parte soldada de la conexión. La capacidad de la conexión incluye todos los componentes involucrados en la transferencia de la fuerza.
Por lo tanto, una verificación completa puede incluir fractura del metal de soldadura, fluencia de la placa, rotura de la placa, cortante del alma de la viga, fluencia del ala, deformación de la placa de unión, pandeo local y otros estados límite. La capacidad gobernante de la conexión está controlada por el componente relevante más débil y no únicamente por la soldadura.
Tipos Comunes de Soldadura en Conexiones de Acero Estructural
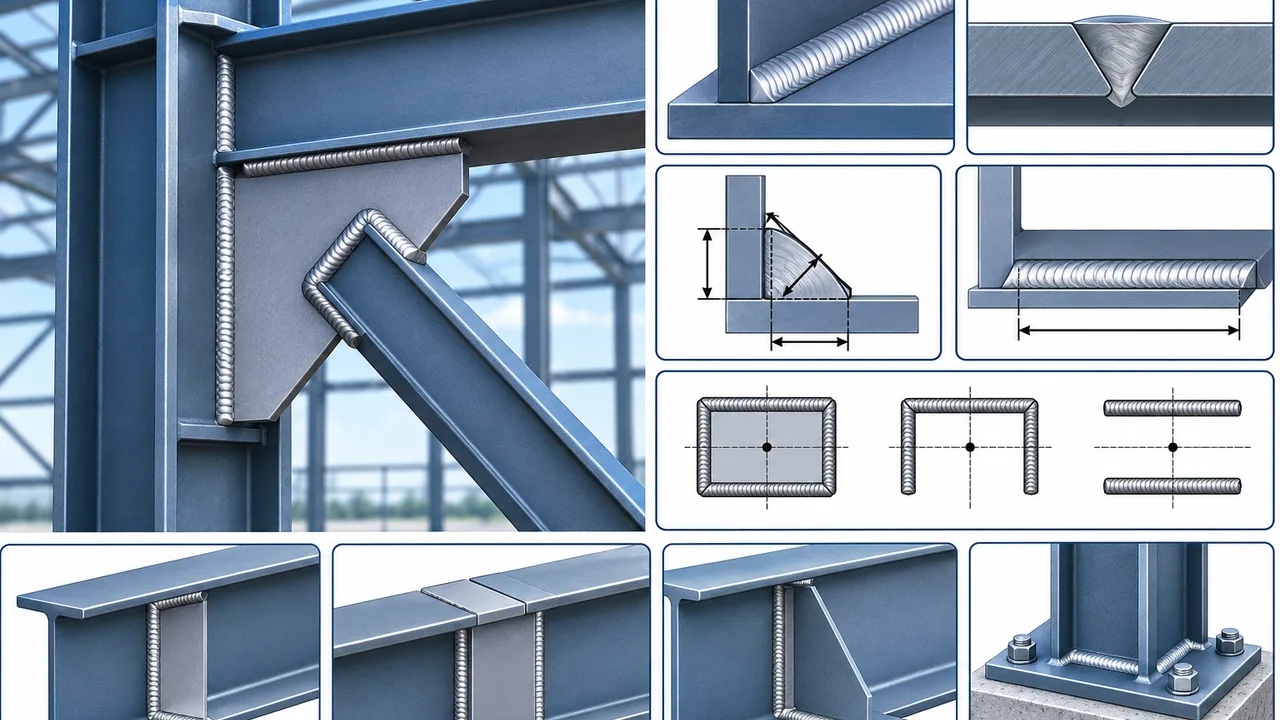
Soldaduras de Filete
Las soldaduras de filete se encuentran entre los tipos de soldadura más utilizados en la fabricación de estructuras de acero. Se aplican habitualmente cuando dos superficies de acero se encuentran aproximadamente en ángulo recto o cuando una placa se solapa con otra.
Las aplicaciones típicas incluyen placas de unión, conexiones de almas de vigas, rigidizadores, ménsulas, detalles de base y conexiones de arriostramiento. La resistencia de una soldadura de filete está influida por el tamaño de sus catetos, la garganta efectiva, la longitud efectiva, la resistencia del metal de soldadura y la dirección de la carga.
Soldaduras de Ranura
Las soldaduras de ranura se utilizan cuando los componentes de acero se unen a lo largo de bordes preparados. Pueden proporcionar penetración parcial o completa a través del espesor del material conectado.
Una soldadura de penetración completa de la junta puede transferir fuerzas significativas cuando está correctamente diseñada y ejecutada. Las soldaduras de penetración parcial de la junta tienen una garganta efectiva menor y deben evaluarse de acuerdo con la penetración real proporcionada.
Soldaduras de Tapón y de Ranura Alargada
Las soldaduras de tapón y de ranura alargada pueden utilizarse en conexiones de placas solapadas donde se requiere una transferencia adicional de fuerza a través de aberturas en uno de los componentes. Su geometría y aplicación difieren de las soldaduras de filete convencionales y deben diseñarse de acuerdo con la configuración real de la conexión.
Selección del Tipo de Soldadura Adecuado
La selección de la soldadura depende de la demanda estructural, el espesor de la placa, la geometría de la conexión, el acceso de fabricación, la posición de soldadura, la inspección requerida y si la conexión se fabricará en taller o en el lugar del proyecto.
Una conexión eficiente utiliza un tipo de soldadura que proporcione la resistencia requerida sin crear una complejidad de fabricación innecesaria.
Cómo se Transfieren las Fuerzas a Través de las Soldaduras
Cortante Directo
El cortante directo se produce cuando una fuerza actúa generalmente paralela a la interfaz conectada. Esta condición es común en conexiones de almas de vigas, juntas solapadas, placas de conexión y algunos detalles de arriostramiento.
La fuerza se distribuye a través del grupo efectivo de soldaduras. El diseñador debe determinar si el área de soldadura disponible puede resistir la demanda de cortante requerida.
Fuerzas de Tracción y Normales
Algunas conexiones transfieren fuerza a través de la soldadura en lugar de hacerlo paralelamente a ella. La tracción directa puede producirse en conexiones de alas, soldaduras de ranura, ménsulas y otras uniones donde la fuerza actúa perpendicularmente a la superficie conectada.
La respuesta depende del tipo de soldadura, la preparación de la junta, la dirección de la fuerza y el comportamiento del metal base circundante.
Carga Combinada
Las soldaduras estructurales suelen resistir más de un tipo de fuerza. Un grupo de soldaduras puede experimentar simultáneamente efectos de cortante, tracción y momento.
Por lo tanto, comprobar únicamente un componente de fuerza puede subestimar la demanda real. La carga combinada debe evaluarse mediante el método de diseño aplicable para considerar correctamente la interacción entre las fuerzas.
Carga Excéntrica
Cuando una fuerza aplicada no pasa por el centroide de un grupo de soldaduras, la excentricidad crea un momento adicional. Las soldaduras deben entonces resistir tanto la fuerza directa como la demanda inducida por el momento.
Esta condición es común en ménsulas, placas de conexión desplazadas y conexiones de arriostramiento donde la fuerza del arriostramiento no se alinea perfectamente con el centroide del grupo de soldaduras.
Parámetros Clave en el Diseño de Capacidad de Soldadura
| Parámetro | Función en el Diseño | Influencia en la Capacidad |
|---|---|---|
| Tipo de soldadura | Define la geometría y el mecanismo de transferencia de fuerzas | Determina cómo se desarrolla la resistencia de la conexión |
| Tamaño de la soldadura | Establece las dimensiones nominales de la soldadura | Un mayor tamaño normalmente aumenta el área resistente |
| Garganta efectiva | Representa la sección crítica que transmite la fuerza | Controla directamente el área efectiva resistente de la soldadura |
| Longitud efectiva | Define la longitud de soldadura disponible para transferir cargas | Una mayor longitud efectiva puede aumentar la resistencia disponible |
| Resistencia del metal de soldadura | Define la resistencia nominal del material depositado | Una mayor resistencia puede incrementar la capacidad nominal de la soldadura |
| Resistencia del metal base | Determina la capacidad del acero conectado para recibir la carga | Puede gobernar la conexión incluso si la soldadura es más resistente |
| Dirección de la carga | Define cómo actúan el cortante, la tracción o las fuerzas combinadas | Cambia la demanda aplicada sobre la soldadura y el grupo de soldaduras |
| Geometría del grupo de soldaduras | Controla cómo se distribuyen las fuerzas entre los segmentos soldados | Influye en la respuesta frente a cargas directas y momentos |
| Excentricidad | Introduce momentos cuando la carga no pasa por el centroide | Puede aumentar considerablemente la demanda sobre zonas críticas |
| Calidad de fabricación | Asegura que la soldadura ejecutada corresponda al diseño | Los defectos pueden reducir la resistencia y fiabilidad reales |
Tamaño de la Soldadura
En una soldadura de filete, el tamaño de la soldadura generalmente se refiere a la dimensión del cateto. Aumentar el tamaño de la soldadura normalmente incrementa la resistencia disponible porque la garganta efectiva se hace mayor.
Sin embargo, aumentar el tamaño de la soldadura no siempre es beneficioso. Las soldaduras muy grandes pueden requerir mayor aporte térmico, aumentar la distorsión, consumir más metal de aportación y proporcionar poco beneficio cuando el metal base conectado ya gobierna la conexión.
Espesor Efectivo de Garganta
La garganta efectiva es la dimensión crítica de la soldadura a través de la cual se transfiere la fuerza. En una soldadura de filete, es menor que el tamaño nominal del cateto.
Esta distinción es importante porque el área resistente de la soldadura se basa en la garganta efectiva y no simplemente en las dimensiones visibles de la soldadura.
Longitud Efectiva de Soldadura
La longitud efectiva de soldadura representa la parte de la soldadura que puede considerarse activa en la transferencia de fuerzas. La terminación de la soldadura, las condiciones de los extremos, el detallado y los requisitos estructurales aplicables influyen en la longitud efectiva.
Aumentar la longitud de la soldadura puede incrementar la resistencia, pero las soldaduras muy largas no siempre distribuyen la fuerza uniformemente debido a diferencias de rigidez y deformación a lo largo de la conexión.
Resistencia del Metal de Soldadura
La resistencia de los consumibles de soldadura afecta a la resistencia nominal de la soldadura. La selección del electrodo debe ser compatible con el material base, el proceso de soldadura, los requisitos de carga y las especificaciones del proyecto.
Resistencia del Metal Base
La placa conectada o el elemento estructural debe ser capaz de recibir la fuerza transmitida por la soldadura. La fluencia, rotura, fallo por cortante o desgarro local del metal base pueden gobernar incluso cuando la propia soldadura tiene una resistencia nominal mayor.
Capacidad de las Soldaduras de Filete
Área Efectiva de Soldadura
El área resistente de una soldadura de filete se determina multiplicando la garganta efectiva por la longitud efectiva de soldadura. Esta área efectiva constituye la base para evaluar la resistencia disponible de la soldadura.
Para el diseño práctico, los ingenieros suelen evaluar la resistencia proporcionada por unidad de longitud de soldadura y posteriormente determinar cuánta longitud efectiva se requiere para transferir la carga aplicada.
Resistencia de Soldadura por Unidad de Longitud
La resistencia de la soldadura por unidad de longitud aumenta a medida que aumenta la garganta efectiva o la resistencia del metal de soldadura. Esto proporciona una forma práctica de comparar diferentes tamaños de soldadura y estimar la longitud de soldadura necesaria para una conexión.
Una Línea de Soldadura vs. Varias Líneas
Una conexión puede utilizar una sola línea de soldadura, dos soldaduras paralelas, soldaduras en ambos lados de una placa, soldaduras transversales o una combinación de varios segmentos de soldadura.
Generalmente se prefieren disposiciones equilibradas de soldadura porque pueden reducir la excentricidad y distribuir las fuerzas de manera más uniforme entre los componentes conectados.
Consideraciones para Soldaduras Largas
Las soldaduras largas pueden proporcionar una resistencia nominal considerable, pero es posible que no transfieran la fuerza uniformemente a lo largo de toda su longitud. Las diferencias de rigidez y deformación pueden concentrar la demanda cerca de determinadas zonas de la conexión.
Por lo tanto, deben considerarse los requisitos de diseño estructural aplicables cuando se utilicen soldaduras muy largas.
Capacidad de las Soldaduras de Ranura
Soldaduras de Penetración Completa de la Junta
Las soldaduras de penetración completa atraviesan todo el espesor de la junta. Cuando se detallan, fabrican e inspeccionan correctamente, pueden proporcionar una trayectoria directa de transferencia de fuerzas capaz de desarrollar una resistencia considerable.
Se utilizan habitualmente en conexiones sometidas a cargas elevadas, uniones resistentes a momento, empalmes de alas y ubicaciones donde se requiere una transferencia completa de fuerzas.
Soldaduras de Penetración Parcial de la Junta
Las soldaduras de penetración parcial no atraviesan todo el espesor conectado. Su capacidad se basa en la garganta efectiva proporcionada por la preparación de la junta y la penetración real de la soldadura.
Se requiere un detallado cuidadoso para garantizar un acceso, una preparación y una calidad adecuados durante la fabricación.
Cuándo se Prefieren las Soldaduras de Ranura
Las soldaduras de ranura pueden ser apropiadas para placas gruesas, conexiones de tracción directa, conexiones resistentes a momento, uniones altamente cargadas o ubicaciones donde el espacio disponible no permite una disposición eficiente de soldaduras de filete.
Diseño de Capacidad de Soldadura para Placas de Acero
Conexiones Placa a Placa
Las placas de acero pueden conectarse mediante juntas solapadas, juntas en T, juntas a tope u otras configuraciones. La conexión seleccionada debe considerar el espesor de la placa, la orientación de la soldadura, la dirección de la fuerza, la distancia disponible al borde y el comportamiento local de la placa.
La soldadura debe transferir la fuerza sin provocar fluencia prematura, rotura, desgarro o distorsión excesiva en las placas conectadas.
Conexiones de Placas Rigidizadoras
Los rigidizadores se sueldan habitualmente a almas de vigas, almas de columnas, alas y otros componentes estructurales. La soldadura debe transferir la fuerza requerida entre el rigidizador y el elemento de soporte mientras el propio rigidizador permanece estable.
Los rigidizadores de apoyo y los rigidizadores de alma altamente cargados pueden introducir fuerzas concentradas que requieren una evaluación cuidadosa tanto de la resistencia de la soldadura como del comportamiento local del metal base.
Placas de Conexión y Ménsulas
Las placas de conexión y las ménsulas pueden experimentar una combinación de cortante, flexión y carga excéntrica. Por lo tanto, el grupo de soldaduras debe evaluarse junto con la flexión de la placa y la fluencia local.
Diseño de Capacidad de Soldadura para Vigas
Conexiones del Alma de la Viga
Las almas de las vigas suelen transferir cortante mediante placas de conexión soldadas, placas de cortante, rigidizadores o conexiones de entramado. La soldadura debe proporcionar suficiente resistencia para transferir el cortante requerido, mientras que el alma de la viga y la placa de conexión también deben permanecer adecuadas.
Conexiones del Ala de la Viga
Las alas de las vigas pueden transferir fuerzas significativas de tracción o compresión, especialmente en conexiones resistentes a momento. Estas fuerzas concentradas pueden requerir disposiciones de soldadura continuas o altamente efectivas.
El diseño de capacidad de soldadura para alas de vigas debe considerar no solo la resistencia de la soldadura, sino también la resistencia del ala, el comportamiento de la columna de soporte, las tensiones locales y la geometría de la conexión.
Conexiones Viga-Columna
Las conexiones viga-columna pueden variar desde conexiones simples de cortante hasta uniones rígidas resistentes a momento. Los requisitos de soldadura deben corresponder al comportamiento estructural previsto.
Una conexión destinada principalmente a resistir cortante puede requerir únicamente transferencia de fuerza a través del alma, mientras que una conexión a momento puede requerir una capacidad considerable de soldadura en alas y alma.
Diseño de Capacidad de Soldadura para Conexiones de Arriostramiento
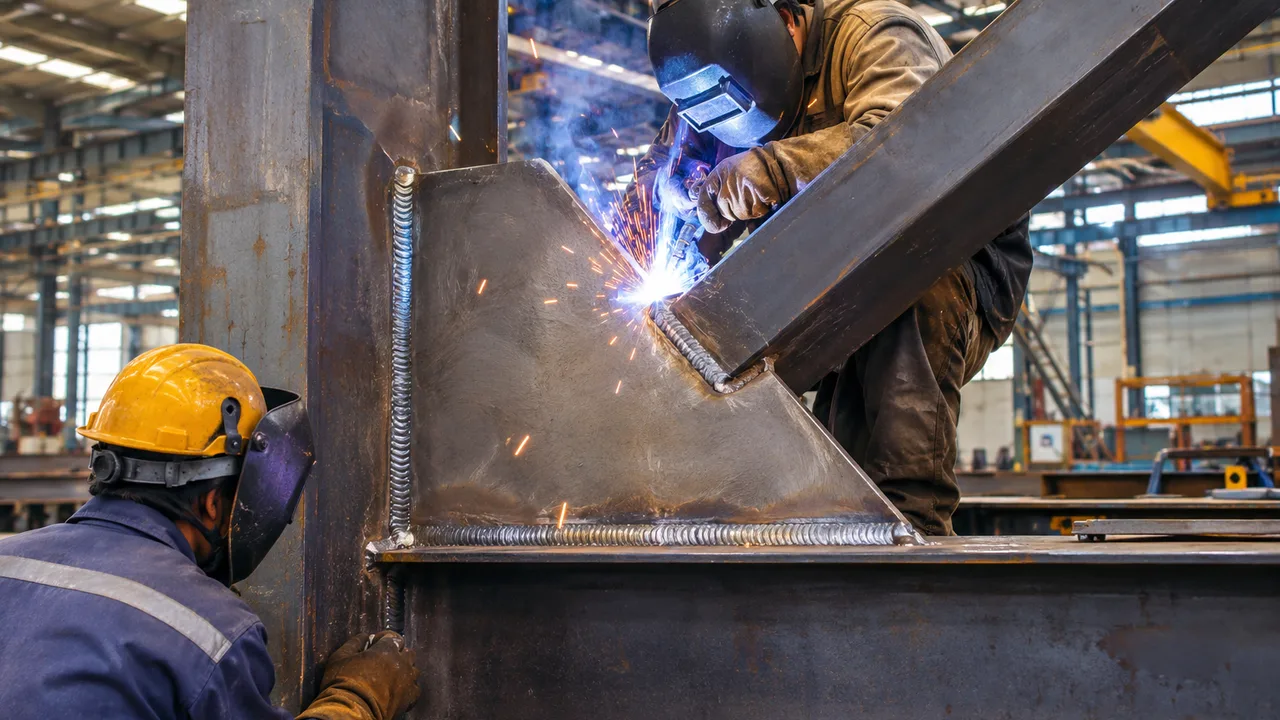
Soldaduras Entre Arriostramiento y Placa de Unión
Los arriostramientos diagonales transfieren principalmente tracción o compresión axial. Cuando un arriostramiento se suelda a una placa de unión, la disposición de las soldaduras debe transferir esta fuerza axial sin producir una excentricidad innecesaria.
Las soldaduras pueden colocarse a lo largo de uno o ambos lados del arriostramiento según la sección del elemento y la configuración de la conexión. Las disposiciones equilibradas de soldadura pueden mejorar la distribución de cargas y reducir la flexión secundaria.
Soldaduras Entre la Placa de Unión y el Marco
La placa de unión también debe transferir las fuerzas del arriostramiento a la viga, columna o unión viga-columna. Por lo tanto, la soldadura entre la placa de unión y el marco de soporte debe evaluarse según la trayectoria real de la fuerza.
Aumentar únicamente el tamaño de la soldadura no garantiza un rendimiento adecuado si el alma de la viga, el ala de la columna, la placa de unión u otro componente conectado no pueden resistir la fuerza transferida.
Alineación de Fuerzas y Punto de Trabajo
Las conexiones de arriostramiento funcionan de forma más eficiente cuando el eje central del arriostramiento se alinea estrechamente con el punto de trabajo estructural previsto. Cuando la alineación es deficiente, la excentricidad puede introducir momentos adicionales en la placa de unión y en el grupo de soldaduras.
Por lo tanto, una coordinación adecuada del arriostramiento, la placa de unión, la viga y la columna es importante al detallar una conexión arriostrada con placa de unión. Debe evaluarse la trayectoria completa de carga en lugar de considerar por separado la soldadura del arriostramiento.
Consideraciones para Arriostramientos a Compresión
Los arriostramientos a compresión pueden pandear y girar durante cargas severas. La placa de unión y las soldaduras circundantes deben continuar transfiriendo fuerzas mientras permiten el comportamiento esperado de la conexión.
Un detallado excesivamente restrictivo puede interferir con la deformación necesaria, especialmente en sistemas donde se espera un comportamiento dúctil.
Diseño del Grupo de Soldaduras y Distribución de Cargas
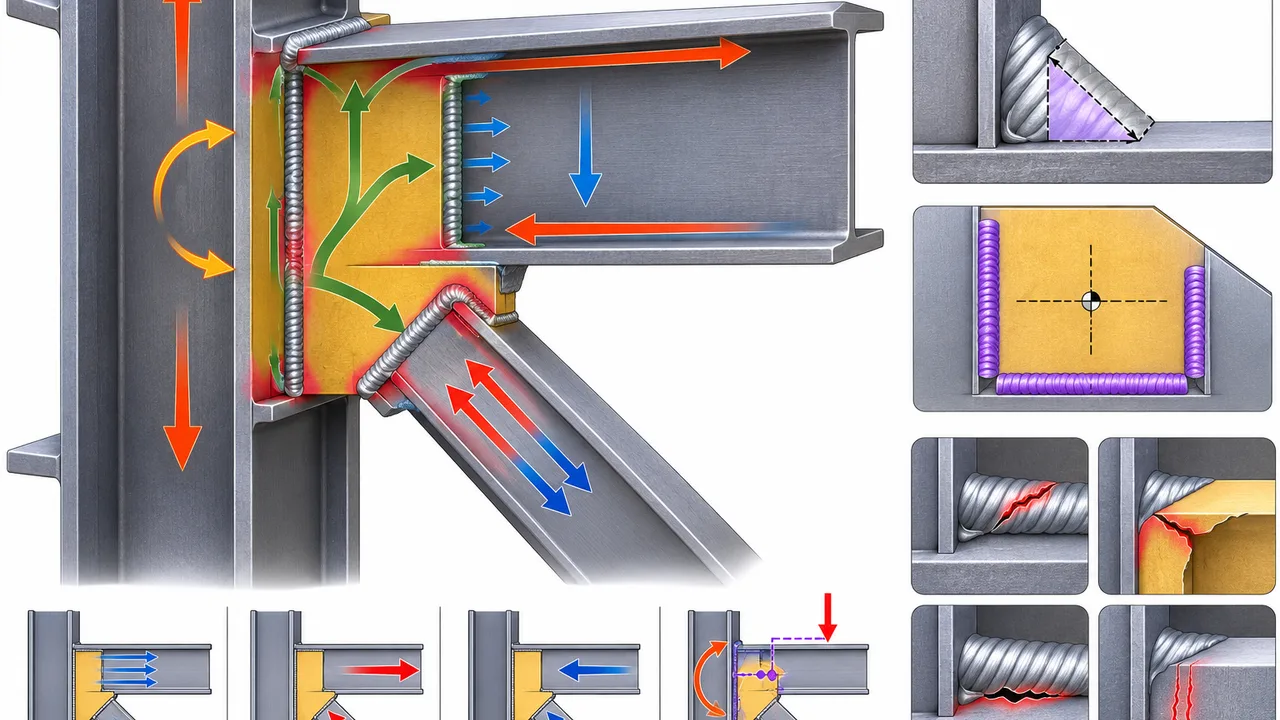
Centroide del Grupo de Soldaduras
El centroide del grupo de soldaduras es el centro geométrico de la disposición efectiva de soldaduras. Su ubicación adquiere especial importancia cuando la fuerza aplicada es excéntrica.
Distribución de la Fuerza Directa
En un grupo de soldaduras cargado concéntricamente, la fuerza directa se distribuye a través del área efectiva de soldadura. La demanda real depende del patrón de soldadura, la dirección de carga y la rigidez de los componentes conectados.
Fuerzas Inducidas por Momento
Una carga excéntrica genera un momento alrededor del centroide del grupo de soldaduras. Los segmentos de soldadura situados más lejos del centroide pueden experimentar una mayor demanda secundaria.
Las fuerzas directas y las inducidas por el momento deben combinarse para determinar la demanda resultante que actúa sobre las partes críticas del grupo de soldaduras.
Geometría del Patrón de Soldadura
Los patrones comunes de soldadura incluyen líneas paralelas, grupos rectangulares, configuraciones en U, soldaduras perimetrales y disposiciones asimétricas. La geometría influye tanto en la distribución de fuerzas como en la resistencia de la conexión frente a cargas excéntricas.
Comprobaciones del Metal Base Alrededor de las Conexiones Soldadas
Fluencia del Metal Base
La placa o elemento estructural adyacente a la soldadura debe disponer de suficiente área transversal para resistir la fuerza transmitida. Si el acero circundante fluye antes de que la soldadura alcance su capacidad, la fluencia del metal base gobierna la conexión.
Rotura del Metal Base
Puede producirse una fractura local cuando la sección disponible alrededor de la soldadura es insuficiente. Una soldadura de alta resistencia no puede compensar unas dimensiones inadecuadas del metal base.
Fallo Local por Cortante
Las conexiones soldadas sometidas a cargas elevadas pueden introducir cortante concentrado en almas de vigas, placas, placas de unión u otros componentes. Por lo tanto, deben comprobarse el desgarro local o la fluencia por cortante cuando corresponda.
Desgarro Laminar
El desgarro laminar puede producirse cuando placas gruesas de acero están sometidas a tensiones de tracción significativas a través del espesor, especialmente en uniones soldadas altamente restringidas.
La selección del material, la geometría de la junta, la secuencia de soldadura y el detallado pueden ayudar a reducir este riesgo.
Modos Comunes de Fallo de las Soldaduras
Fallo de la Garganta de Soldadura
Una garganta efectiva insuficiente puede no proporcionar suficiente área para resistir la fuerza aplicada. Un cortante excesivo o tensiones combinadas pueden entonces provocar el fallo a través de la garganta de la soldadura.
Fractura del Metal de Soldadura
La fractura del metal de soldadura puede resultar de una demanda estructural excesiva, consumibles inadecuados, defectos de soldadura, fusión insuficiente u otros problemas de calidad.
Fallo del Metal Base
En algunas conexiones, la placa o el elemento estructural fluye o se fractura antes que la soldadura. Por lo tanto, la soldadura y el acero conectado deben diseñarse conjuntamente y no de forma independiente.
Fisuración
La fisuración por hidrógeno, la fisuración en caliente y las grietas de cráter pueden producirse bajo combinaciones desfavorables de propiedades del material, restricción, aporte térmico, procedimiento de soldadura y condiciones ambientales.
Falta de Fusión o Penetración
La fusión incompleta o la penetración insuficiente reducen el área efectiva de soldadura y pueden disminuir significativamente la fiabilidad de la conexión. Una preparación adecuada de la junta y una técnica correcta de soldadura son esenciales.
Socavación y Porosidad
La socavación y la porosidad excesiva pueden reducir la sección transversal efectiva y crear concentraciones de tensiones. Por lo tanto, los criterios de inspección y aceptación son componentes importantes del control de calidad.
Soldadura en Taller vs. Soldadura en Obra
Soldadura en Taller
La soldadura en taller se realiza en un entorno de fabricación controlado. Generalmente proporciona un mejor acceso a los equipos de soldadura, posiciones de trabajo más estables, mejor control ambiental y una inspección más uniforme.
Estas condiciones pueden ayudar a los fabricantes a mantener una calidad de soldadura repetible en múltiples componentes estructurales.
Soldadura en Obra
La soldadura en obra puede ser necesaria para determinadas conexiones de montaje, reparaciones o detalles específicos del proyecto. Sin embargo, la soldadura en campo se ve más afectada por las condiciones meteorológicas, el acceso restringido, el posicionamiento de los elementos y la secuencia de construcción.
Por lo tanto, el control estricto de los procedimientos de soldadura y la inspección es especialmente importante en condiciones de obra.
Diseño para una Fabricación Eficiente
Un diseño eficiente de la conexión evita soldaduras innecesariamente grandes y longitudes excesivas de soldadura. Los ingenieros también deben considerar la posición de soldadura, el acceso, la distorsión, el aporte térmico y si resulta más conveniente fabricar la unión en taller o completarla en obra.
Procedimiento de Soldadura y Control de Calidad
Especificación del Procedimiento de Soldadura
Un procedimiento de soldadura debe definir parámetros esenciales como el tipo de junta, el proceso de soldadura, la selección del electrodo, la corriente, el voltaje, los requisitos de precalentamiento, la temperatura entre pasadas y la secuencia de soldadura.
Una producción uniforme en un entorno controlado de fábrica de estructuras de acero puede mejorar el acceso a los equipos, el control de los procedimientos, la inspección dimensional y la calidad general de fabricación.
Cualificación de Soldadores
El personal de soldadura debe estar cualificado para el proceso de soldadura, material, tipo de junta y posición de soldadura requeridos de acuerdo con los requisitos aplicables del proyecto.
Inspección Visual
La inspección visual puede identificar problemas relacionados con las dimensiones de la soldadura, grietas, socavación, porosidad, apariencia superficial, terminaciones y defectos evidentes de ejecución.
Ensayos No Destructivos
Puede ser necesario realizar ensayos adicionales en conexiones críticas. Dependiendo del tipo de soldadura y de las especificaciones del proyecto, los métodos pueden incluir ensayos ultrasónicos, partículas magnéticas, líquidos penetrantes o ensayos radiográficos.
Errores Comunes en el Diseño de Capacidad de Soldadura
Varios errores recurrentes pueden reducir la fiabilidad o eficiencia de las conexiones estructurales soldadas:
- Seleccionar el tamaño de la soldadura sin evaluar las fuerzas aplicadas reales
- Suponer que las soldaduras más grandes siempre son mejores
- Ignorar el espesor efectivo de garganta
- Proporcionar una longitud efectiva de soldadura insuficiente
- Ignorar la carga excéntrica
- Comprobar la resistencia de la soldadura sin verificar la resistencia del metal base
- Pasar por alto fallos locales de la viga, placa o placa de unión
- Utilizar disposiciones de soldadura de difícil acceso
- Ignorar la contracción y distorsión de la soldadura
- Utilizar soldadura en obra innecesariamente
- No coordinar los símbolos de soldadura y los planos de fabricación
- Ignorar los requisitos de inspección
Cómo Desarrollar una Conexión Soldada Eficiente
El diseño eficiente de una conexión soldada comienza con una comprensión clara de la trayectoria de carga estructural. El diseñador debe determinar dónde entran las fuerzas en la conexión, cómo pasan a través del grupo de soldaduras y cómo se distribuyen en el acero de soporte.
Un proceso de diseño práctico debe:
- Determinar las fuerzas estructurales reales
- Identificar las demandas de tracción, compresión, cortante y momento
- Seleccionar un tipo de soldadura adecuado
- Determinar un tamaño de soldadura y una longitud efectiva prácticos
- Evaluar el grupo completo de soldaduras
- Comprobar el metal base conectado
- Evaluar el comportamiento local de placas, vigas, arriostramientos y placas de unión
- Proporcionar suficiente acceso para fabricación e inspección
- Minimizar el volumen de soldadura innecesario
- Coordinar los procedimientos de soldadura y los requisitos de control de calidad
- Verificar el cumplimiento de la norma de diseño estructural aplicable
XTD Steel Structure coordina el detallado de las conexiones con los requisitos de fabricación para que los componentes de acero soldados puedan producirse con una geometría de junta práctica, dimensiones controladas y acceso adecuado para inspección.
Preguntas Frecuentes
¿Qué Determina la Capacidad de una Soldadura?
La capacidad de una soldadura depende del tipo de soldadura, la garganta efectiva, la longitud efectiva, la resistencia del metal de soldadura, la dirección de la fuerza, la geometría del grupo de soldaduras y el comportamiento del metal base conectado. La excentricidad y la carga combinada también pueden afectar a la demanda sobre segmentos individuales de soldadura.
¿Una Soldadura de Filete Más Grande Siempre Proporciona Mayor Capacidad?
Una soldadura de filete más grande generalmente aumenta el área efectiva de soldadura, pero no siempre mejora la capacidad global de la conexión. La placa, viga, arriostramiento o placa de unión conectada puede gobernar primero, mientras que un tamaño excesivo de soldadura puede aumentar el aporte térmico, la distorsión, el consumo de material y el tiempo de fabricación.
¿Qué Es la Garganta Efectiva de una Soldadura de Filete?
La garganta efectiva es la distancia efectiva más corta a través de la sección de la soldadura de filete que resiste la fuerza aplicada. Se utiliza junto con la longitud efectiva de soldadura para determinar el área resistente de la soldadura.
¿Puede la Capacidad de la Soldadura Ser Mayor que la Capacidad de la Placa Conectada?
Sí. Una soldadura puede tener una resistencia nominal mayor que la placa o el elemento estructural que conecta. En estos casos, la fluencia, rotura, cortante local u otro estado límite del metal base gobierna la conexión.
¿Cómo se Comprueba la Capacidad de Soldadura Bajo Carga Excéntrica?
La fuerza directa que actúa sobre el grupo de soldaduras se combina con las fuerzas adicionales generadas por el momento excéntrico. La demanda resultante se compara posteriormente con la resistencia disponible de las zonas críticas del grupo de soldaduras.
Conclusión
El diseño de capacidad de soldadura implica mucho más que seleccionar un tamaño nominal de soldadura. La garganta efectiva, la longitud efectiva, la resistencia del metal de soldadura, la dirección de la fuerza, la excentricidad, la geometría del grupo de soldaduras y la resistencia del metal base influyen en la capacidad final de la conexión.
Las placas de acero, vigas, arriostramientos, placas de unión y soldaduras deben evaluarse como partes de una única trayectoria continua de carga estructural. Una soldadura resistente por sí sola no puede compensar un acero circundante débil o una geometría deficiente de la conexión.
La coordinación de la ingeniería estructural, el detallado de fabricación, los procedimientos de soldadura, el control de calidad y la inspección ayuda a garantizar que las conexiones soldadas proporcionen un rendimiento fiable durante toda la vida útil de la estructura de acero.