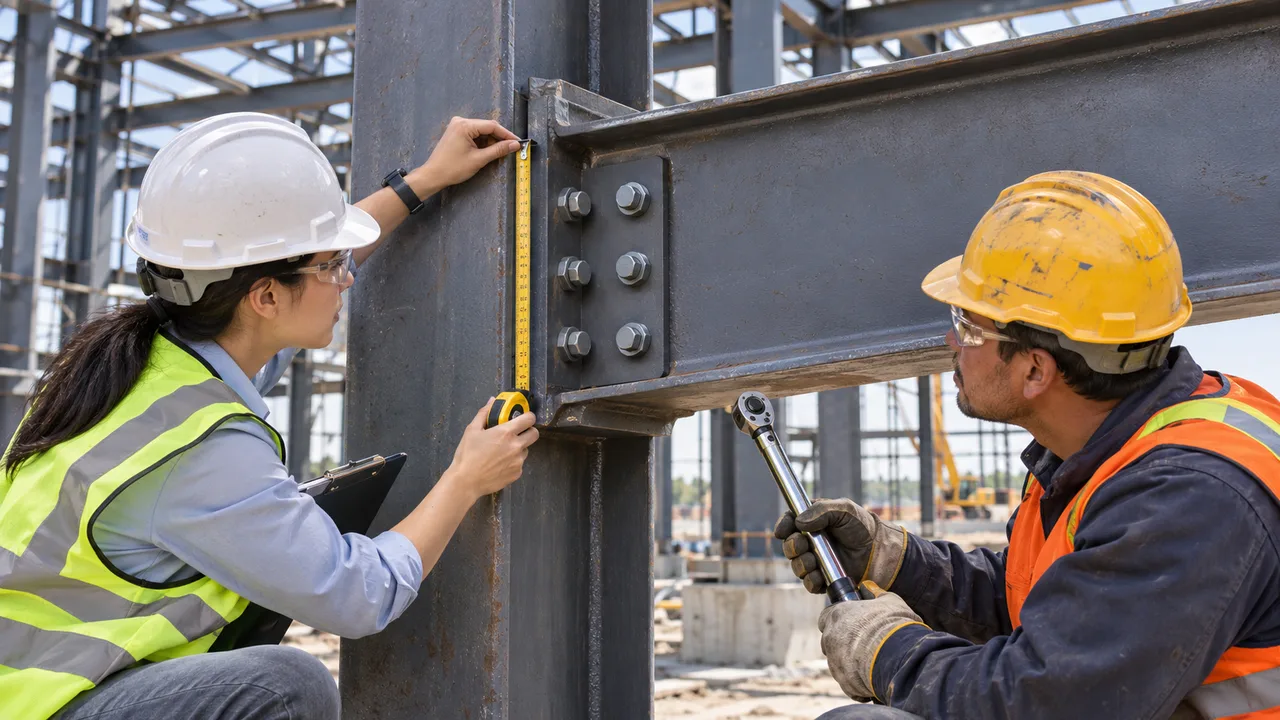
Las conexiones de acero estructural rara vez soportan un solo tipo de fuerza. Las conexiones de vigas, los sistemas de arriostramiento, los pórticos, las cerchas y las estructuras industriales pueden experimentar fuerza axial, cortante, momento flector, carga excéntrica o varias de estas acciones simultáneamente. Comprender la capacidad de soldadura y pernos bajo cargas requiere, por tanto, algo más que comprobar la resistencia nominal de una soldadura o un perno individual.
La resistencia real de una conexión depende de cómo las fuerzas entran en la unión, cómo se distribuyen a través de los grupos de soldaduras o pernos y cómo responden las placas conectadas y los elementos estructurales. Una conexión puede tener pernos resistentes y aun así estar controlada por el aplastamiento de la placa, la fractura de la sección neta o el cortante de bloque. Del mismo modo, una soldadura de gran tamaño puede tener suficiente resistencia teórica mientras que el metal base adyacente se convierte en el estado límite gobernante. Un diseño fiable de conexiones debe evaluar toda la trayectoria de carga y todos los modos de fallo relevantes.
Comprender la Capacidad de Soldadura y Pernos Bajo Cargas
Por Qué el Tipo de Carga Cambia el Comportamiento de la Conexión
La dirección y la posición de una carga influyen considerablemente en el comportamiento de la conexión. Una conexión sometida a cortante directo distribuye la fuerza de manera diferente a una sometida a tracción axial o momento flector. Cuando las cargas actúan de forma excéntrica, pueden desarrollarse momentos adicionales incluso cuando la fuerza aplicada externamente parece relativamente simple.
La geometría de la conexión también afecta a la distribución de las fuerzas. El espaciamiento de los pernos, la longitud y orientación de las soldaduras, las dimensiones de las placas, la profundidad de la conexión, la rigidez y la distancia desde la línea de carga hasta el centroide de la conexión pueden cambiar la demanda sobre los componentes individuales.
Capacidad del Elemento de Fijación Individual vs Capacidad de la Conexión Completa
La resistencia nominal de un perno o una soldadura es solo una parte de la conexión completa. Los pernos estructurales pueden tener suficiente resistencia al cortante o a la tracción mientras que la placa conectada falla por aplastamiento, desgarro, fractura de la sección neta o cortante de bloque. Las soldaduras pueden tener suficiente resistencia mientras que el metal base conectado fluye, se fractura o se deforma localmente.
Por esta razón, los ingenieros evalúan conjuntamente los elementos de fijación, las soldaduras, las placas, los elementos estructurales y la geometría de la conexión, en lugar de tratar la capacidad nominal del elemento de fijación como la capacidad final de la conexión.
Importancia de la Trayectoria de Carga Completa
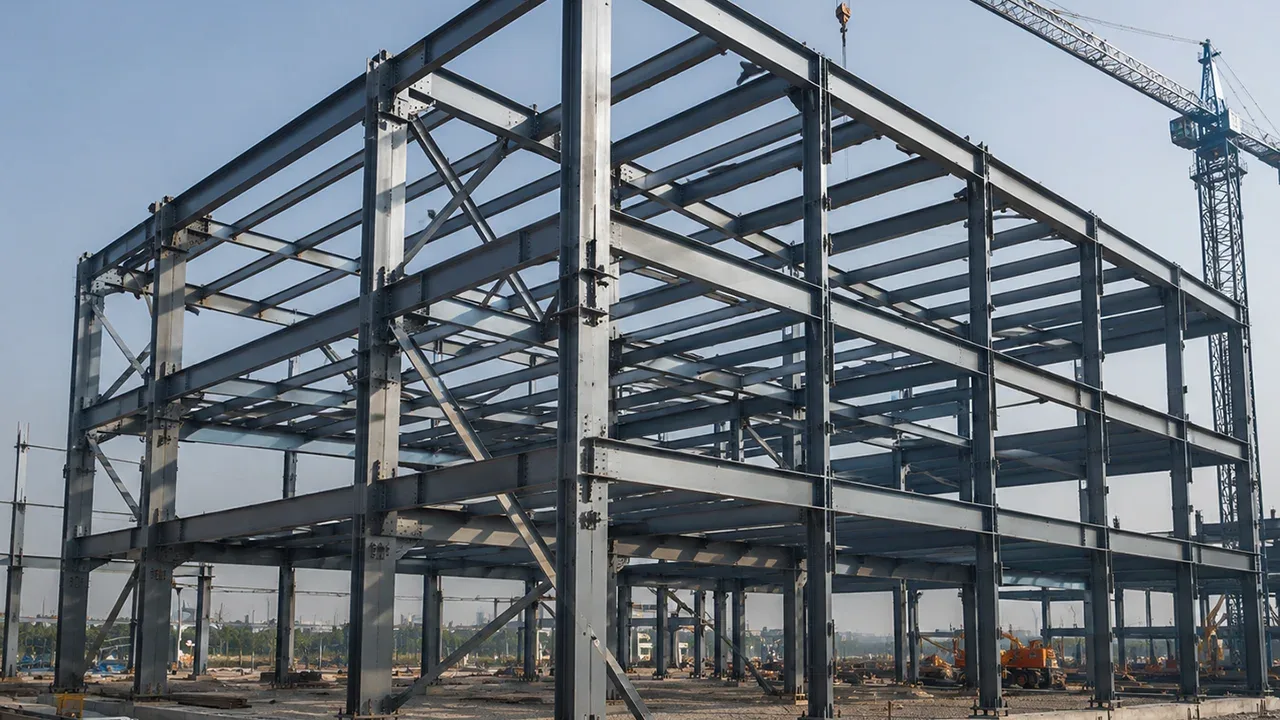
Las fuerzas estructurales deben desplazarse continuamente desde un elemento a través de la conexión hasta el elemento de soporte. La trayectoria de carga puede incluir vigas, columnas, placas de unión, placas de extremo, rigidizadores, pernos, soldaduras y otros componentes estructurales. Comprender las cargas axiales, cortantes, de momento y laterales ayuda a los ingenieros a identificar cómo interactúan estas fuerzas mientras atraviesan la conexión.
Si un componente a lo largo de esta trayectoria tiene una resistencia significativamente menor que los demás, puede determinar la capacidad real de la conexión.
Capacidad de Soldadura y Pernos Bajo Cargas Axiales
Tracción Axial en Conexiones Soldadas
Cuando una conexión soldada transfiere tracción axial, la fuerza debe pasar a través de la soldadura hacia el acero conectado. La resistencia de una soldadura de filete depende de la garganta efectiva, la longitud de la soldadura, la resistencia del metal de aporte, la orientación de la soldadura y la geometría del grupo de soldaduras. Las soldaduras de ranura pueden proporcionar una transferencia de fuerza más directa y pueden desarrollar una alta resistencia cuando están correctamente diseñadas y ejecutadas.
Sin embargo, aumentar únicamente la resistencia de la soldadura no garantiza una mayor capacidad de la conexión. La placa conectada o el metal base pueden fluir o romperse antes de que la soldadura alcance su resistencia máxima.
Tracción Axial en Conexiones Atornilladas
Las conexiones atornilladas sometidas a tracción axial requieren que los pernos resistan la fuerza de tracción. La distribución de la tracción entre varios pernos depende de la rigidez y la geometría de la conexión. Las placas flexibles también pueden desarrollar acción de palanca, lo que introduce una tracción adicional en los pernos más allá de la fuerza aplicada externamente.
La placa conectada también debe comprobarse frente a la fractura de la sección neta alrededor de los orificios de los pernos, el cortante de bloque, la fluencia local y otros estados límite aplicables.
Compresión Axial en Conexiones
La compresión puede transferirse directamente mediante el contacto entre las superficies conectadas, a través de las soldaduras o mediante apoyo, dependiendo de la disposición de la conexión. Los pernos pueden mantener principalmente la alineación y la estabilidad mientras la fuerza de compresión pasa a través de las superficies de contacto.
Bajo una compresión elevada, la deformación local de la placa, el pandeo, el aplastamiento y la inestabilidad del elemento pueden ser más importantes que la resistencia nominal de la propia soldadura o del perno.
Principales Modos de Fallo Bajo Cargas Axiales
Los estados límite comunes bajo carga axial incluyen fractura de pernos por tracción, rotura de soldaduras, fluencia del metal base, fractura de la sección neta, cortante de bloque, deformación de placas y pandeo local. La condición gobernante depende de la disposición de la conexión y de si la carga actúa a tracción o compresión.
Capacidad de Soldadura y Pernos Bajo Cargas Cortantes
Transferencia de Cortante a Través de Soldaduras
Las conexiones soldadas transfieren frecuentemente el cortante mediante soldaduras de filete. El área efectiva de la garganta, la longitud de la soldadura, la resistencia del metal de aporte y la dirección de carga determinan la resistencia disponible. Las soldaduras longitudinales y transversales pueden responder de manera diferente porque la dirección de carga con respecto al eje de la soldadura afecta a la distribución de tensiones.
Un grupo de soldaduras también debe evaluarse como un sistema completo cuando varios segmentos de soldadura comparten el cortante aplicado.
Transferencia de Cortante a Través de Pernos
En una conexión convencional de tipo apoyo, los pernos transfieren el cortante mientras el vástago del perno apoya contra la placa conectada. La resistencia al cortante del perno depende del diámetro, la clase, el número de planos de cortante y de si la parte roscada atraviesa el plano de cortante.
Un perno sometido a doble cortante puede involucrar dos planos de cortante, mientras que un perno sometido a cortante simple tiene un plano principal. Por lo tanto, la configuración afecta directamente a la resistencia disponible.
Aplastamiento y Desgarro de la Placa
La capacidad de los pernos no puede separarse del comportamiento de la placa conectada. A medida que el perno presiona contra el lateral del orificio, se desarrollan tensiones locales de aplastamiento. El espesor de la placa, la resistencia del material, la distancia al borde, el espaciamiento de los pernos y la geometría del orificio influyen en la resistencia disponible al aplastamiento.
Si un perno se coloca demasiado cerca del borde de la placa, el material entre el orificio y el borde puede desgarrarse antes de que falle el propio perno.
Cómo Cambia la Distribución del Cortante en Grupos de Pernos y Soldaduras
Para conexiones simétricas simples, los ingenieros pueden comenzar con una distribución idealizada y uniforme del cortante directo entre los pernos o los segmentos de soldadura. Sin embargo, las conexiones reales pueden desarrollar fuerzas desiguales debido a diferencias de rigidez, carga excéntrica, geometría y deformación.
Por lo tanto, el perno o segmento de soldadura más solicitado puede gobernar la conexión incluso cuando la demanda promedio parece aceptable.
Capacidad de Soldadura y Pernos Bajo Cargas de Momento
Cómo el Momento Genera Fuerzas de Tracción y Compresión
Un momento flector suele ser resistido por un par de fuerzas formado por tracción en un lado de la conexión y compresión en el lado opuesto. La distancia entre estas fuerzas crea el brazo de palanca necesario para resistir el momento aplicado.
Aumentar la profundidad efectiva de la conexión puede reducir la magnitud de las fuerzas de tracción y compresión necesarias para el mismo momento aplicado, por lo que la geometría de la conexión desempeña un papel tan importante.
Grupos de Soldaduras Bajo Momento
Cuando un grupo de soldaduras resiste un momento, las tensiones no se distribuyen uniformemente. Los segmentos de soldadura situados más lejos del centroide del grupo pueden experimentar una mayor demanda. Si la conexión también soporta cortante directo o fuerza axial, estas tensiones deben combinarse.
Por lo tanto, las conexiones soldadas excéntricas requieren evaluar tanto la fuerza directa como el momento adicional creado por la carga desplazada.
Grupos de Pernos Bajo Momento
El momento puede crear diferentes fuerzas de tracción en los pernos individuales. Los pernos situados más lejos del centro de rotación generalmente experimentan una mayor demanda de tracción, mientras que la compresión puede transferirse mediante el contacto entre placas o elementos conectados.
Por ello, el grupo de pernos debe analizarse según su geometría en lugar de dividir simplemente el momento aplicado de forma uniforme entre todos los pernos.
Acción de Palanca en Conexiones de Momento Atornilladas
Las placas de extremo y las alas flexibles pueden deformarse bajo tracción y crear fuerzas de palanca que aumentan la tracción en los pernos. Esta fuerza adicional puede ser significativa incluso cuando la carga de tracción aplicada externamente parece aceptable.
Por esta razón, comprobar únicamente la tracción directa del perno puede subestimar la demanda real en algunas conexiones de momento.
Modos de Fallo Bajo Carga de Momento
Los posibles estados límite incluyen fractura del perno por tracción, rotura de la soldadura, fluencia de la placa de extremo, flexión local del ala, fallo del metal base, fluencia de rigidizadores y deformación excesiva de la conexión. El modo gobernante depende de la resistencia y rigidez relativas de cada componente.
Cargas Axiales, Cortantes y de Momento Combinadas
Por Qué las Cargas Combinadas Son Comunes
Muchas conexiones estructurales soportan varios componentes de carga simultáneamente. Las conexiones viga-columna pueden resistir cortante y momento. Las conexiones de arriostramiento pueden transferir fuerza axial junto con cortante secundario. Las uniones de pórticos pueden experimentar fuerza axial, cortante y grandes momentos flectores al mismo tiempo.
Los edificios industriales de acero también pueden introducir cargas de grúas, fuerzas de equipos, vibraciones y acciones laterales que crean combinaciones complejas de demanda.
Tracción y Cortante Combinados en Pernos
Cuando un perno soporta simultáneamente tracción y cortante, ambas demandas no siempre pueden comprobarse de forma independiente. La interacción entre ellas reduce la cantidad de resistencia disponible para cada acción.
Un perno que es adecuado bajo cortante puro y adecuado bajo tracción pura puede dejar de serlo cuando ambas demandas actúan conjuntamente.
Tensión Combinada en Grupos de Soldaduras
Los grupos de soldaduras pueden experimentar simultáneamente cortante directo, fuerza axial, torsión y momento flector. Estas acciones crean diferentes componentes de tensión a lo largo del grupo de soldaduras.
Los ingenieros deben determinar la demanda resultante crítica en lugar de comprobar cada componente de fuerza de forma aislada.
Por Qué las Comprobaciones de Capacidad Separadas No Son Suficientes
Evaluar la capacidad de soldadura y pernos bajo cargas requiere considerar la interacción de las cargas. Una conexión puede cumplir las comprobaciones separadas de carga axial y cortante y, sin embargo, quedar sobrecargada cuando estas demandas se producen simultáneamente con momento o excentricidad.
Por lo tanto, la evaluación bajo cargas combinadas proporciona una representación más realista de cómo se comporta la conexión en la estructura real.
Efecto de la Carga Excéntrica en la Capacidad de Soldadura y Pernos
¿Qué Es la Excentricidad de una Conexión?
La excentricidad de una conexión se produce cuando la fuerza aplicada no pasa por el centroide o el centro efectivo de resistencia de la conexión. La distancia de desplazamiento crea un momento adicional igual a la fuerza aplicada multiplicada por la excentricidad.
Por lo tanto, incluso una fuerza directa relativamente moderada puede crear una demanda adicional significativa cuando la excentricidad es grande.
Grupos de Soldaduras Excéntricos
En un grupo de soldaduras excéntrico, la fuerza directa actúa junto con el momento secundario creado por la carga desplazada. Esto produce tensiones desiguales a lo largo del grupo de soldaduras, y determinados segmentos soportan una demanda mayor.
Ignorar este momento secundario puede subestimar significativamente la capacidad de soldadura requerida.
Grupos de Pernos Excéntricos
Los grupos de pernos excéntricos también experimentan una distribución desigual de fuerzas. Los pernos situados más lejos del centroide del grupo pueden desarrollar fuerzas mayores, y algunas configuraciones pueden producir cortante y tracción combinados en pernos individuales.
Por lo tanto, la disposición y el espaciamiento de los pernos influyen tanto en la capacidad estructural como en la distribución de las cargas.
Factores que Controlan la Capacidad de Soldadura Bajo Diferentes Cargas
Tipo de Soldadura
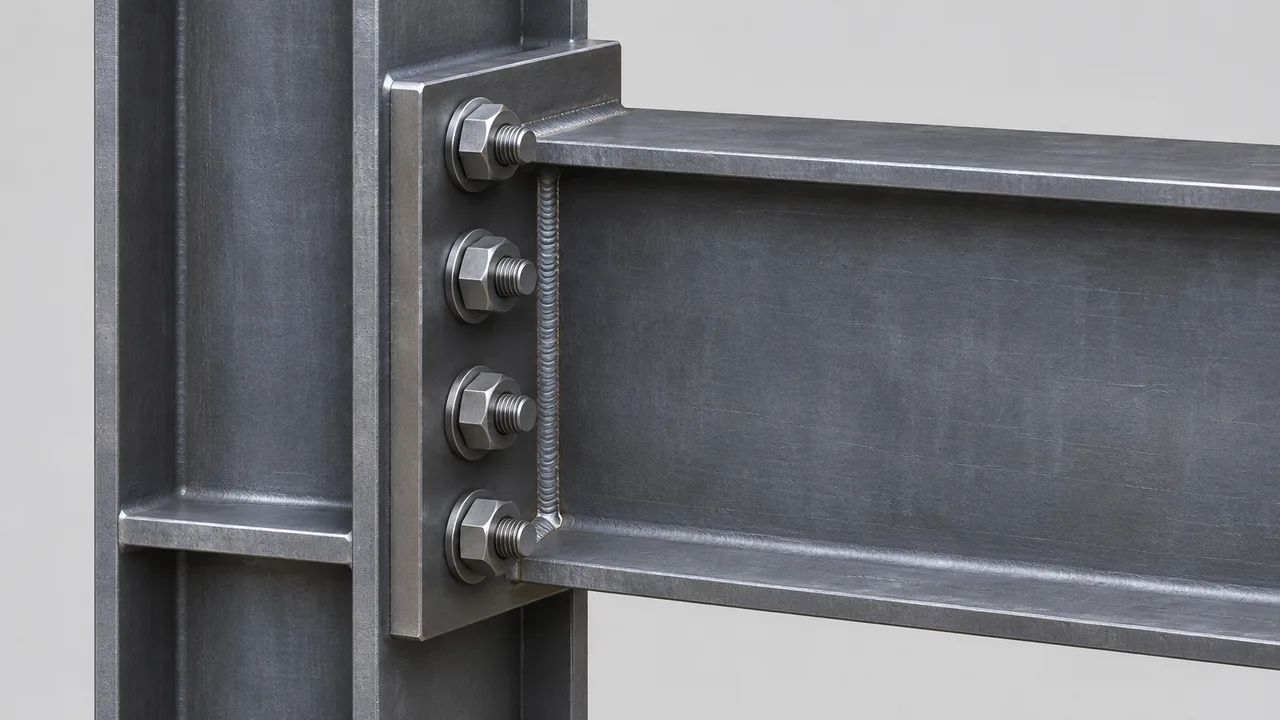
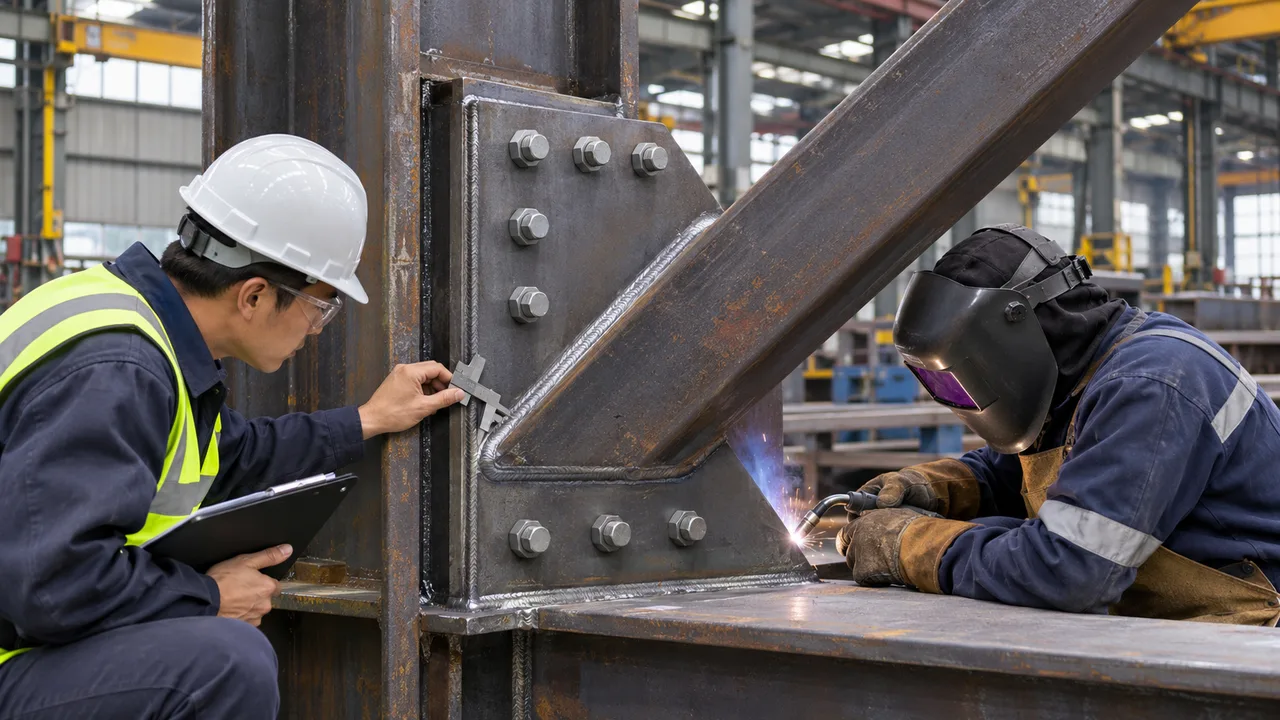
Las soldaduras de filete, las soldaduras de ranura de penetración parcial y las soldaduras de ranura de penetración completa proporcionan diferentes características de resistencia y transferencia de fuerzas. La selección depende de la demanda de carga, la geometría de la unión, el acceso para fabricación y los requisitos estructurales. Muchas estructuras de acero combinan soldadura y atornillado en lugar de depender completamente de un solo método. Una placa de extremo puede soldarse a una viga en el taller de fabricación y luego atornillarse a una columna durante el montaje. Del mismo modo, una placa de unión puede soldarse a un elemento de soporte mientras que el arriostramiento se atornilla a la placa en obra.
Estas configuraciones permiten una soldadura controlada en taller mientras mantienen la velocidad y flexibilidad del atornillado en campo. Por lo tanto, los sistemas de conexión híbridos pueden proporcionar un equilibrio eficaz entre rendimiento estructural, calidad de fabricación, eficiencia de transporte y velocidad de montaje.
Efectos de la Fabricación y la Instalación sobre la Capacidad de la Conexión
Control de Calidad de la Soldadura
El comportamiento de las conexiones soldadas depende de personal cualificado, procedimientos de soldadura adecuados, ajuste correcto, aporte térmico controlado, secuencias apropiadas e inspección adecuada. Los defectos de fabricación pueden reducir la resistencia real por debajo de la capacidad prevista en el diseño.
Control de Instalación de Pernos
Las conexiones atornilladas requieren la clase correcta de perno, alineación precisa de los orificios, arandelas adecuadas, procedimientos correctos de apriete y el pretensado especificado cuando corresponda.
Tolerancia de Fabricación
Un ajuste deficiente o una posición incorrecta de los orificios pueden introducir excentricidad no prevista y redistribuir las fuerzas dentro de la conexión. Por lo tanto, las tolerancias de fabricación influyen tanto en el comportamiento estructural real como en la eficiencia del montaje.
Cuándo las Conexiones Soldadas Pueden Ser Mejores Bajo Cargas
Fabricación Controlada en Fábrica
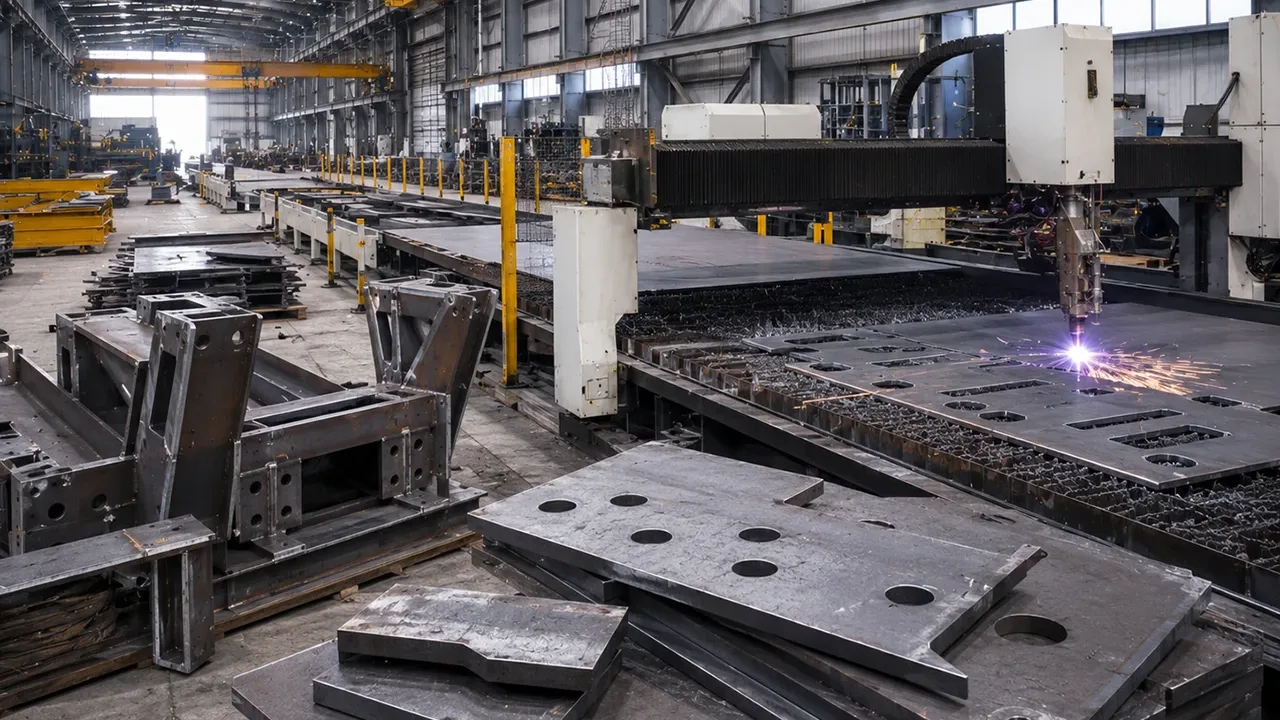
Las conexiones soldadas pueden funcionar eficientemente cuando la fabricación se realiza en condiciones controladas. Una fábrica de estructuras de acero bien gestionada puede controlar el ajuste, los procedimientos de soldadura, el aporte térmico, el posicionamiento, la distorsión y la inspección de forma más consistente que muchos sitios de construcción. XTD Steel Structure integra el detallado de conexiones con la fabricación controlada para que los componentes soldados puedan prepararse antes del transporte y el montaje.
Geometría de Conexión Compacta
La soldadura puede reducir el espacio necesario para cabezas de pernos, tuercas y herramientas de instalación, lo que la hace útil en conexiones compactas o congestionadas.
Requisitos de Transferencia Continua de Fuerzas
Los elementos armados, rigidizadores, componentes de conexiones de momento y conjuntos fabricados pueden beneficiarse de la transferencia continua de fuerzas a lo largo de interfaces soldadas.
Conjuntos Fabricados de Alta Rigidez
Los conjuntos soldados pueden proporcionar conexiones relativamente rígidas y compactas cuando el control de deformaciones es importante.
Cuándo las Conexiones Atornilladas Pueden Ser Mejores Bajo Cargas
Montaje Rápido en Obra
Las conexiones atornilladas permiten que los elementos prefabricados lleguen a la obra listos para el montaje, reduciendo la cantidad de soldadura en campo y acelerando el montaje.
Conexiones que Requieren Ajuste
Los orificios de los pernos y las tolerancias de montaje pueden proporcionar una mayor capacidad de ajuste durante el ensamblaje que las conexiones completamente soldadas.
Condiciones Remotas o Difíciles en Obra
El viento, la lluvia, el acceso restringido, la potencia eléctrica limitada y la falta de personal cualificado para soldadura pueden hacer que el atornillado en campo sea más práctico.
Desmontaje o Modificación Futura
Las conexiones atornilladas pueden ser ventajosas en estructuras modulares, soportes de equipos e instalaciones que posteriormente puedan requerir ampliaciones o modificaciones.
Cómo Evalúan los Ingenieros la Capacidad de Soldadura y Pernos Bajo Cargas
La evaluación de la capacidad de soldadura y pernos bajo cargas normalmente implica la siguiente secuencia:
-
- Determinar la fuerza axial que actúa sobre la conexión.
- Determinar la fuerza cortante aplicada.
- Determinar el momento flector.
- Identificar cualquier excentricidad de la conexión.
- Definir la trayectoria de carga completa.
- Calcular la demanda sobre las soldaduras o los pernos.
- Evaluar la interacción entre cargas combinadas.
- Comprobar la capacidad de la placa conectada.
- Comprobar el metal base circundante y los elementos estructurales.
- Evaluar el aplastamiento, el desgarro, la fractura de la sección neta y el cortante de bloque cuando corresponda.
- Revisar las condiciones de fabricación e instalación.
- Identificar el estado límite gobernante y confirmar una resistencia adecuada de la conexión.
Este proceso evita que los diseñadores dependan de un único valor de capacidad nominal y ayuda a garantizar que la conexión funcione como un sistema estructural completo.
Errores Comunes de Diseño
- Comprobar las cargas axiales, cortantes y de momento de forma independiente sin considerar su interacción
- Comparar únicamente la resistencia individual de los pernos con la resistencia de la soldadura
- Ignorar la excentricidad de la conexión
- Ignorar la acción de palanca en conexiones sometidas a tracción
- Suponer una distribución uniforme de la carga entre pernos en todas las configuraciones
- Ignorar el aplastamiento y el desgarro de la placa
- Ignorar la reducción de la sección neta causada por los orificios de los pernos
- Sobredimensionar las soldaduras sin comprobar el metal base
- Ignorar la geometría del grupo de soldaduras
- Ignorar las tolerancias de fabricación
- Ignorar las condiciones de instalación en obra
- Suponer que el elemento de fijación individual más resistente produce automáticamente la conexión más resistente
Preguntas Frecuentes
¿Cambia la Capacidad de Soldadura con la Dirección de la Carga?
Sí. El comportamiento de la soldadura depende de la dirección de carga con respecto al eje de la soldadura, la geometría del grupo de soldaduras y de si la conexión está sometida a cortante, tracción, momento, torsión o acciones combinadas.
¿Cambia la Capacidad de los Pernos Bajo Cortante y Tracción Combinados?
Sí. Cuando los pernos están sometidos simultáneamente a tracción y cortante, debe considerarse la interacción entre estas fuerzas. Un perno que sea adecuado bajo cada carga por separado puede dejar de serlo bajo su efecto combinado.
¿Cómo Afecta el Momento a un Grupo de Pernos?
El momento crea fuerzas desiguales dentro del grupo de pernos. Los pernos situados más lejos del centro de rotación suelen experimentar una mayor demanda de tracción, dependiendo de la geometría y rigidez de la conexión.
¿Cómo Afecta el Momento a un Grupo de Soldaduras?
El momento produce tensiones no uniformes en todo el grupo de soldaduras. Los segmentos situados más lejos del centroide pueden experimentar una mayor demanda, especialmente cuando la conexión también soporta cortante directo o fuerza axial.
¿Pueden las Soldaduras y los Pernos Soportar Cargas Axiales, Cortantes y de Momento al Mismo Tiempo?
Sí. Las conexiones estructurales soportan con frecuencia varios componentes de carga simultáneamente. La conexión debe comprobarse para los efectos combinados en lugar de tratar cada fuerza de forma independiente.
¿Qué Suele Controlar la Capacidad de la Conexión Bajo Cargas Combinadas?
El estado límite gobernante puede ser el cortante del perno, la tracción del perno, la rotura de la soldadura, el aplastamiento de la placa, el desgarro, la fractura de la sección neta, el cortante de bloque, la fluencia del metal base, la flexión local, el pandeo u otro componente conectado. La menor resistencia aplicable suele controlar la capacidad final de la conexión.
Conclusión
La capacidad de soldadura y pernos bajo cargas no puede determinarse a partir de un único valor nominal de resistencia. La fuerza axial, el cortante, el momento, la excentricidad y las cargas combinadas cambian la forma en que las fuerzas se distribuyen a través de las soldaduras, los pernos, las placas y los elementos estructurales conectados.
Las conexiones soldadas pueden proporcionar una geometría compacta y una transferencia continua de fuerzas, mientras que las conexiones atornilladas pueden mejorar la velocidad de montaje, la capacidad de ajuste, la inspección y la practicidad en obra. En muchas estructuras, combinar soldadura en taller con atornillado en campo proporciona un equilibrio eficiente entre rendimiento estructural y requisitos de construcción.
Por lo tanto, la conexión final debe diseñarse evaluando la trayectoria de carga completa, la interacción entre cargas, la resistencia de soldaduras o pernos, el comportamiento de las placas conectadas, la capacidad del metal base, la calidad de fabricación, las condiciones de instalación y el modo de fallo gobernante como un sistema estructural integrado.