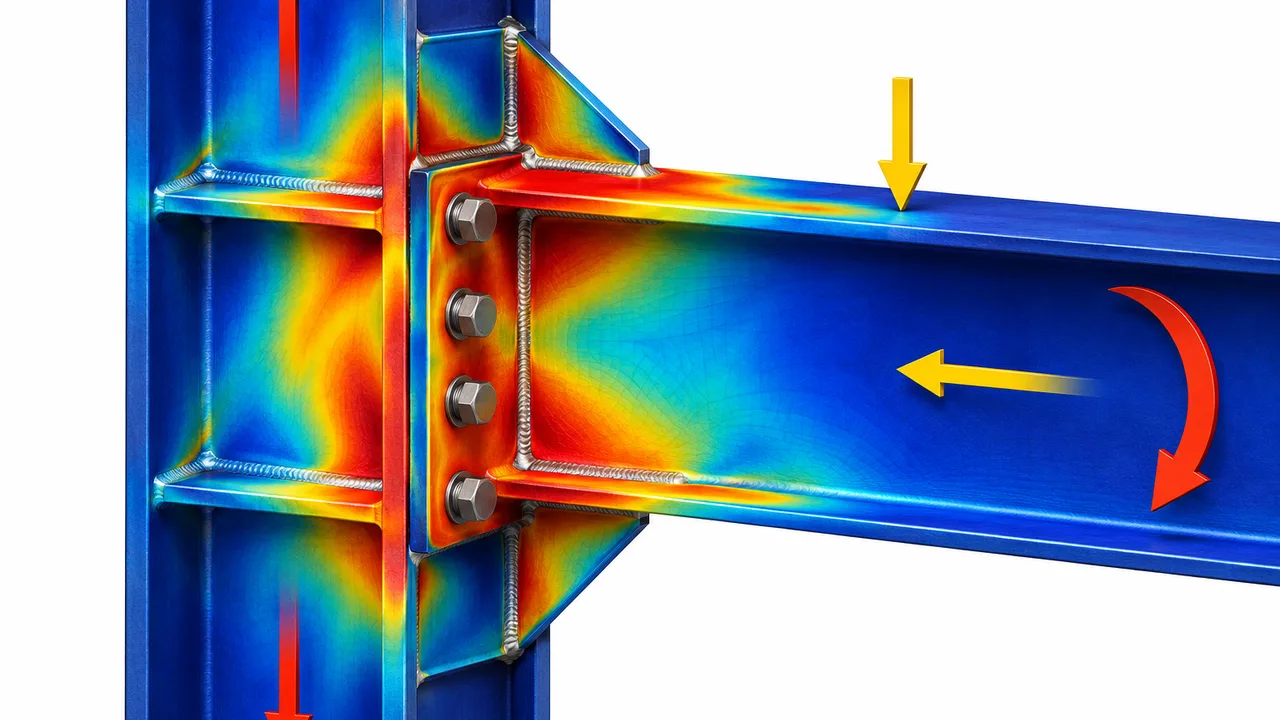
Les assemblages en acier transfèrent les efforts entre les poutres, poteaux, contreventements, plaques et autres composants structurels. Même si les éléments individuels présentent une résistance suffisante, un assemblage peut néanmoins devenir le point critique d’un système structurel si l’un de ses composants plastifie, se rompt, flambe, glisse ou se déforme excessivement.
Comprendre les modes de défaillance des assemblages en acier nécessite davantage que la simple vérification de la résistance des boulons ou des soudures. Les ingénieurs doivent prendre en compte le chemin complet des charges, notamment les plaques d’assemblage, les âmes et semelles porteuses, les raidisseurs, les groupes de boulons, les groupes de soudures et le métal de base environnant. Les efforts axiaux, le cisaillement, les moments fléchissants, l’excentricité et les chargements combinés peuvent chacun activer différents états limites.
Ce guide explique les principaux mécanismes de défaillance rencontrés dans les assemblages en acier de construction ainsi que les vérifications de capacité utilisées pour les évaluer.
Comprendre les Modes de Défaillance des Assemblages en Acier
Pourquoi la Défaillance d’un Assemblage Est Souvent Plus Complexe Que Celle d’un Élément
Un élément en acier transmet généralement les efforts à travers une section relativement continue. Les assemblages sont différents, car les efforts doivent traverser plusieurs composants avant d’atteindre l’élément porteur.
Par exemple, une réaction de poutre peut être transmise par une plaque d’assemblage, les boulons, la semelle du poteau et finalement l’âme du poteau. Chaque composant possède sa propre résistance, rigidité, géométrie et son propre mécanisme potentiel de défaillance.
Les concentrations de contraintes autour des trous de boulons, extrémités de soudures, bords de plaques et changements de géométrie de section peuvent également créer des sollicitations locales bien supérieures à la contrainte moyenne calculée pour l’ensemble de l’assemblage.
Par conséquent, la capacité d’un assemblage est normalement contrôlée par l’état limite applicable le plus faible plutôt que par la résistance nominale d’un seul composant.
Défaillance de Résistance vs Défaillance de Service
Les problèmes d’assemblage peuvent être globalement divisés en états limites de résistance et de service.
Les défaillances liées à la résistance comprennent :
- Plastification des plaques, âmes ou semelles
- Rupture des boulons, soudures ou sections nettes
- Rupture par cisaillement de bloc
- Flambement local
- Défaillance par matage et arrachement
Les problèmes liés au service peuvent apparaître avant une défaillance complète de résistance. Ils comprennent un glissement excessif, une rotation, une déformation des plaques, un déplacement de l’assemblage ou une distorsion locale.
Un assemblage peut donc rester techniquement intact tout en présentant de mauvaises performances si la déformation devient inacceptable.
Comment les Chemins de Charge Affectent la Capacité de l’Assemblage
Le chemin de charge décrit la manière dont un effort passe d’un composant structurel à un autre.
Un assemblage fiable doit assurer un chemin continu et prévisible pour :
- La traction ou la compression axiale
- Le cisaillement vertical et horizontal
- Le moment fléchissant
- La torsion
- Les efforts combinés
Si un composant quelconque le long de ce chemin présente une capacité insuffisante, l’ensemble de l’assemblage peut être limité par ce composant.
Principales Catégories de Modes de Défaillance des Assemblages en Acier
La plupart des modes de défaillance des assemblages en acier peuvent être regroupés en plastification, rupture, flambement, matage, flexion locale, instabilité ou déformation excessive.
Défaillance par Plastification
La plastification se produit lorsque la contrainte dans l’acier atteint sa limite d’élasticité et qu’une déformation permanente commence.
Les mécanismes typiques de plastification des assemblages comprennent la plastification de la section brute, la plastification locale de l’âme, la flexion des plaques, la plastification des semelles et la déformation induite par le matage autour des trous de boulons.
Une plastification limitée peut parfois permettre une redistribution bénéfique des efforts, mais une plastification excessive peut réduire la rigidité et finalement conduire à un autre état limite.
Défaillance par Rupture
La rupture est généralement plus soudaine que la plastification et fait donc l’objet d’un contrôle rigoureux lors de la conception des assemblages.
Les mécanismes de rupture courants comprennent :
- Rupture de la section nette
- Rupture des boulons en traction ou en cisaillement
- Rupture de la soudure
- Rupture par cisaillement de bloc
- Rupture du métal de base près des zones soudées
La résistance à la rupture dépend de la résistance du matériau, de la géométrie de l’assemblage, de la disposition des trous, de la qualité des soudures et des concentrations de contraintes.
Défaillance par Flambement
Les composants minces d’un assemblage soumis à la compression peuvent devenir instables avant d’atteindre leur pleine résistance matérielle.
Les exemples comprennent le flambement de l’âme, le flambement des goussets, le flambement des raidisseurs et le flambement local des plaques.
L’élancement, la longueur non supportée, les conditions aux limites et la distribution des charges influencent fortement ces défaillances.
Défaillance par Matage et Écrasement
Le matage se produit aux endroits où des efforts concentrés sont transférés entre les composants.
Dans les assemblages boulonnés, le matage se développe entre la tige du boulon et le bord du trou. Les réactions concentrées peuvent également provoquer un écrasement local de l’âme ou un écrasement des éléments porteurs.
Instabilité de l’Assemblage et Déformation Excessive
Certains assemblages perdent leur efficacité en raison d’une rotation ou d’une déformation excessive plutôt que d’une rupture immédiate.
L’effet de levier, la flexion de la platine d’about, le glissement des boulons, la flexion des semelles et la distorsion locale des plaques sont des exemples courants.
Plastification Locale de l’Âme dans les Assemblages en Acier
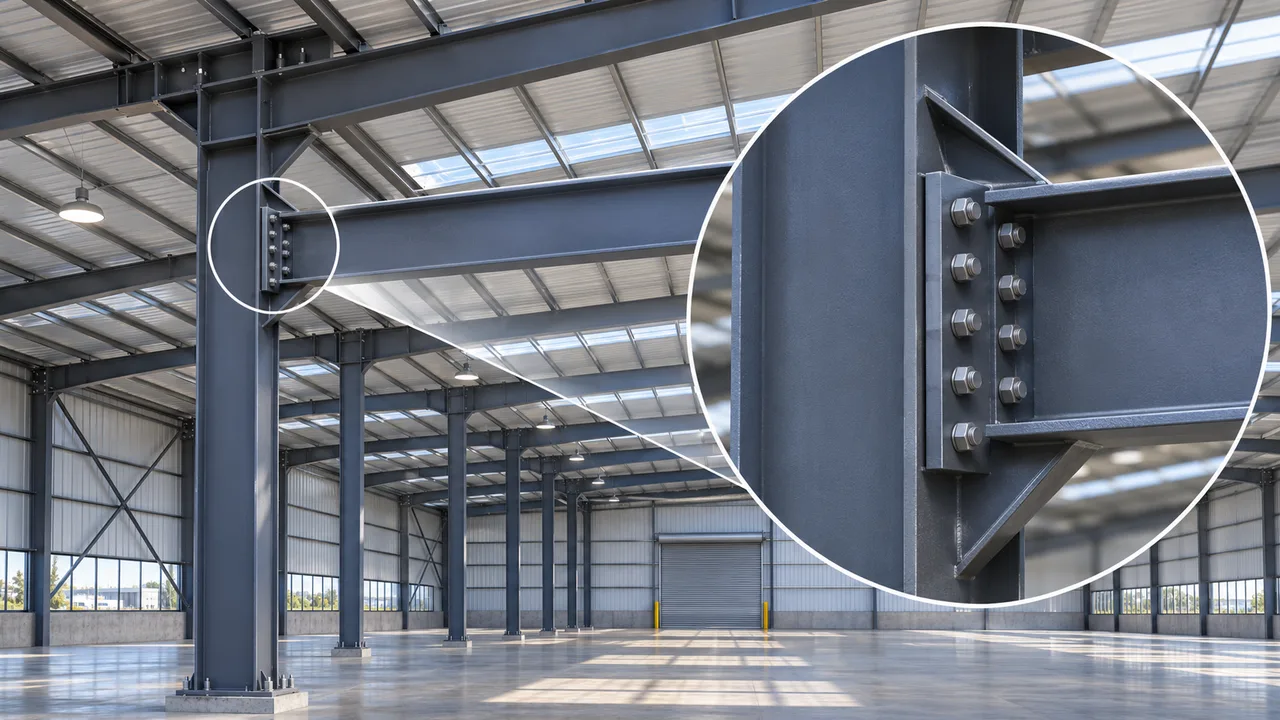
La plastification locale de l’âme se produit lorsqu’une traction ou une compression concentrée génère dans une âme porteuse des contraintes dépassant sa résistance locale à la plastification.
Ce mécanisme est particulièrement important lorsque les efforts de semelle d’une poutre, des charges concentrées ou des réactions d’appui pénètrent dans l’âme d’un poteau ou d’une poutre.
Quelles Sont les Causes de la Plastification Locale de l’Âme
Les forces concentrées élevées ne se répartissent pas instantanément sur toute la hauteur d’un élément porteur. Elles agissent d’abord sur une zone relativement limitée.
Si l’épaisseur de l’âme ou sa limite d’élasticité est insuffisante, cette contrainte localisée peut provoquer une déformation permanente.
Emplacements Typiques de la Plastification Locale de l’Âme
Les emplacements courants comprennent :
- Les assemblages poutre-poteau résistant aux moments
- Les âmes de poteaux en face des semelles de poutres
- Les points d’application de charges concentrées
- Les réactions d’appui des poutres
- Les assemblages présentant de faibles longueurs de diffusion des charges
Vérifications de Capacité pour la Plastification Locale de l’Âme
La capacité est influencée par l’épaisseur de l’âme, la limite d’élasticité de l’acier, la longueur efficace d’appui ou de diffusion de la charge, la géométrie de la semelle et la proximité de la charge par rapport à l’extrémité de l’élément.
Les ingénieurs doivent déterminer la partie efficace de l’âme participant à la résistance à la force concentrée et comparer sa résistance de calcul à l’effort requis.
Méthodes pour Prévenir la Plastification Locale de l’Âme
Les solutions possibles comprennent l’augmentation de l’épaisseur de l’âme, l’ajout de raidisseurs transversaux ou de plaques de renfort, l’augmentation de la zone efficace de diffusion de charge ou le choix d’une section porteuse plus grande.
Défaillance par Écrasement Local de l’Âme
L’écrasement local de l’âme est une défaillance locale causée par une compression concentrée près d’un appui, d’un point de réaction ou d’une charge appliquée.
Contrairement à une simple plastification, l’écrasement local de l’âme implique souvent une combinaison de plastification locale et d’instabilité géométrique.
Comment se Développe l’Écrasement Local de l’Âme
Une force de compression concentrée peut pousser vers l’intérieur la semelle et l’âme adjacente. À mesure que l’âme se déforme, le chemin de charge devient de plus en plus non linéaire et un écrasement ou un pliage local peut se produire.
Différence Entre l’Écrasement Local de l’Âme et la Plastification Locale de l’Âme
La plastification locale de l’âme désigne principalement la plastification du matériau provoquée par une contrainte concentrée. L’écrasement local de l’âme implique une distorsion locale et une instabilité plus importantes.
Ces deux états limites sont liés mais ne doivent pas automatiquement être considérés comme identiques.
Facteurs de Capacité de l’Écrasement Local de l’Âme
Les facteurs importants comprennent :
- L’épaisseur et l’élancement de l’âme
- La longueur d’appui
- La distance par rapport à l’extrémité de l’élément
- Le maintien de la semelle
- La limite d’élasticité de l’acier
Défaillance par Flambement de l’Âme
Le flambement de l’âme peut se produire lorsque des forces de compression créent une zone instable dans une âme élancée.
Cela est particulièrement important autour des réactions concentrées et dans les zones d’assemblages résistant aux moments.
Flambement de l’Âme Induit par Compression
Si une force de compression concentrée est transmise par une semelle à une âme mince, celle-ci peut se comporter comme un élément comprimé élancé.
Au lieu de continuer à supporter une charge supplémentaire uniquement grâce à la résistance du matériau, elle peut se déplacer latéralement et perdre sa stabilité.
Élancement de l’Âme et Capacité de Flambement
Le rapport hauteur-épaisseur de l’âme, la hauteur non supportée, les conditions aux limites et la présence de raidisseurs influencent tous la résistance au flambement.
Amélioration de la Résistance au Flambement de l’Âme
Les concepteurs peuvent utiliser des raidisseurs transversaux, des âmes plus épaisses, des renforcements locaux ou des sections présentant un élancement d’âme plus faible.
Flexion Locale de la Semelle
La flexion locale de la semelle se produit lorsque des forces de traction concentrées tirent sur une semelle et provoquent sa flexion locale.
Ce comportement est courant dans les assemblages à platine d’about boulonnée et les assemblages de moment au niveau des semelles.
Comment une Traction Concentrée Provoque la Flexion de la Semelle
La traction dans les boulons crée des forces localisées autour des lignes de boulons. Si la semelle raccordée est relativement mince, elle peut se déformer au lieu de se comporter comme une plaque rigide.
Épaisseur de la Semelle et Résistance à la Flexion
Une semelle plus épaisse offre généralement une plus grande résistance à la flexion locale et réduit la déformation autour du groupe de boulons.
Cependant, l’augmentation de l’épaisseur peut également déplacer le mode de défaillance déterminant vers les boulons, les soudures ou l’âme porteuse.
Relation Entre la Flexion de la Semelle et l’Effet de Levier
La déformation d’une semelle ou d’une platine d’about peut créer des forces de contact supplémentaires augmentant la traction dans les boulons. Ce phénomène est connu sous le nom d’effet de levier.
Ignorer les forces de levier peut considérablement surestimer la capacité de l’assemblage.
Modes de Défaillance des Raidisseurs
Les raidisseurs sont souvent ajoutés afin d’empêcher la défaillance de l’âme ou de la semelle, mais ils doivent eux-mêmes être vérifiés.
Plastification des Raidisseurs
Un raidisseur transmettant une compression ou une traction concentrée doit présenter une résistance de section suffisante pour transférer l’effort requis.
Flambement des Raidisseurs
Un raidisseur comprimé élancé peut flamber avant que son matériau n’atteigne complètement sa limite d’élasticité.
Le rapport largeur-épaisseur, la longueur non supportée et le maintien de l’assemblage sont donc importants.
Défaillance des Soudures Raidisseur-Âme et Raidisseur-Semelle
Même si la plaque raidisseuse elle-même est suffisamment résistante, ses soudures doivent transférer les efforts vers l’âme et la semelle porteuses.
La liaison soudée doit donc être vérifiée dans le cadre du chemin complet de charge.
Modes de Défaillance des Boulons dans les Assemblages en Acier
Les boulons peuvent rompre en cisaillement, en traction, sous chargement combiné, par des mécanismes liés au matage ou par glissement selon la configuration de l’assemblage.
Défaillance des Boulons par Cisaillement
Le cisaillement d’un boulon se produit lorsque des efforts agissent transversalement à son axe.
La résistance disponible dépend de la résistance du boulon, de son diamètre, du nombre de plans de cisaillement et du fait que la partie filetée se trouve ou non dans le plan de cisaillement.
Défaillance des Boulons par Traction
Les boulons des platines d’about, plaques de semelle, suspentes et assemblages similaires peuvent subir une traction axiale importante.
La résistance à la traction du boulon doit être vérifiée vis-à-vis de la traction directe ainsi que de tout effort supplémentaire provoqué par l’effet de levier.
Cisaillement et Traction Combinés des Boulons
De nombreux boulons supportent simultanément du cisaillement et de la traction.
Dans ces situations, vérifier chaque effort indépendamment peut ne pas être suffisant. Une relation d’interaction est généralement nécessaire pour prendre en compte leur effet combiné.
Défaillance par Matage des Boulons
La contrainte de matage se développe entre le boulon et la plaque autour du trou.
Une épaisseur de plaque insuffisante, de faibles distances aux bords ou un effort de boulon élevé peuvent provoquer un allongement permanent ou un écrasement du trou.
Arrachement au Niveau des Trous de Boulons
Lorsqu’un boulon est placé trop près du bord d’une plaque, le matériau situé entre le trou et le bord peut s’arracher.
Des distances suffisantes à l’extrémité et au bord sont donc essentielles.
Glissement des Boulons dans les Assemblages Antiglissement
Certains assemblages reposent sur le frottement entre des surfaces précontraintes plutôt que sur le matage des trous de boulons sous chargement normal.
Une précontrainte insuffisante, une mauvaise préparation des surfaces ou une contamination peuvent réduire la résistance au glissement.
Modes de Défaillance des Soudures
Les assemblages soudés doivent être évalués en fonction de la direction, de l’intensité et de la distribution des efforts appliqués.
Défaillance des Soudures par Cisaillement
Les soudures d’angle transmettent couramment le cisaillement par leur gorge efficace.
La capacité dépend de la taille de la soudure, de sa longueur efficace, de la résistance du matériau de soudage et de la direction de chargement.
Défaillance des Soudures par Traction
Les soudures bout à bout et certains groupes de soudures peuvent subir une traction directe.
Le métal de soudure et le matériau de base raccordé doivent tous deux présenter une résistance suffisante.
Contraintes Combinées dans les Soudures
Les groupes de soudures résistent fréquemment à des combinaisons d’effort axial, de cisaillement et de moment.
La zone la plus fortement sollicitée peut se trouver loin du centre de gravité du groupe de soudures, là où la contrainte induite par le moment est la plus importante.
Défaillance du Métal de Base à Proximité de la Soudure
Une soudure peut être plus résistante que la plaque ou l’élément adjacent.
Pour cette raison, les ingénieurs ne doivent pas s’arrêter après avoir calculé la résistance du métal de soudure. Le métal de base et la zone affectée thermiquement doivent également présenter une résistance suffisante.
Défaillance du Groupe de Soudures Sous Chargement Excentré
Lorsqu’une charge ne passe pas par le centre de gravité du groupe de soudures, un moment secondaire se développe.
Cela crée une distribution non uniforme des contraintes autour du groupe de soudures et peut fortement augmenter la sollicitation à ses points extrêmes.
Modes de Défaillance des Plaques
Les plaques d’assemblage peuvent contrôler la capacité même lorsque les boulons et les soudures restent en dessous de leur résistance de calcul.
Plastification de la Section Brute
La plastification de la section brute se produit lorsque la contrainte moyenne de traction sur l’ensemble de la section de la plaque atteint la limite d’élasticité.
Rupture de la Section Nette
Les trous de boulons réduisent la section efficace en traction d’une plaque.
La section nette restante doit être vérifiée vis-à-vis de la rupture, en particulier au niveau des lignes critiques de boulons.
Défaillance par Cisaillement de Bloc
Le cisaillement de bloc combine une rupture ou une plastification en cisaillement le long d’une partie du trajet de rupture avec une rupture en traction le long d’une autre partie.
Ce mécanisme est courant à proximité des groupes de boulons situés aux extrémités des plaques.
Flexion des Plaques
Les platines d’about, goussets, plaques de semelle et cornières d’assemblage peuvent fléchir lorsque les charges sont appliquées à distance de leur zone supportée.
Flambement des Plaques
Les plaques minces soumises à la compression peuvent flamber localement avant d’atteindre leur pleine résistance en compression.
Modes de Défaillance des Goussets
Les goussets sont largement utilisés dans les assemblages de contreventements et de treillis et peuvent être soumis à des combinaisons complexes de traction, compression, cisaillement et flexion.
Plastification du Gousset
La plaque doit fournir une capacité suffisante de section brute le long du chemin efficace des efforts.
Flambement du Gousset
Les contreventements comprimés peuvent introduire des efforts provoquant le flambement hors plan d’un gousset insuffisamment maintenu.
Cisaillement de Bloc et Rupture de la Section Nette
Les dispositions des boulons créent des sections réduites et des trajets possibles de cisaillement de bloc qui doivent être vérifiés.
Capacité de la Section de Whitmore
Le concept de section de Whitmore est fréquemment utilisé pour estimer la largeur efficace d’un gousset résistant à l’effort axial provenant d’un contreventement raccordé.
Excentricité de l’Assemblage dans les Goussets
Si l’effort du contreventement n’est pas aligné avec le centre de gravité de l’assemblage ou avec le chemin de charge prévu, une flexion supplémentaire peut se développer.
Modes de Défaillance des Assemblages Résistant aux Moments
Les assemblages résistant aux moments transfèrent des efforts importants de traction et de compression dans les semelles en plus du cisaillement.
Les modes de défaillance possibles comprennent :
- Défaillance des boulons en traction
- Effet de levier
- Flexion de la platine d’about
- Flexion locale de la semelle du poteau
- Plastification locale de l’âme du poteau
- Cisaillement de la zone de panneau
- Défaillance de la soudure de la semelle de poutre
Étant donné que plusieurs composants participent au transfert du moment, ces assemblages doivent être évalués comme des systèmes plutôt que comme des boulons ou des soudures isolés.
Modes de Défaillance des Assemblages de Cisaillement
Les assemblages de cisaillement typiques peuvent être contrôlés par le cisaillement des boulons, le matage des boulons, l’arrachement des plaques, le cisaillement de bloc, la défaillance des soudures ou la défaillance locale de l’élément porteur.
Une géométrie d’assemblage simple ne signifie pas nécessairement que la vérification de conception soit simple. Des âmes porteuses minces et de faibles distances aux bords peuvent encore créer des états limites locaux critiques.
Modes de Défaillance Sous Charges Axiales
Modes de Défaillance des Assemblages en Traction
Les assemblages soumis à une traction axiale peuvent être contrôlés par la plastification de la section brute, la rupture de la section nette, le cisaillement de bloc, la traction des boulons, le cisaillement des boulons, la rupture des soudures ou la flexion des plaques.
Le mécanisme critique dépend de la manière dont l’effort de traction entre dans l’assemblage et en ressort.
Modes de Défaillance des Assemblages en Compression
Les assemblages en compression peuvent subir du matage, de l’écrasement, un écrasement local de l’âme, un flambement local de plaque, un flambement des raidisseurs ou une instabilité globale des éléments raccordés.
Modes de Défaillance des Assemblages en Acier Sous Charges Combinées
Les structures réelles subissent rarement des cas de charge parfaitement isolés.
Un assemblage peut supporter simultanément un effort axial, un cisaillement et un moment en raison du comportement du portique, d’une géométrie excentrée, d’un chargement latéral ou d’une redistribution des charges.
Charges Axiales et de Cisaillement Combinées
Les boulons et les soudures peuvent devoir résister simultanément à un effort axial et à un cisaillement.
Des vérifications d’interaction sont nécessaires lorsqu’un effort réduit la capacité disponible pour l’autre.
Cisaillement et Moment Combinés
Le moment produit une distribution variable des efforts dans les groupes de boulons ou de soudures, tandis que le cisaillement direct ajoute une sollicitation supplémentaire aux mêmes composants.
Traction et Moment Combinés
La traction peut agir uniformément sur l’assemblage tandis que le moment augmente l’effort d’un côté et le réduit de l’autre.
Pourquoi les Vérifications Individuelles des Charges Peuvent Être Insuffisantes
Vérifier séparément les effets axiaux, de cisaillement et de moment peut négliger l’interaction qui se produit dans l’assemblage réel.
Le taux d’utilisation déterminant doit représenter la sollicitation combinée attendue sous la combinaison de charges de calcul correspondante.
Équations d’Interaction et Taux d’Utilisation de la Capacité
Les normes de conception fournissent généralement des relations d’interaction pour les composants soumis à plusieurs types d’efforts.
L’équation exacte dépend du type d’assemblage, du matériau, du système de fixation et de la norme applicable.
Effet de l’Excentricité sur la Défaillance de l’Assemblage
Il existe une excentricité lorsque la force appliquée ne passe pas par le centre de gravité ou la ligne de résistance prévue d’un assemblage.
Charge Directe vs Charge Excentrée
Une charge concentrique produit principalement un effort direct. Une charge excentrée produit un effort direct auquel s’ajoute un moment supplémentaire.
Développement d’un Moment Secondaire
Le moment secondaire est approximativement lié à la force appliquée multipliée par son excentricité.
Même un décalage relativement faible peut affecter considérablement les assemblages fortement sollicités.
Efforts Inégaux dans le Groupe de Boulons
Les boulons les plus éloignés du centre de gravité du groupe de boulons peuvent recevoir des efforts plus importants induits par le moment.
Contraintes Inégales dans le Groupe de Soudures
Les contraintes dans les soudures varient également selon leur position par rapport au centre de gravité du groupe de soudures.
Augmentation de la Flexion des Plaques
L’excentricité peut provoquer la flexion des plaques d’assemblage, cornières ou platines d’about et activer des états limites qui n’apparaîtraient pas sous un chargement concentrique.
Processus Complet de Vérification de la Capacité d’un Assemblage en Acier
Un processus de conception systématique permet de s’assurer que les principaux modes de défaillance des assemblages en acier ne sont pas négligés.
- Identifier le type d’assemblage et sa fonction structurelle.
- Déterminer les charges axiales, de cisaillement, de moment et les autres charges applicables.
- Établir le chemin complet des charges à travers l’assemblage.
- Vérifier la résistance au cisaillement des boulons.
- Vérifier la résistance à la traction des boulons.
- Vérifier le cisaillement et la traction combinés des boulons.
- Vérifier le matage au niveau des trous de boulons.
- Vérifier l’arrachement au bord et les exigences de distance à l’extrémité.
- Vérifier la résistance des soudures et leur longueur efficace.
- Vérifier la plastification de la section brute des plaques.
- Vérifier la rupture de la section nette.
- Vérifier le cisaillement de bloc.
- Vérifier la flexion locale des plaques et des semelles.
- Vérifier la plastification locale de l’âme.
- Vérifier l’écrasement local de l’âme.
- Vérifier le flambement de l’âme lorsque nécessaire.
- Vérifier la résistance et la stabilité des raidisseurs.
- Évaluer l’excentricité et les efforts secondaires.
- Évaluer l’interaction des charges combinées.
- Vérifier les exigences de déformation, de détail, de fabrication et d’installation.
La séquence exacte peut varier selon le type d’assemblage, mais l’objectif reste le même : chaque composant participant au transfert des efforts doit présenter une résistance suffisante.
Vérifications de Capacité des Assemblages Soudés vs Boulonnés
Vérifications de Capacité des Assemblages Soudés
La conception des soudures doit prendre en compte le type de soudure, l’épaisseur de gorge, la longueur efficace, l’orientation de la soudure, la géométrie du groupe de soudures, le métal de base raccordé et les contraintes combinées lorsque nécessaire.
Vérifications de Capacité des Assemblages Boulonnés
Les assemblages boulonnés nécessitent des vérifications de la résistance des boulons, du matage au niveau des trous, des distances aux bords, des espacements, de la rupture de la section nette, du cisaillement de bloc et du glissement lorsqu’un comportement par frottement précontraint est requis.
Assemblages Hybrides Soudés et Boulonnés
Certains détails structurels utilisent à la fois des soudures et des boulons.
Les ingénieurs ne doivent pas supposer automatiquement que les boulons et les soudures se partagent les efforts de manière égale. La distribution des charges dépend de la rigidité, de la géométrie, de la séquence d’installation et du comportement structurel prévu.
Facteurs de Fabrication et d’Installation Affectant la Capacité de l’Assemblage
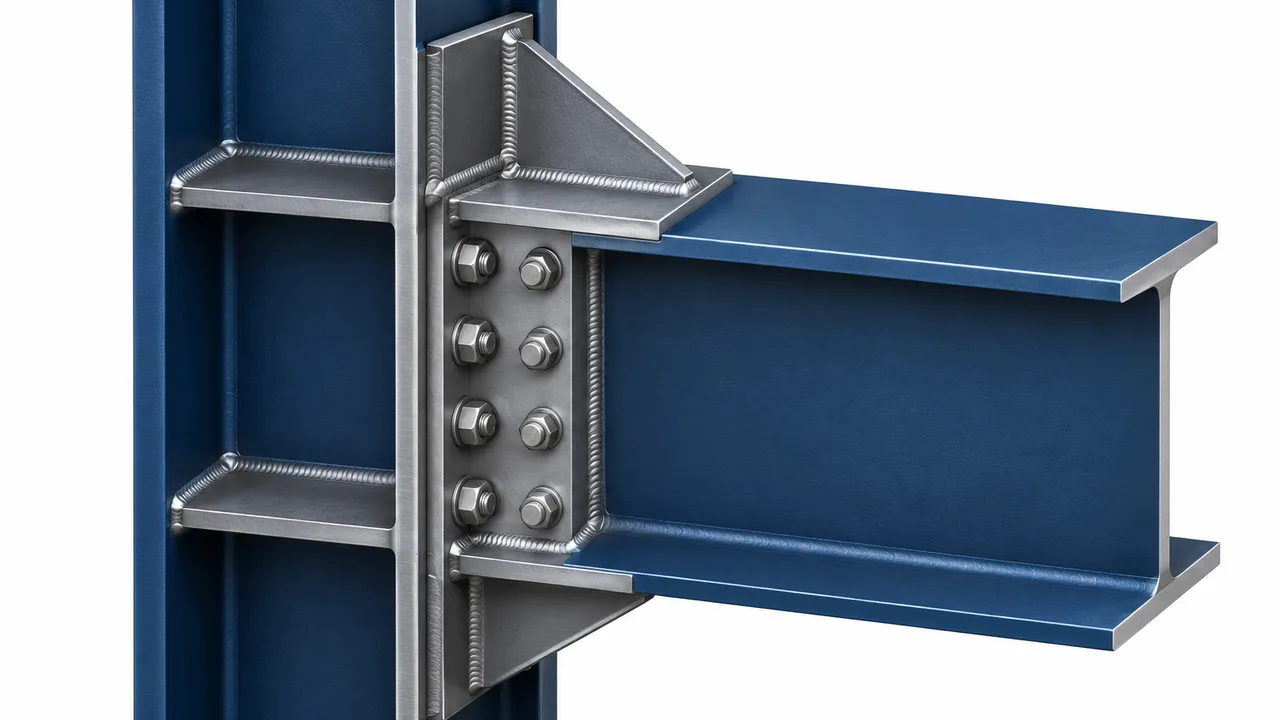
Les performances d’un assemblage dépendent non seulement de sa capacité analytique, mais aussi de la précision avec laquelle il est fabriqué et installé.
Installation et Précontrainte des Boulons
Un serrage incorrect peut réduire la résistance au glissement ou créer une transmission de charge irrégulière entre les boulons.
Alignement des Trous et Tolérances
Des trous de boulons mal alignés peuvent entraîner des difficultés d’installation, un matage non prévu, un montage forcé ou des contraintes locales.
Qualité et Défauts des Soudures
Des soudures sous-dimensionnées, une fusion incomplète, des fissures, de la porosité, de mauvaises terminaisons et d’autres défauts peuvent réduire la capacité disponible des soudures.
Ajustement des Plaques
Un mauvais ajustement peut introduire des jeux ou une excentricité non prévue avant même que l’assemblage ne soit chargé.
Contraintes Résiduelles et Distorsion
La chaleur du soudage peut créer des distorsions et des contraintes résiduelles qui influencent la géométrie et le comportement local de l’assemblage.
Une fabrication contrôlée dans une usine de structures en acier peut améliorer la précision dimensionnelle, la régularité des soudures, l’alignement des trous de boulons, la qualité de l’inspection et la répétabilité avant la livraison des composants sur le chantier.
Erreurs Courantes dans la Conception des Assemblages en Acier
De nombreux problèmes d’assemblage surviennent parce que seul le composant le plus évident est vérifié.
Les erreurs courantes comprennent :
- Vérifier la résistance des boulons tout en ignorant la plaque raccordée
- Vérifier la résistance des soudures tout en ignorant la défaillance du métal de base
- Ignorer la défaillance de l’élément porteur
- Ignorer la plastification locale de l’âme
- Ignorer l’écrasement local ou le flambement de l’âme
- Ne pas vérifier le cisaillement de bloc
- Ignorer l’effet de levier
- Utiliser une longueur efficace de soudure incorrecte
- Prévoir une distance insuffisante entre les boulons et le bord
- Utiliser un espacement inadéquat des boulons
- Ignorer l’excentricité de l’assemblage
- Supposer une distribution égale des efforts entre tous les éléments de fixation
- Ignorer une déformation excessive de l’assemblage
- Vérifier indépendamment les effets des charges lorsque l’interaction combinée est déterminante
- Ajouter des raidisseurs sans vérifier leur résistance ou leur flambement
Un boulon résistant ou une grande soudure ne garantit pas un assemblage résistant si une autre partie du chemin de charge présente une résistance inférieure.
Comment Améliorer la Capacité d’un Assemblage en Acier
La méthode de renforcement appropriée dépend de l’état limite déterminant.
Augmenter l’Épaisseur de la Plaque
Des plaques plus épaisses peuvent améliorer la résistance à la plastification, au matage, à la flexion et au flambement.
Ajouter des Raidisseurs ou des Plaques de Renfort
Les raidisseurs et plaques de renfort peuvent renforcer les âmes ou semelles soumises à des forces concentrées.
Augmenter le Nombre ou le Diamètre des Boulons
Des boulons supplémentaires ou de plus grand diamètre peuvent réduire l’effort par élément de fixation, à condition que la plaque et l’élément environnant présentent également une capacité suffisante.
Augmenter la Taille ou la Longueur Efficace des Soudures
Des soudures plus grandes ou plus longues peuvent améliorer la résistance du groupe de soudures lorsque la capacité des soudures est déterminante.
Améliorer la Disposition des Boulons
L’augmentation de la distance aux bords, de l’espacement des boulons ou des dimensions du groupe de boulons peut améliorer la résistance au matage, à l’arrachement, au cisaillement de bloc et au moment.
Réduire l’Excentricité de la Charge
Aligner la charge appliquée plus près de la ligne de résistance de l’assemblage peut réduire les moments secondaires.
Améliorer la Distribution des Charges
Des dispositifs de répartition de charge, raidisseurs, plaques plus larges ou un détail révisé peuvent réduire les concentrations locales de contraintes.
Sélectionner un Type d’Assemblage Plus Adapté
Il est parfois plus efficace de modifier le concept de l’assemblage que de renforcer chaque composant individuel d’un détail inadapté.
L’assemblage le plus sûr et le plus efficace est celui dans lequel l’ensemble du chemin de charge a été évalué comme un système coordonné. En identifiant le mécanisme de défaillance déterminant plutôt qu’en se concentrant sur un seul composant, les ingénieurs peuvent développer des assemblages en acier offrant une résistance prévisible, une rigidité appropriée et des performances structurelles fiables.