As conexões soldadas são essenciais na construção de estruturas de aço porque transferem forças entre chapas, vigas, pilares, contraventamentos, enrijecedores e outros componentes fabricados. Uma conexão pode parecer simples em um desenho, mas seu desempenho depende de a solda, o metal base ao redor e os elementos conectados conseguirem resistir com segurança ao caminho real das cargas.
O projeto da capacidade de solda é o processo de determinar se uma conexão soldada fornece resistência suficiente para as forças que atuam através dela. O cálculo envolve muito mais do que selecionar um tamanho de solda. Os engenheiros devem considerar o tipo de solda, garganta efetiva, comprimento efetivo, resistência do eletrodo, resistência do metal base, direção da força, geometria do grupo de soldas, excentricidade e possíveis modos de falha.
Essas considerações são importantes em conexões de chapas, conjuntos de vigas, chapas de ligação, sistemas de contraventamento, conexões resistentes a momento, enrijecedores, suportes e outros detalhes estruturais. Conexões soldadas confiáveis exigem que a solda e o aço conectado trabalhem juntos como um sistema contínuo de transferência de cargas.
O Que É Projeto da Capacidade de Solda?
O projeto da capacidade de solda avalia a resistência disponível de uma solda e a compara com as forças que a conexão deve transferir. O objetivo é garantir que a solda tenha capacidade suficiente e, ao mesmo tempo, confirmar que chapas, vigas, contraventamentos e outros componentes adjacentes não falhem primeiro.
Uma conexão pode conter uma solda mais resistente do que o necessário enquanto o aço ao redor continua inadequado. Por exemplo, uma solda grande pode transferir a força com sucesso para uma chapa fina, mas a própria chapa pode escoar, rasgar, flambear ou sofrer deformação local. Por esse motivo, a resistência da solda nunca deve ser avaliada isoladamente.
Principais Variáveis que Afetam a Capacidade da Solda
As variáveis importantes incluem:
- Tipo de solda
- Tamanho nominal da solda
- Espessura efetiva da garganta
- Comprimento efetivo da solda
- Resistência do metal de solda
- Resistência do metal base
- Direção do carregamento
- Orientação da solda
- Excentricidade da conexão
- Qualidade de fabricação e inspeção
Capacidade da Solda vs. Capacidade da Conexão
A capacidade da solda refere-se especificamente à resistência fornecida pela parte soldada da conexão. A capacidade da conexão inclui todos os componentes envolvidos na transferência da força.
Portanto, uma verificação completa pode incluir fratura do metal de solda, escoamento da chapa, ruptura da chapa, cisalhamento da alma da viga, escoamento da mesa, deformação da chapa de ligação, flambagem local e outros estados limites. A capacidade governante da conexão é controlada pelo componente relevante mais fraco, e não apenas pela solda.
Tipos Comuns de Solda em Conexões de Aço Estrutural
Soldas de Filete
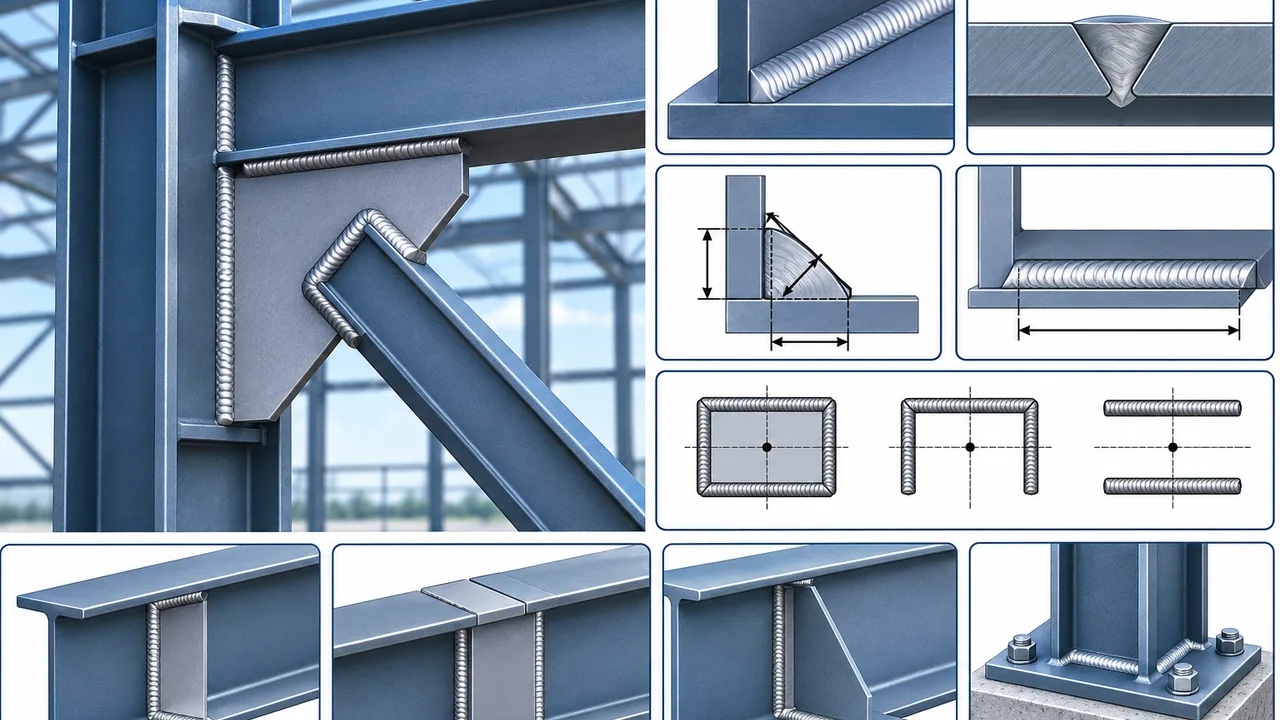
As soldas de filete estão entre os tipos de solda mais utilizados na fabricação de estruturas de aço. Elas são comumente aplicadas onde duas superfícies de aço se encontram aproximadamente em ângulo reto ou onde uma chapa se sobrepõe a outra.
As aplicações típicas incluem chapas de ligação, conexões de alma de vigas, enrijecedores, suportes, detalhes de base e conexões de contraventamento. A resistência de uma solda de filete é influenciada pelo tamanho de sua perna, garganta efetiva, comprimento efetivo, resistência do metal de solda e direção do carregamento.
Soldas de Chanfro
As soldas de chanfro são usadas quando componentes de aço são unidos ao longo de bordas preparadas. Elas podem fornecer penetração parcial ou completa através da espessura do material conectado.
Uma solda de penetração total da junta pode transferir forças significativas quando corretamente projetada e executada. Soldas de penetração parcial da junta possuem uma garganta efetiva menor e devem ser avaliadas de acordo com a penetração realmente fornecida.
Soldas de Tampão e de Rasgo
Soldas de tampão e de rasgo podem ser usadas em conexões de chapas sobrepostas onde é necessária transferência adicional de força através de aberturas em um dos componentes. Sua geometria e aplicação diferem das soldas de filete convencionais, e elas devem ser projetadas de acordo com a configuração real da conexão.
Escolha do Tipo de Solda Adequado
A seleção da solda depende da demanda estrutural, espessura da chapa, geometria da conexão, acesso para fabricação, posição de soldagem, inspeção necessária e de a conexão ser produzida na fábrica ou no local do projeto.
Uma conexão eficiente utiliza um tipo de solda que fornece a resistência necessária sem criar complexidade desnecessária de fabricação.
Como as Forças São Transferidas pelas Soldas
Cisalhamento Direto
O cisalhamento direto ocorre quando uma força atua geralmente paralela à interface conectada. Essa condição é comum em conexões de alma de vigas, juntas sobrepostas, chapas de conexão e alguns detalhes de contraventamento.
A força é distribuída através do grupo efetivo de soldas. O projetista deve determinar se a área de solda disponível pode resistir à demanda de cisalhamento necessária.
Forças de Tração e Normais
Algumas conexões transferem força através da solda em vez de paralelamente a ela. A tração direta pode ocorrer em conexões de mesas, soldas de chanfro, suportes e outras juntas onde a força atua normalmente à superfície conectada.
A resposta depende do tipo de solda, preparação da junta, direção da força e comportamento do metal base ao redor.
Carregamento Combinado
As soldas estruturais frequentemente resistem a mais de um tipo de força. Um grupo de soldas pode experimentar simultaneamente efeitos de cisalhamento, tração e momento.
Portanto, verificar apenas um componente de força pode subestimar a demanda real. O carregamento combinado deve ser avaliado usando o método de projeto aplicável para que a interação entre as forças seja considerada corretamente.
Carregamento Excêntrico
Quando uma força aplicada não passa pelo centroide de um grupo de soldas, a excentricidade cria um momento adicional. As soldas devem então resistir tanto à força direta quanto à demanda induzida pelo momento.
Essa condição é comum em suportes, chapas de conexão deslocadas e conexões de contraventamento onde a força do contraventamento não se alinha perfeitamente com o centroide do grupo de soldas.
Parâmetros-Chave no Projeto da Capacidade de Solda
Tamanho da Solda
Para uma solda de filete, o tamanho da solda geralmente se refere à dimensão da perna. O aumento do tamanho da solda normalmente aumenta a resistência disponível porque a garganta efetiva se torna maior.
No entanto, aumentar o tamanho da solda nem sempre é benéfico. Soldas muito grandes podem exigir maior aporte térmico, aumentar a distorção, consumir mais metal de adição e oferecer pouco benefício quando o metal base conectado já governa a conexão.
Espessura Efetiva da Garganta
A garganta efetiva é a dimensão crítica da solda através da qual a força é transferida. Em uma solda de filete, ela é menor do que o tamanho nominal da perna.
Essa distinção é importante porque a área resistente da solda se baseia na garganta efetiva, e não simplesmente nas dimensões visíveis da solda.
Comprimento Efetivo da Solda
O comprimento efetivo da solda representa a parte da solda que pode ser considerada ativa na transferência de força. A terminação da solda, condições das extremidades, detalhamento e requisitos estruturais aplicáveis influenciam o comprimento efetivo.
Aumentar o comprimento da solda pode aumentar a resistência, mas soldas muito longas nem sempre distribuem a força uniformemente devido a diferenças de rigidez e deformação ao longo da conexão.
Resistência do Metal de Solda
A resistência dos consumíveis de soldagem afeta a resistência nominal da solda. A seleção do eletrodo deve ser compatível com o material base, processo de soldagem, requisitos de carregamento e especificações do projeto.
Resistência do Metal Base
A chapa conectada ou o elemento estrutural deve ser capaz de receber a força transmitida pela solda. Escoamento, ruptura, falha por cisalhamento ou rasgamento local do metal base podem governar mesmo quando a própria solda possui maior resistência nominal.
Capacidade das Soldas de Filete
Área Efetiva da Solda
A área resistente de uma solda de filete é determinada pela garganta efetiva multiplicada pelo comprimento efetivo da solda. Essa área efetiva constitui a base para avaliar a resistência disponível da solda.
Para o projeto prático, os engenheiros frequentemente avaliam a resistência fornecida por unidade de comprimento de solda e então determinam quanto comprimento efetivo é necessário para transferir a carga aplicada.
Resistência da Solda por Unidade de Comprimento
A resistência da solda por unidade de comprimento aumenta à medida que a garganta efetiva ou a resistência do metal de solda aumenta. Isso fornece uma maneira prática de comparar diferentes tamanhos de solda e estimar o comprimento necessário para uma conexão.
Uma Linha de Solda vs. Múltiplas Linhas de Solda
Uma conexão pode usar uma única linha de solda, duas soldas paralelas, soldas em ambos os lados de uma chapa, soldas transversais ou uma combinação de vários segmentos de solda.
Arranjos de solda equilibrados são geralmente preferidos porque podem reduzir a excentricidade e distribuir as forças de maneira mais uniforme entre os componentes conectados.
Considerações para Soldas Longas
Soldas longas podem fornecer resistência nominal substancial, mas podem não transferir força uniformemente ao longo de todo o seu comprimento. Diferenças de rigidez e deformação podem concentrar a demanda próximo a determinadas áreas da conexão.
Portanto, os requisitos de projeto estrutural aplicáveis devem ser considerados quando soldas muito longas forem utilizadas.
Capacidade das Soldas de Chanfro
Soldas de Penetração Total da Junta
As soldas de penetração total da junta se estendem por toda a espessura da junta. Quando corretamente detalhadas, fabricadas e inspecionadas, podem fornecer um caminho direto de transferência de força capaz de desenvolver resistência substancial.
Elas são comumente utilizadas em conexões altamente carregadas, juntas resistentes a momento, emendas de mesas e locais onde é necessária transferência total de força.
Soldas de Penetração Parcial da Junta
As soldas de penetração parcial da junta não se estendem por toda a espessura conectada. Sua capacidade é baseada na garganta efetiva fornecida pela preparação da junta e pela penetração real da solda.
É necessário detalhamento cuidadoso para garantir acesso, preparação e qualidade adequados durante a fabricação.
Quando as Soldas de Chanfro São Preferidas
As soldas de chanfro podem ser apropriadas para chapas espessas, conexões de tração direta, conexões resistentes a momento, juntas altamente carregadas ou locais onde o espaço disponível não permite um arranjo eficiente de soldas de filete.
Projeto da Capacidade de Solda para Chapas de Aço
Conexões Chapa a Chapa
As chapas de aço podem ser conectadas usando juntas sobrepostas, juntas em T, juntas de topo ou outros arranjos. A conexão selecionada deve considerar espessura da chapa, orientação da solda, direção da força, distância disponível à borda e resposta local da chapa.
A solda deve transferir a força sem causar escoamento prematuro, ruptura, rasgamento ou distorção excessiva nas chapas conectadas.
Conexões de Chapas Enrijecedoras
Os enrijecedores são comumente soldados às almas de vigas, almas de pilares, mesas e outros componentes estruturais. A solda deve transferir a força necessária entre o enrijecedor e o elemento de apoio enquanto o próprio enrijecedor permanece estável.
Enrijecedores de apoio e enrijecedores de alma altamente carregados podem introduzir forças concentradas que exigem avaliação cuidadosa tanto da resistência da solda quanto do comportamento local do metal base.
Chapas de Conexão e Suportes
Chapas de conexão e suportes podem experimentar cisalhamento, flexão e carregamento excêntrico combinados. Portanto, o grupo de soldas deve ser avaliado em conjunto com a flexão da chapa e o escoamento local.
Projeto da Capacidade de Solda para Vigas
Conexões da Alma da Viga
As almas das vigas normalmente transferem cisalhamento através de chapas de conexão soldadas, chapas de cisalhamento, enrijecedores ou conexões de estrutura. A solda deve fornecer resistência suficiente para transferir o cisalhamento necessário, enquanto a alma da viga e a chapa de conexão também devem permanecer adequadas.
Conexões da Mesa da Viga
As mesas das vigas podem transferir forças significativas de tração ou compressão, especialmente em conexões resistentes a momento. Essas forças concentradas podem exigir arranjos de solda contínuos ou altamente eficientes.
O projeto da capacidade de solda para mesas de vigas deve considerar não apenas a resistência da solda, mas também a resistência da mesa, o comportamento do pilar de apoio, tensões locais e geometria da conexão.
Conexões Viga-Pilar
As conexões viga-pilar podem variar de conexões simples de cisalhamento a juntas rígidas resistentes a momento. Os requisitos de solda devem corresponder ao comportamento estrutural pretendido.
Uma conexão destinada principalmente ao cisalhamento pode exigir apenas transferência de força pela alma, enquanto uma conexão resistente a momento pode exigir capacidade substancial das soldas da mesa e da alma.
Projeto da Capacidade de Solda para Conexões de Contraventamento
Soldas Entre o Contraventamento e a Chapa de Ligação
Os contraventamentos diagonais transferem principalmente tração ou compressão axial. Quando um contraventamento é soldado a uma chapa de ligação, o arranjo das soldas deve transferir essa força axial sem produzir excentricidade desnecessária.
As soldas podem ser posicionadas ao longo de um ou de ambos os lados do contraventamento, dependendo da seção do contraventamento e da configuração da conexão. Arranjos de solda equilibrados podem melhorar a distribuição de carga e reduzir a flexão secundária.
Soldas Entre a Chapa de Ligação e a Estrutura
A chapa de ligação também deve transferir as forças do contraventamento para a viga, pilar ou junta viga-pilar. A solda entre a chapa de ligação e a estrutura de apoio deve, portanto, ser avaliada com base no caminho real das forças.
Aumentar apenas o tamanho da solda não garante desempenho adequado se a alma da viga, mesa do pilar, chapa de ligação ou outro componente conectado não puder resistir à força transferida.
Alinhamento de Forças e Ponto de Trabalho
As conexões de contraventamento funcionam com maior eficiência quando o eixo central do contraventamento se alinha de perto com o ponto de trabalho estrutural pretendido. Quando o alinhamento é inadequado, a excentricidade pode introduzir momentos adicionais na chapa de ligação e no grupo de soldas.
A coordenação adequada do contraventamento, chapa de ligação, viga e pilar é, portanto, importante ao detalhar uma conexão contraventada com chapa de ligação. O caminho completo das cargas deve ser avaliado em vez de considerar separadamente a solda do contraventamento.
Considerações para Contraventamentos Comprimidos
Contraventamentos comprimidos podem flambar e girar durante carregamentos severos. A chapa de ligação e as soldas ao redor devem continuar transferindo forças enquanto acomodam o comportamento esperado da conexão.
Detalhamentos excessivamente restritivos podem interferir na deformação necessária, especialmente em sistemas onde se espera comportamento dúctil.
Projeto do Grupo de Soldas e Distribuição de Cargas
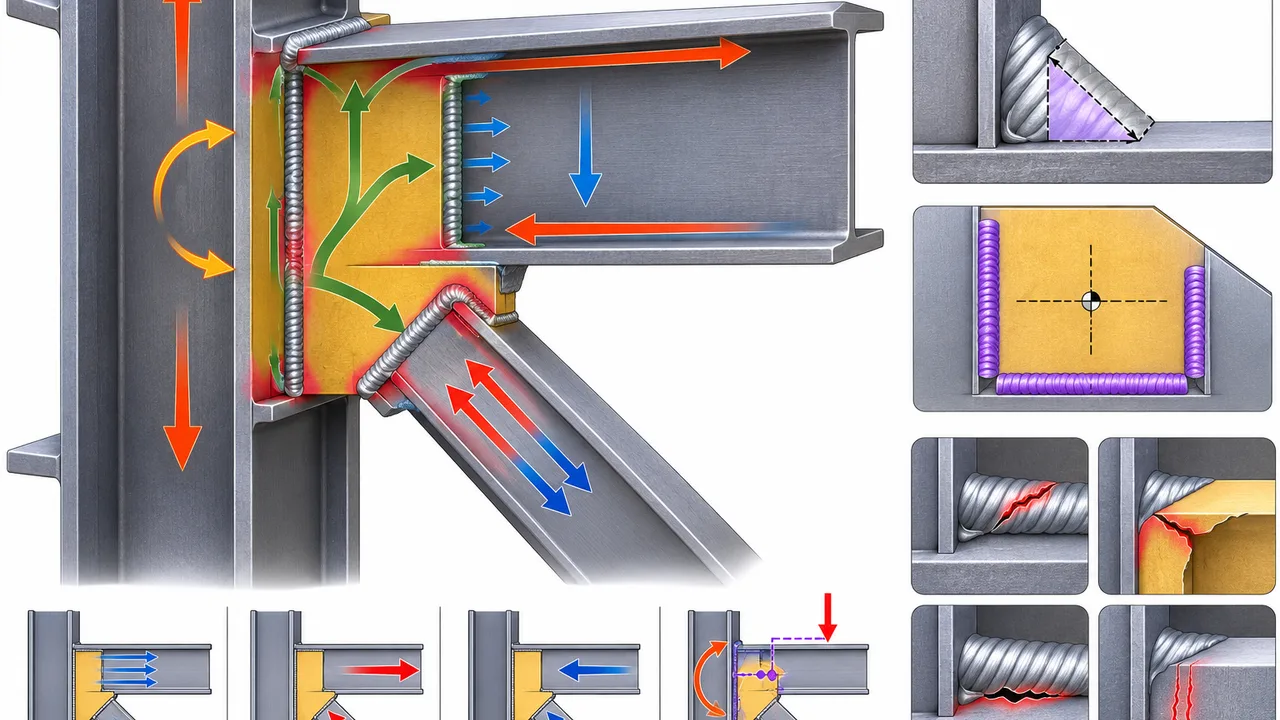
Centroide do Grupo de Soldas
O centroide do grupo de soldas é o centro geométrico do arranjo efetivo de soldas. Sua localização se torna particularmente importante quando a força aplicada é excêntrica.
Distribuição da Força Direta
Para um grupo de soldas carregado concentricamente, a força direta é distribuída através da área efetiva de solda. A demanda real depende do padrão das soldas, direção do carregamento e rigidez das partes conectadas.
Forças Induzidas por Momento
Uma carga excêntrica gera um momento em torno do centroide do grupo de soldas. Segmentos de solda mais distantes do centroide podem experimentar maior demanda secundária.
As forças diretas e induzidas por momento devem ser combinadas para determinar a demanda resultante atuando sobre as partes críticas do grupo de soldas.
Geometria do Padrão de Soldas
Padrões comuns de solda incluem linhas paralelas, grupos retangulares, configurações em U, soldas perimetrais e arranjos assimétricos. A geometria influencia tanto a distribuição das forças quanto a resistência da conexão ao carregamento excêntrico.
Verificações do Metal Base ao Redor das Conexões Soldadas
Escoamento do Metal Base
A chapa ou elemento estrutural adjacente à solda deve ter área de seção transversal suficiente para resistir à força transmitida. Se o aço ao redor escoar antes de a solda atingir sua capacidade, o escoamento do metal base governa a conexão.
Ruptura do Metal Base
Pode ocorrer fratura local quando a seção disponível ao redor da solda é insuficiente. Uma solda de alta resistência não pode compensar dimensões inadequadas do metal base.
Falha Local por Cisalhamento
Conexões soldadas altamente carregadas podem introduzir cisalhamento concentrado em almas de vigas, chapas, chapas de ligação ou outros componentes. O rasgamento local ou escoamento por cisalhamento deve, portanto, ser verificado quando apropriado.
Rasgamento Lamelar
O rasgamento lamelar pode ocorrer quando chapas espessas de aço são submetidas a tensões significativas de tração através da espessura, particularmente em juntas soldadas altamente restringidas.
A seleção do material, geometria da junta, sequência de soldagem e detalhamento podem ajudar a reduzir esse risco.
Modos Comuns de Falha de Soldas
Falha da Garganta da Solda
Uma garganta efetiva insuficiente pode não fornecer área suficiente para resistir à força aplicada. Cisalhamento excessivo ou tensões combinadas podem então causar falha através da garganta da solda.
Fratura do Metal de Solda
A fratura do metal de solda pode resultar de demanda estrutural excessiva, consumíveis inadequados, defeitos de soldagem, fusão insuficiente ou outros problemas de qualidade.
Falha do Metal Base
Em algumas conexões, a chapa ou elemento estrutural escoa ou fratura antes da solda. A solda e o aço conectado devem, portanto, ser projetados em conjunto, e não de forma independente.
Fissuração
Fissuração por hidrogênio, fissuração a quente e fissuras de cratera podem ocorrer sob combinações desfavoráveis de propriedades do material, restrição, aporte térmico, procedimento de soldagem e condições ambientais.
Falta de Fusão ou Penetração
Fusão incompleta ou penetração insuficiente reduz a área efetiva da solda e pode diminuir significativamente a confiabilidade da conexão. Preparação adequada da junta e técnica correta de soldagem são essenciais.
Mordedura e Porosidade
Mordedura e porosidade excessiva podem reduzir a seção transversal efetiva e criar concentrações de tensões. Os critérios de inspeção e aceitação são, portanto, componentes importantes do controle de qualidade.
Soldagem em Fábrica vs. Soldagem em Campo
Soldagem em Fábrica
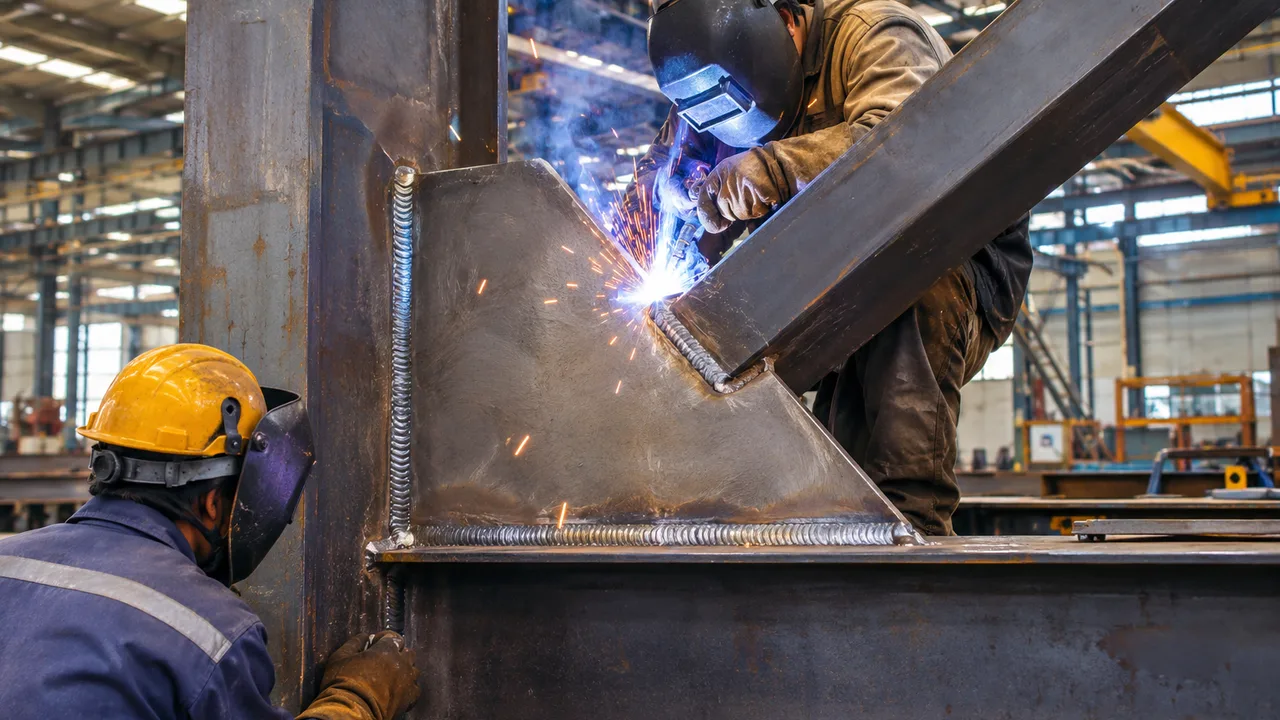
A soldagem em fábrica é realizada em um ambiente controlado de fabricação. Geralmente oferece melhor acesso aos equipamentos de soldagem, posições de trabalho mais estáveis, melhor controle ambiental e inspeção mais consistente.
Essas condições podem ajudar os fabricantes a manter uma qualidade de solda repetível em vários componentes estruturais.
Soldagem em Campo
A soldagem em campo pode ser necessária para determinadas conexões de montagem, reparos ou detalhes específicos do projeto. No entanto, a soldagem no local é mais afetada pelo clima, acesso restrito, posicionamento dos elementos e sequência de construção.
Portanto, o controle rigoroso dos procedimentos de soldagem e da inspeção é especialmente importante em condições de campo.
Projeto para Eficiência de Fabricação
O projeto eficiente da conexão evita soldas desnecessariamente grandes e comprimentos excessivos de solda. Os engenheiros também devem considerar a posição de soldagem, acesso, distorção, aporte térmico e se a junta é melhor fabricada na fábrica ou concluída no local.
Procedimento de Soldagem e Controle de Qualidade
Especificação do Procedimento de Soldagem
Um procedimento de soldagem deve definir parâmetros essenciais, como tipo de junta, processo de soldagem, seleção do eletrodo, corrente, tensão, requisitos de pré-aquecimento, temperatura entre passes e sequência de soldagem.
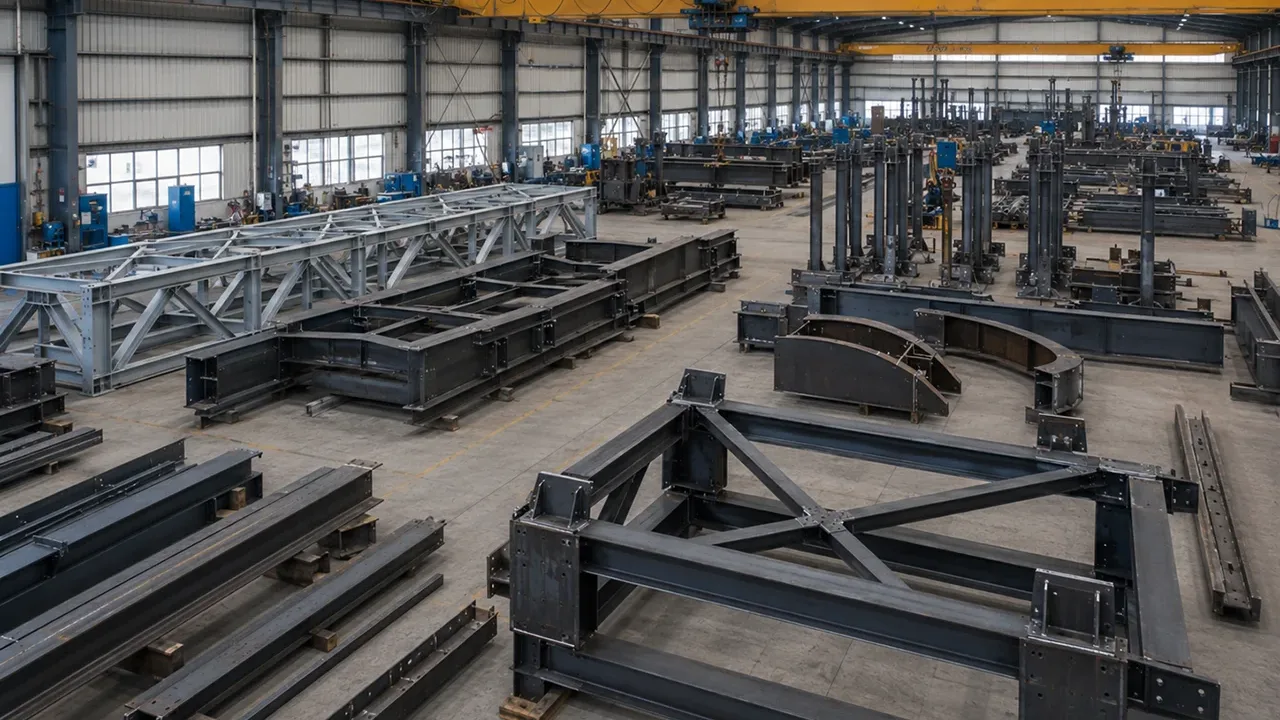
A produção consistente em um ambiente controlado de fábrica de estruturas de aço pode melhorar o acesso aos equipamentos, controle dos procedimentos, inspeção dimensional e qualidade geral da fabricação.
Qualificação dos Soldadores
O pessoal de soldagem deve ser qualificado para o processo de soldagem, material, tipo de junta e posição de soldagem necessários, de acordo com os requisitos aplicáveis do projeto.
Inspeção Visual
A inspeção visual pode identificar problemas relacionados às dimensões da solda, fissuras, mordedura, porosidade, aparência superficial, terminação e defeitos evidentes de execução.
Ensaios Não Destrutivos
Ensaios adicionais podem ser necessários para conexões críticas. Dependendo do tipo de solda e da especificação do projeto, os métodos podem incluir ensaio ultrassônico, ensaio por partículas magnéticas, ensaio por líquido penetrante ou ensaio radiográfico.
Erros Comuns no Projeto da Capacidade de Solda
Diversos erros recorrentes podem reduzir a confiabilidade ou eficiência das conexões estruturais soldadas:
- Selecionar o tamanho da solda sem avaliar as forças reais aplicadas
- Assumir que soldas maiores são sempre melhores
- Ignorar a espessura efetiva da garganta
- Fornecer comprimento efetivo de solda insuficiente
- Ignorar carregamento excêntrico
- Verificar a resistência da solda sem verificar a resistência do metal base
- Ignorar falhas locais da viga, chapa ou chapa de ligação
- Usar arranjos de solda de difícil acesso
- Ignorar retração e distorção da solda
- Usar soldagem em campo desnecessária
- Não coordenar símbolos de solda e desenhos de fabricação
- Ignorar requisitos de inspeção
Como Desenvolver uma Conexão Soldada Eficiente
O projeto eficiente de uma conexão soldada começa com uma compreensão clara do caminho estrutural das cargas. O projetista deve determinar onde as forças entram na conexão, como passam pelo grupo de soldas e como são distribuídas para o aço de apoio.
Um processo prático de projeto deve:
- Determinar as forças estruturais reais
- Identificar demandas de tração, compressão, cisalhamento e momento
- Selecionar um tipo de solda adequado
- Determinar um tamanho de solda prático e um comprimento efetivo adequado
- Avaliar todo o grupo de soldas
- Verificar o metal base conectado
- Avaliar o comportamento local de chapas, vigas, contraventamentos e chapas de ligação
- Fornecer acesso suficiente para fabricação e inspeção
- Minimizar o volume desnecessário de solda
- Coordenar procedimentos de soldagem e requisitos de controle de qualidade
- Verificar a conformidade com a norma de projeto estrutural aplicável
A XTD Steel Structure coordena o detalhamento das conexões com os requisitos de fabricação para que os componentes de aço soldados possam ser produzidos com geometria prática das juntas, dimensões controladas e acesso adequado para inspeção.
Perguntas Frequentes
O Que Determina a Capacidade da Solda?
A capacidade da solda depende do tipo de solda, garganta efetiva, comprimento efetivo, resistência do metal de solda, direção da força, geometria do grupo de soldas e comportamento do metal base conectado. A excentricidade e o carregamento combinado também podem afetar a demanda em segmentos individuais de solda.
Uma Solda de Filete Maior Sempre Fornece Maior Capacidade?
Uma solda de filete maior geralmente aumenta a área efetiva da solda, mas nem sempre melhora a capacidade geral da conexão. A chapa, viga, contraventamento ou chapa de ligação conectada pode governar primeiro, enquanto um tamanho excessivo de solda pode aumentar o aporte térmico, distorção, uso de material e tempo de fabricação.
O Que É a Garganta Efetiva de uma Solda de Filete?
A garganta efetiva é a menor distância efetiva através da seção da solda de filete que resiste à força aplicada. Ela é usada junto com o comprimento efetivo da solda para determinar a área resistente da solda.
A Capacidade da Solda Pode Ser Maior que a Capacidade da Chapa Conectada?
Sim. Uma solda pode ter resistência nominal maior do que a chapa ou o elemento estrutural que conecta. Nesses casos, escoamento, ruptura, cisalhamento local ou outro estado limite do metal base governa a conexão.
Como a Capacidade da Solda É Verificada Sob Carregamento Excêntrico?
A força direta atuando sobre o grupo de soldas é combinada com forças adicionais geradas pelo momento excêntrico. A demanda resultante é então comparada com a resistência disponível das partes críticas do grupo de soldas.
Conclusão
O projeto da capacidade de solda envolve muito mais do que selecionar um tamanho nominal de solda. Garganta efetiva, comprimento efetivo, resistência do metal de solda, direção da força, excentricidade, geometria do grupo de soldas e resistência do metal base influenciam a capacidade final da conexão.
Chapas de aço, vigas, contraventamentos, chapas de ligação e soldas devem ser avaliados como partes de um único caminho estrutural contínuo de transferência de cargas. Uma solda resistente por si só não pode compensar aço ao redor insuficiente ou uma geometria inadequada da conexão.
A coordenação entre engenharia estrutural, detalhamento de fabricação, procedimentos de soldagem, controle de qualidade e inspeção ajuda a garantir que as conexões soldadas ofereçam desempenho confiável durante toda a vida útil da estrutura de aço.