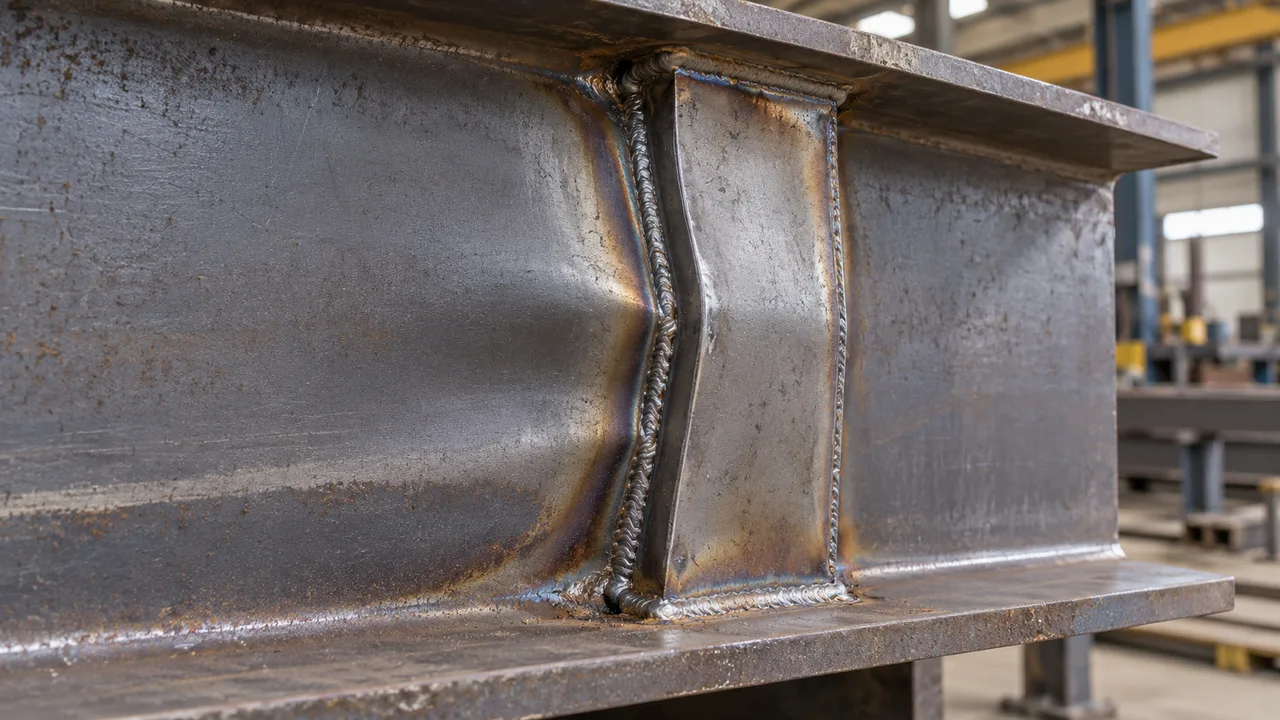
Os enrijecedores de aço são normalmente instalados para reforçar a alma de uma viga, melhorar a transferência local de cargas, resistir a reações concentradas ou controlar deformações em torno de áreas altamente carregadas. No entanto, mesmo quando os cálculos estruturais e os desenhos estão corretos, um enrijecedor ainda pode se tornar instável se a qualidade da fabricação introduzir imperfeições não previstas.
Muitos erros de flambagem de enrijecedores surgem durante o corte, ajuste, ponteamento, soldagem final ou inspeção dimensional. Uma chapa ligeiramente empenada, posicionada fora da linha de carga prevista ou puxada para fora do plano pela soldagem pode se comportar de maneira muito diferente do componente idealizado considerado na análise estrutural.
Para fabricantes e equipes de projeto, controlar esses detalhes não é, portanto, apenas uma questão de qualidade de execução. Isso faz parte da garantia de que o elemento de aço concluído possa transferir forças pelo caminho estrutural previsto.
Por que os enrijecedores flambam mesmo quando o projeto estrutural parece correto
Os cálculos estruturais normalmente assumem que o enrijecedor possui geometria, posição, condição de restrição e conexão definidas com os componentes adjacentes da viga. A fabricação pode alterar qualquer uma dessas condições.
Por exemplo, um enrijecedor projetado para resistir à compressão pode teoricamente ter espessura e largura adequadas. No entanto, se a chapa for instalada com curvatura lateral perceptível, a carga de compressão atuará sobre uma geometria imperfeita. Em vez de suportar principalmente compressão axial, a chapa poderá sofrer flexão adicional.
Problemas semelhantes ocorrem quando o enrijecedor não se apoia corretamente contra a mesa, está deslocado do ponto de aplicação da carga ou é restringido de maneira desigual por soldas deformadas. Essas imperfeições podem reduzir a estabilidade prática do componente, mesmo que o projeto original continue adequado nos cálculos.
Como a qualidade da fabricação afeta a estabilidade do enrijecedor
Transferência de cargas através do enrijecedor
Um enrijecedor funciona de forma eficaz quando as forças podem se transferir através da viga da maneira prevista pelo detalhe estrutural. Dependendo da aplicação, isso pode envolver a transferência de forças entre uma mesa, a chapa enrijecedora, a alma, as soldas e os componentes estruturais adjacentes.
Se a fabricação criar folgas, excentricidades ou conexões incompletas, esse caminho de carga pode mudar. As cargas podem se concentrar em áreas menores, as soldas podem ter que resistir a forças que não deveriam suportar sozinhas ou o enrijecedor pode sofrer flexão adicional.
Imperfeições iniciais e deformação fora do plano
Nenhum componente de aço fabricado é perfeitamente reto. O projeto estrutural normalmente considera tolerâncias e imperfeições realistas, mas uma deformação excessiva fora do plano pode aumentar significativamente a sensibilidade à flambagem.
Isso é especialmente importante em chapas enrijecedoras relativamente esbeltas. Pequenos erros de fabricação podem introduzir uma excentricidade inicial antes mesmo de a viga entrar em serviço. As tensões residuais da soldagem podem contribuir ainda mais para o problema.
Erro 1 — Instalar o enrijecedor fora de prumo
Um dos erros de fabricação mais visíveis é um enrijecedor que não está corretamente alinhado com a alma e a mesa. Em vez de permanecer reto no plano previsto, a chapa pode inclinar ou torcer.
Sob compressão, esse desalinhamento cria um carregamento excêntrico. O enrijecedor passa então a ser submetido a uma combinação de compressão e flexão, em vez de principalmente força axial.
As causas comuns incluem marcação imprecisa, restrições temporárias insuficientes, ponteamento inadequado ou movimentação durante a soldagem final. O uso de gabaritos apropriados, a verificação da perpendicularidade antes da soldagem e a conferência do alinhamento após a soldagem podem reduzir esse risco.
Erro 2 — Deixar folgas excessivas nas extremidades do enrijecedor
Quando um enrijecedor é destinado a participar do apoio direto contra a mesa de uma viga, folgas excessivas nas extremidades podem afetar seriamente a transferência de cargas.
Em vez de transferir a força de compressão diretamente pelo contato entre as chapas, a conexão pode inicialmente depender mais da solda ou da alma ao redor. Uma deformação local pode ocorrer antes que o enrijecedor seja totalmente mobilizado.
A condição aceitável depende do detalhe estrutural e da função prevista do enrijecedor. Enrijecedores de apoio normalmente exigem muito mais atenção à preparação das extremidades e às condições de contato do que enrijecedores instalados principalmente para estabilidade da alma.
Erro 3 — Ajuste inadequado entre o enrijecedor e a alma da viga
Um enrijecedor deve se ajustar à geometria da viga sem precisar ser forçado para uma posição não natural. Grandes folgas, contato irregular ou torção durante a montagem podem criar excentricidades locais que não foram consideradas no projeto.
O ajuste inadequado pode ter origem em corte impreciso, almas de vigas deformadas, dimensões incorretas da chapa ou preparação insuficiente antes do ponteamento.
Tentar corrigir grandes problemas de ajuste simplesmente adicionando mais metal de solda normalmente não é um substituto adequado para a correção dimensional. A chapa deve primeiro ser posicionada corretamente para que a conexão possa funcionar conforme previsto.
Erro 4 — Utilizar uma chapa enrijecedora que não esteja plana
Uma chapa pode já apresentar curvatura antes de chegar à estação de montagem. Corte térmico, manuseio, armazenamento ou operações anteriores de fabricação podem introduzir arqueamento ou torção.
Instalar a chapa sem verificar sua planicidade cria uma imperfeição geométrica inicial. Sob compressão, essa curvatura existente pode aumentar rapidamente e contribuir para flambagem prematura.
Quanto mais esbelta for a chapa, mais importante essa questão se torna. Portanto, os fabricantes devem verificar a planicidade do enrijecedor antes da instalação e endireitar os componentes quando necessário de acordo com o procedimento de fabricação aplicável.
Erro 5 — Calor e deformação excessivos de soldagem
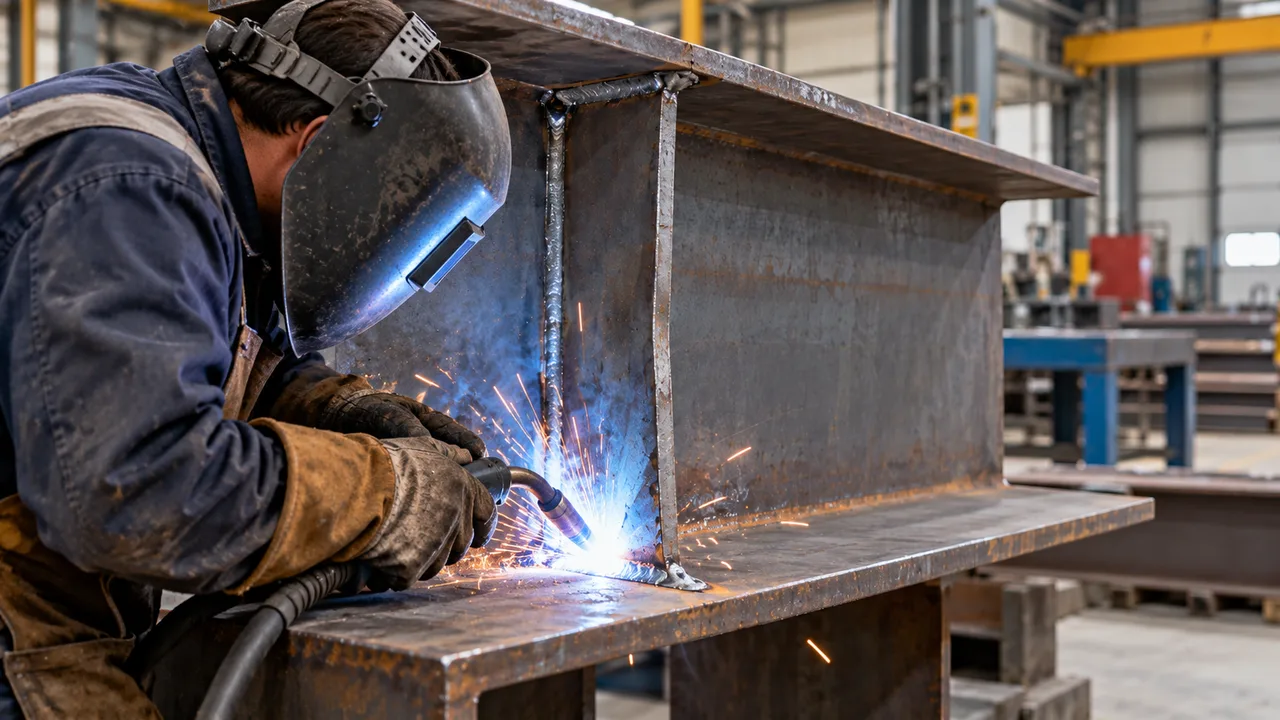
A soldagem é uma das fontes mais comuns de alteração geométrica em conjuntos de aço fabricados. O aquecimento e o resfriamento localizados produzem contração, tensões residuais e, às vezes, deformações visíveis.
Sequência de soldagem desigual
Se soldas longas forem depositadas continuamente em um dos lados sem uma sequência adequada, a contração térmica poderá puxar o enrijecedor para fora da posição prevista. A própria alma da viga também poderá se deformar.
Uma sequência controlada, soldagem balanceada quando apropriado e restrição temporária adequada podem ajudar a manter a geometria durante a fabricação.
Tamanho excessivo da solda
Mais metal de solda não cria automaticamente uma conexão melhor do enrijecedor. Soldas superdimensionadas introduzem calor adicional, aumentam o tempo de fabricação e podem causar deformações desnecessárias.
Os tamanhos das soldas devem seguir os requisitos estruturais e de fabricação aprovados, em vez de serem aumentados arbitrariamente no chão de fábrica.
Erro 6 — Posição incorreta do enrijecedor em relação à carga aplicada
Um enrijecedor pode ser fabricado cuidadosamente e ainda assim apresentar desempenho inadequado se for instalado no local errado. Isso é particularmente importante em torno de reações concentradas, cargas de pilares, suportes de equipamentos, pontos de transferência e outras áreas onde o caminho da carga depende de alinhamento preciso.
Se o enrijecedor estiver deslocado em relação ao ponto real de apoio ou de aplicação da carga, a alma da viga poderá continuar sujeita a altas tensões locais enquanto o enrijecedor recebe a força de maneira excêntrica.
O posicionamento correto deve seguir o projeto de enrijecedores de vigas geral para que o enrijecedor fique alinhado com o caminho de carga, a região de apoio e o detalhe de conexão previstos.
Erro 7 — Soldagem inadequada entre o enrijecedor e a alma
Outro grupo de erros de flambagem de enrijecedores envolve soldas que não fornecem a restrição ou a transferência de forças assumidas pelo projeto.
Os problemas potenciais incluem soldas subdimensionadas, segmentos de solda ausentes, fusão incompleta, descontinuidades excessivas ou soldas de baixa qualidade em áreas críticas.
Se a chapa não estiver suficientemente restringida, sua condição efetiva sem apoio pode mudar. Separação ou rotação local também pode ocorrer sob carga, aumentando o risco de deformação.
A aceitação da soldagem deve, portanto, ser baseada na especificação do projeto e na norma de fabricação aplicável, e não apenas em uma avaliação visual de que a conexão parece completa.
Erro 8 — Ignorar a deformação da alma durante a fabricação
A geometria do enrijecedor não pode ser considerada independentemente da alma da viga. Se a alma já tiver sido deformada durante operações anteriores de soldagem, instalar um enrijecedor sobre essa superfície pode prender a chapa em uma posição imperfeita.
Isso pode criar um enrijecedor torcido ou curvado, mesmo quando a própria chapa enrijecedora era originalmente plana.
Os fabricantes devem verificar a condição da alma antes da montagem final e evitar usar o enrijecedor como meio de corrigir à força uma deformação significativa da viga, a menos que um procedimento de reparo aprovado permita especificamente essa ação.
Erro 9 — Remover material em excesso durante o ajuste
Esmerilhamento e recortes locais costumam ser necessários durante a fabricação, mas a remoção excessiva de material pode alterar a geometria efetiva do enrijecedor.
Esmerilhar excessivamente uma borda, realizar um corte por chama impreciso ou recortar repetidamente uma chapa para fazê-la encaixar pode reduzir a largura efetiva ou a área da seção transversal. Entalhes irregulares também podem criar concentrações localizadas de tensão.
As correções de ajuste devem permanecer dentro das tolerâncias de fabricação e não devem alterar dimensões críticas sem aprovação da engenharia.
Erro 10 — Ignorar a inspeção dimensional antes da soldagem final
Muitos problemas são relativamente fáceis de corrigir enquanto o enrijecedor ainda está apenas ponteado. Depois que a soldagem completa é concluída, os reparos se tornam mais difíceis e podem introduzir calor e deformação adicionais.
Antes da soldagem final, a inspeção deve normalmente verificar dimensões e condições importantes, como:
- Posição do enrijecedor ao longo da viga;
- Perpendicularidade da chapa e alinhamento vertical;
- Folgas nas extremidades e contato de apoio previsto;
- Planicidade da chapa;
- Ajuste contra a alma da viga;
- Preparação e acessibilidade da soldagem; e
- Deformação existente da alma ou da mesa.
Um processo disciplinado de inspeção ajuda a identificar erros de flambagem de enrijecedores antes que eles sejam incorporados permanentemente ao elemento.
Sinais de alerta típicos de problemas de enrijecedores relacionados à fabricação
| Problema de fabricação | Condição visível típica | Possível efeito estrutural |
|---|---|---|
| Enrijecedor fora de prumo | Chapa inclinada ou torcida lateralmente | Compressão excêntrica e flexão adicional |
| Folga excessiva na extremidade | Contato incompleto com a mesa | Menor apoio direto e transferência de carga alterada |
| Deformação por soldagem | Enrijecedor arqueado ou alma deformada | Maior imperfeição geométrica inicial |
| Posição incorreta | Enrijecedor deslocado da carga ou do ponto de apoio | Maior tensão local na alma e transferência excêntrica de forças |
| Baixa qualidade de soldagem | Soldas incompletas, defeituosas ou inconsistentes | Menor restrição ou capacidade da conexão |
| Chapa empenada | Enrijecedor curvado antes ou depois da instalação | Maior sensibilidade à flambagem |
Como prevenir a flambagem de enrijecedores durante a fabricação
Controlar o corte e a planicidade da chapa
As dimensões e a planicidade devem ser verificadas antes da montagem. Corrigir uma chapa deformada antecipadamente costuma ser mais fácil do que reparar um elemento soldado concluído.
Utilizar gabaritos e dispositivos temporários adequados
Restrições temporárias podem ajudar a manter a posição do enrijecedor durante o ponteamento e a soldagem final. Os dispositivos de fixação são particularmente úteis quando é necessária uma geometria repetível em várias vigas semelhantes.
Verificar o ajuste antes da soldagem completa
A soldagem final não deve começar até que a posição da chapa, a condição de contato, as folgas e o alinhamento tenham sido verificados.
Controlar a sequência de soldagem e a entrada de calor
Procedimentos de soldagem adequados ajudam a limitar contrações e deformações desnecessárias. O tamanho da solda, a sequência, o controle entre passes e a restrição devem refletir os requisitos do projeto.
Realizar inspeção dimensional após a soldagem
A inspeção deve continuar após a soldagem porque um enrijecedor corretamente posicionado ainda pode se mover durante os ciclos térmicos. A geometria final deve ser verificada em relação às tolerâncias especificadas.
Quando um enrijecedor flambado requer reparo ou substituição
Nem toda deformação visível possui a mesma importância estrutural. A ação apropriada depende da magnitude da deformação, da função do enrijecedor, da condição de carregamento, da integridade das soldas, da condição da alma ao redor e dos critérios de aceitação do projeto.
A avaliação pode incluir medição da deformação permanente fora do plano, verificação do contato com a mesa, inspeção das soldas, verificação da deformação da alma próxima e análise das forças reais atuantes na região.
Para elementos críticos, um enrijecedor deformado não deve simplesmente ser aquecido, martelado ou forçado de volta à posição sem um método de reparo aprovado. Um endireitamento inadequado pode alterar as propriedades do material, danificar soldas ou criar tensões residuais adicionais.
A precisão da fabricação faz parte do desempenho do enrijecedor
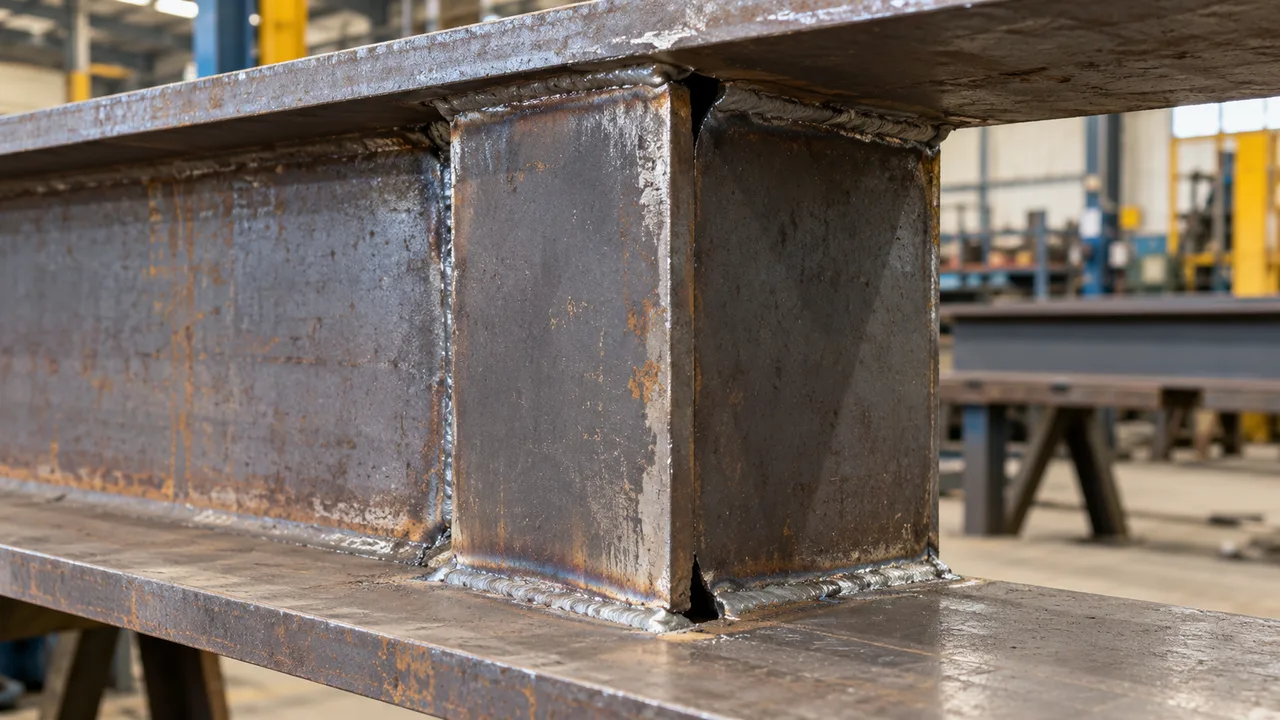
O desempenho do enrijecedor depende de muito mais do que apenas da espessura da chapa. Alinhamento, planicidade, ajuste, qualidade da soldagem, contato de apoio, controle dimensional e inspeção final influenciam o comportamento do componente depois que o elemento de aço entra em serviço.
Os erros de flambagem de enrijecedores mais graves muitas vezes começam como pequenos desvios no chão de fábrica: uma chapa instalada ligeiramente fora do plano, uma folga excessiva deixada em uma extremidade, uma alma deformada ignorada durante o ajuste ou calor de soldagem sem controle que altera a geometria final.
Ao controlar esses detalhes durante toda a fabricação, os fabricantes podem preservar o caminho de carga assumido pelo projeto estrutural e reduzir o risco de instabilidade local prematura. Em projetos de aço fabricado, a XTD Steel Structure integra controle dimensional, procedimentos de soldagem e requisitos de inspeção ao processo de produção para que enrijecedores críticos e outros componentes de transferência de cargas possam ser fabricados de acordo com as especificações aprovadas do projeto.
Perguntas frequentes
Qual é a causa de fabricação mais comum da flambagem de enrijecedores?
Não existe uma única causa em todos os projetos, mas desalinhamento inicial, deformação da chapa, apoio inadequado nas extremidades e deformação induzida pela soldagem são fatores comuns. Essas condições introduzem excentricidade ou reduzem a estabilidade efetiva do enrijecedor antes da ocorrência das cargas de serviço.
Uma pequena folga entre um enrijecedor e a mesa pode causar problemas?
Sim, especialmente quando o enrijecedor é destinado a transferir compressão por apoio direto. A importância da folga depende do detalhamento, do nível de carga, da configuração da solda e da função do enrijecedor. A aceitação deve seguir o projeto e os requisitos de fabricação aplicáveis.
A soldagem pode fazer um enrijecedor flambar antes de a viga ser carregada?
Sim. O calor e a contração da soldagem podem deformar um enrijecedor ou a alma da viga durante a fabricação. Essa deformação pode criar a geometria inicial fora do plano que posteriormente aumenta a sensibilidade à flambagem sob carga estrutural.
Os enrijecedores devem estar sempre em contato total com a mesa da viga?
Não necessariamente. A condição de contato necessária depende do tipo de enrijecedor e do detalhe estrutural. Enrijecedores de apoio normalmente exigem controle rigoroso do contato com a mesa porque a transferência direta de compressão pode fazer parte de sua função prevista, enquanto outros enrijecedores podem ser detalhados de forma diferente.
Um enrijecedor curvado pode ser endireitado após a fabricação?
Em alguns casos, sim, mas o método de reparo deve ser avaliado antes do início do trabalho. A magnitude da deformação, o grau do aço, a condição das soldas, o carregamento do elemento e a técnica proposta de endireitamento devem ser considerados. Elementos estruturais críticos podem exigir um procedimento de reparo aprovado por um engenheiro.