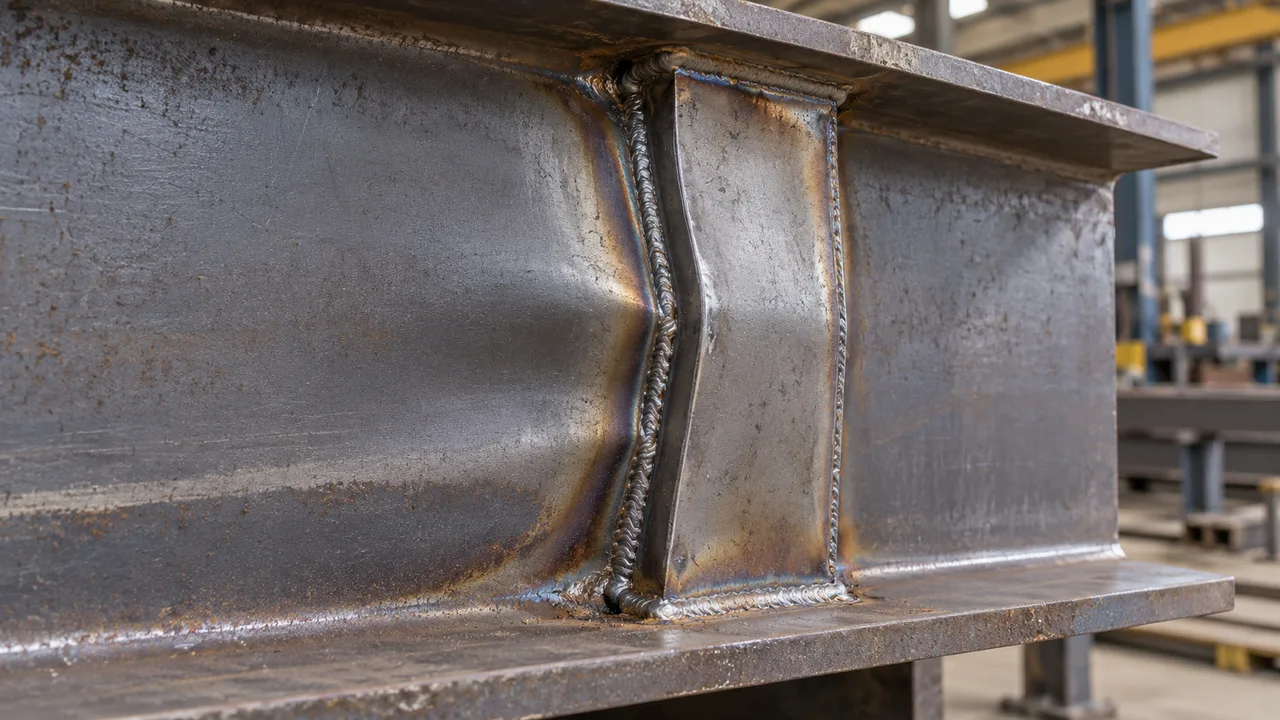
Los rigidizadores de acero suelen instalarse para reforzar el alma de una viga, mejorar la transferencia local de cargas, resistir reacciones concentradas o controlar la deformación alrededor de zonas sometidas a cargas elevadas. Sin embargo, incluso cuando los cálculos estructurales y los planos son correctos, un rigidizador puede volverse inestable si la calidad de fabricación introduce imperfecciones no previstas.
Muchos errores de pandeo de rigidizadores se originan durante el corte, el ajuste, la soldadura por puntos, la soldadura final o la inspección dimensional. Una placa ligeramente deformada, colocada fuera de la línea de carga prevista o desplazada fuera de su plano por la soldadura puede comportarse de manera muy diferente al componente idealizado considerado en el análisis estructural.
Para los fabricantes y los equipos de proyecto, controlar estos detalles no es, por tanto, únicamente una cuestión de calidad de ejecución. Forma parte de garantizar que el elemento de acero terminado pueda transferir las fuerzas a través de la trayectoria estructural prevista.
Por qué los rigidizadores se pandean incluso cuando el diseño estructural parece correcto
Los cálculos estructurales generalmente suponen que el rigidizador tiene una geometría, posición, condición de restricción y conexión definidas con los componentes circundantes de la viga. La fabricación puede modificar cualquiera de estas condiciones.
Por ejemplo, un rigidizador diseñado para resistir compresión puede tener teóricamente un espesor y una anchura adecuados. Sin embargo, si la placa se instala con una curvatura lateral apreciable, la carga de compresión actúa a través de una geometría imperfecta. En lugar de soportar principalmente compresión axial, la placa puede experimentar flexión adicional.
Problemas similares aparecen cuando el rigidizador no apoya correctamente contra el ala, está desplazado respecto al punto de aplicación de la carga o queda restringido de manera desigual por soldaduras deformadas. Estas imperfecciones pueden reducir la estabilidad real del componente aunque el diseño original siga siendo adecuado sobre el papel.
Cómo afecta la calidad de fabricación a la estabilidad del rigidizador
Transferencia de cargas a través del rigidizador
Un rigidizador funciona eficazmente cuando las fuerzas pueden transmitirse a través de la viga de la manera prevista por el detalle estructural. Dependiendo de la aplicación, esto puede implicar la transferencia de fuerzas entre un ala, la placa rigidizadora, el alma, las soldaduras y los componentes estructurales adyacentes.
Si la fabricación crea huecos, excentricidades o conexiones incompletas, esa trayectoria de carga puede cambiar. Las cargas pueden concentrarse en áreas más pequeñas, las soldaduras pueden tener que resistir fuerzas que no estaban destinadas a soportar por sí solas o el rigidizador puede experimentar flexión adicional.
Imperfecciones iniciales y deformación fuera del plano
Ningún componente de acero fabricado es perfectamente recto. El diseño estructural normalmente considera tolerancias e imperfecciones realistas, pero una deformación excesiva fuera del plano puede aumentar considerablemente la sensibilidad al pandeo.
Esto es especialmente importante en placas rigidizadoras relativamente esbeltas. Pequeños errores de fabricación pueden introducir una excentricidad inicial antes de que la viga llegue a ponerse en servicio. Las tensiones residuales provocadas por la soldadura pueden contribuir aún más al problema.
Error 1 — Instalar el rigidizador fuera de vertical
Uno de los errores de fabricación más visibles es un rigidizador que no está correctamente alineado con el alma y el ala. En lugar de mantenerse recta dentro del plano previsto, la placa puede inclinarse o torcerse.
Bajo compresión, esta desalineación genera una carga excéntrica. El rigidizador queda entonces sometido a una combinación de compresión y flexión en lugar de soportar principalmente una fuerza axial.
Entre las causas habituales se encuentran un trazado inexacto, restricciones temporales insuficientes, una mala soldadura por puntos o movimientos durante la soldadura final. El uso de plantillas adecuadas, la comprobación de la perpendicularidad antes de soldar y la verificación de la alineación después de la soldadura pueden reducir este riesgo.
Error 2 — Dejar huecos excesivos en los extremos del rigidizador
Cuando un rigidizador está destinado a participar en el apoyo directo contra el ala de una viga, los huecos excesivos en sus extremos pueden afectar seriamente a la transferencia de cargas.
En lugar de transmitir directamente la fuerza de compresión mediante el contacto entre placas, la conexión puede depender inicialmente en mayor medida de la soldadura o del alma circundante. Puede producirse deformación local antes de que el rigidizador entre plenamente en funcionamiento.
La condición aceptable depende del detalle estructural y de la función prevista del rigidizador. Los rigidizadores de apoyo suelen requerir mucha más atención a la preparación de los extremos y a las condiciones de contacto que los rigidizadores instalados principalmente para estabilizar el alma.
Error 3 — Ajuste deficiente entre el rigidizador y el alma de la viga
Un rigidizador debe adaptarse a la geometría de la viga sin tener que forzarse hacia una posición antinatural. Los huecos grandes, el contacto irregular o la torsión durante el montaje pueden generar excentricidades locales que no se tuvieron en cuenta durante el diseño.
Un ajuste deficiente puede deberse a un corte inexacto, almas de viga deformadas, dimensiones incorrectas de la placa o preparación insuficiente antes de la soldadura por puntos.
Intentar corregir problemas importantes de ajuste simplemente añadiendo más metal de soldadura generalmente no sustituye adecuadamente una corrección dimensional. Primero debe colocarse correctamente la placa para que la conexión pueda comportarse según lo previsto.
Error 4 — Utilizar una placa rigidizadora que no es plana
Una placa puede presentar curvatura antes incluso de llegar a la estación de montaje. El corte térmico, la manipulación, el almacenamiento o las operaciones de fabricación anteriores pueden introducir arqueamiento o torsión.
Instalar la placa sin comprobar su planitud crea una imperfección geométrica inicial. Bajo compresión, esta curvatura existente puede aumentar rápidamente y contribuir al pandeo prematuro.
Cuanto más esbelta sea la placa, mayor será la importancia de este problema. Por lo tanto, los fabricantes deben comprobar la planitud del rigidizador antes de su instalación y enderezar los componentes cuando sea necesario de acuerdo con el procedimiento de fabricación aplicable.
Error 5 — Calor de soldadura y deformación excesivos
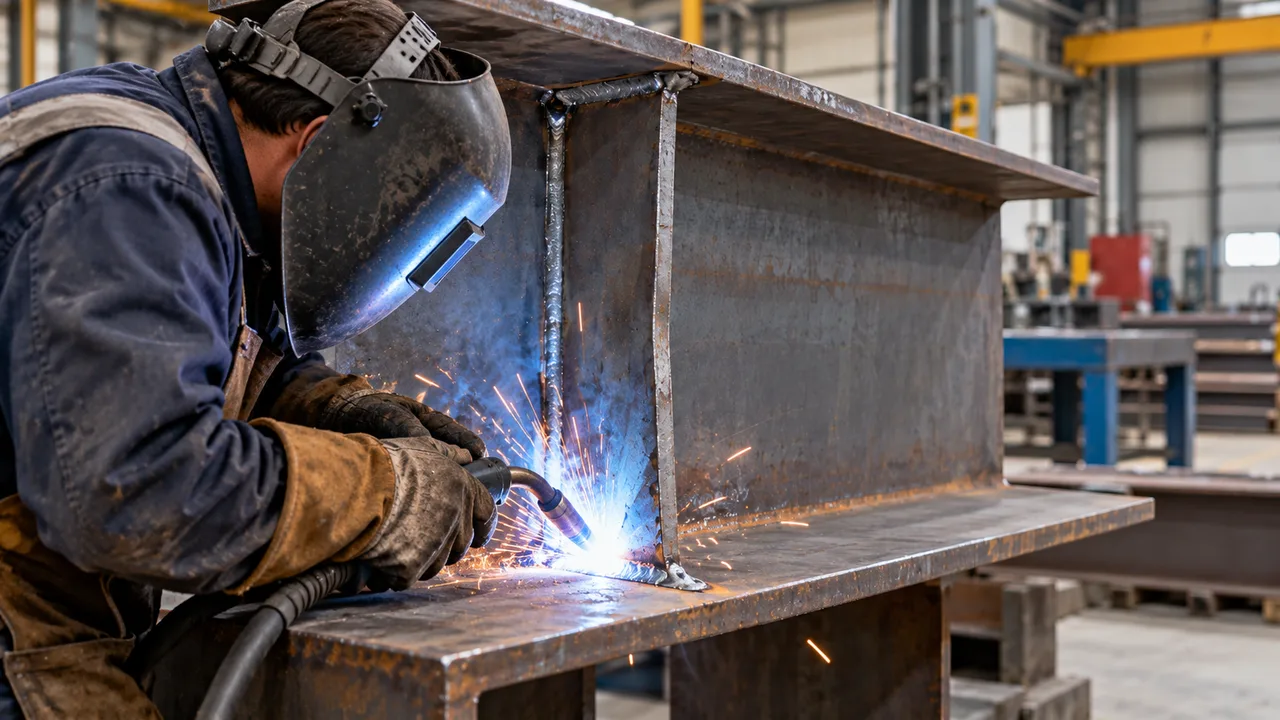
La soldadura es una de las fuentes más comunes de cambios geométricos en conjuntos de acero fabricados. El calentamiento y enfriamiento local producen contracción, tensiones residuales y, en ocasiones, deformaciones visibles.
Secuencia de soldadura desigual
Si se depositan soldaduras largas de forma continua en un lado sin una secuencia adecuada, la contracción térmica puede desplazar el rigidizador de su posición prevista. El propio alma de la viga también puede deformarse.
Una secuencia controlada, una soldadura equilibrada cuando corresponda y una restricción temporal adecuada pueden ayudar a mantener la geometría durante la fabricación.
Tamaño excesivo de soldadura
Una mayor cantidad de metal de soldadura no crea automáticamente una mejor conexión del rigidizador. Las soldaduras sobredimensionadas introducen calor adicional, aumentan el tiempo de fabricación y pueden causar deformaciones innecesarias.
Los tamaños de las soldaduras deben seguir los requisitos estructurales y de fabricación aprobados, en lugar de aumentarse arbitrariamente en el taller.
Error 6 — Posición incorrecta del rigidizador respecto a la carga aplicada
Un rigidizador puede fabricarse cuidadosamente y aun así funcionar mal si se instala en una ubicación incorrecta. Esto es especialmente importante alrededor de reacciones concentradas, cargas de columnas, soportes de equipos, puntos de transferencia y otras zonas donde la trayectoria de carga depende de una alineación precisa.
Si el rigidizador está desplazado respecto al punto real de apoyo o de aplicación de la carga, el alma de la viga puede seguir experimentando tensiones locales elevadas mientras el rigidizador recibe la fuerza de manera excéntrica.
La posición correcta debe seguir el diseño de rigidizadores de vigas general para que el rigidizador quede alineado con la trayectoria de carga, la zona de apoyo y el detalle de conexión previstos.
Error 7 — Soldadura inadecuada entre el rigidizador y el alma
Otro grupo de errores de pandeo de rigidizadores está relacionado con soldaduras que no proporcionan la restricción o la transferencia de fuerzas asumidas en el diseño.
Entre los posibles problemas se incluyen soldaduras de tamaño insuficiente, segmentos de soldadura ausentes, fusión incompleta, discontinuidades excesivas o soldaduras de baja calidad alrededor de zonas críticas.
Si la placa no está suficientemente restringida, su condición efectiva sin apoyo puede cambiar. También puede producirse separación o rotación local bajo carga, aumentando el riesgo de deformación.
Por lo tanto, la aceptación de las soldaduras debe basarse en la especificación del proyecto y en la norma de fabricación aplicable, y no únicamente en si la conexión parece visualmente completa.
Error 8 — Ignorar la deformación del alma durante la fabricación
La geometría del rigidizador no puede considerarse independientemente del alma de la viga. Si el alma ya se ha deformado durante operaciones de soldadura anteriores, instalar un rigidizador sobre esa superficie puede bloquear la placa en una posición imperfecta.
Esto puede crear un rigidizador torcido o curvado incluso cuando la propia placa rigidizadora era originalmente plana.
Los fabricantes deben comprobar el estado del alma antes del montaje final y evitar utilizar el rigidizador como medio para corregir a la fuerza una deformación importante de la viga, salvo que un procedimiento de reparación aprobado lo permita específicamente.
Error 9 — Eliminar demasiado material durante el ajuste
El esmerilado y el recorte local suelen ser necesarios durante la fabricación, pero una eliminación excesiva de material puede modificar la geometría efectiva del rigidizador.
Esmerilar excesivamente un borde, realizar un corte por llama inexacto o recortar repetidamente una placa para hacerla encajar puede reducir la anchura efectiva o el área de la sección transversal. Las muescas irregulares también pueden generar concentraciones de tensión localizadas.
Las correcciones de ajuste deben mantenerse dentro de las tolerancias de fabricación y no deben modificar dimensiones críticas sin aprobación de ingeniería.
Error 10 — Omitir la inspección dimensional antes de la soldadura final
Muchos problemas son relativamente fáciles de corregir mientras el rigidizador sigue únicamente soldado por puntos. Una vez completada la soldadura definitiva, las reparaciones se vuelven más difíciles y pueden introducir calor y deformaciones adicionales.
Antes de la soldadura final, la inspección normalmente debe verificar dimensiones y condiciones clave como:
- Posición del rigidizador a lo largo de la viga;
- Perpendicularidad de la placa y alineación vertical;
- Huecos en los extremos y contacto de apoyo previsto;
- Planitud de la placa;
- Ajuste contra el alma de la viga;
- Preparación y accesibilidad de la soldadura; y
- Deformación existente del alma o del ala.
Un proceso de inspección disciplinado ayuda a identificar errores de pandeo de rigidizadores antes de que queden incorporados permanentemente en el elemento.
Señales de advertencia típicas de problemas del rigidizador relacionados con la fabricación
| Problema de fabricación | Condición visible típica | Posible efecto estructural |
|---|---|---|
| Rigidizador fuera de vertical | Placa inclinada o torcida lateralmente | Compresión excéntrica y flexión adicional |
| Hueco excesivo en el extremo | Contacto incompleto con el ala | Menor apoyo directo y transferencia de carga alterada |
| Deformación por soldadura | Rigidizador arqueado o alma deformada | Mayor imperfección geométrica inicial |
| Posición incorrecta | Rigidizador desplazado respecto a la carga o punto de apoyo | Mayor tensión local en el alma y transferencia excéntrica de fuerzas |
| Mala calidad de soldadura | Soldaduras incompletas, defectuosas o inconsistentes | Menor restricción o capacidad de conexión |
| Placa deformada | Rigidizador curvado antes o después de la instalación | Mayor sensibilidad al pandeo |
Cómo prevenir el pandeo de rigidizadores durante la fabricación
Controlar el corte y la planitud de la placa
Las dimensiones y la planitud deben comprobarse antes del montaje. Corregir una placa deformada en una fase temprana suele ser más sencillo que reparar un elemento soldado terminado.
Utilizar plantillas y fijaciones temporales adecuadas
Las restricciones temporales pueden ayudar a mantener la posición del rigidizador mientras se realizan las soldaduras por puntos y las soldaduras finales. Las fijaciones resultan especialmente útiles cuando se necesita una geometría repetible en múltiples vigas similares.
Comprobar el ajuste antes de la soldadura completa
La soldadura final no debe comenzar hasta que se hayan verificado la posición de la placa, la condición de contacto, los huecos y la alineación.
Controlar la secuencia de soldadura y el aporte térmico
Los procedimientos de soldadura adecuados ayudan a limitar contracciones y deformaciones innecesarias. El tamaño de soldadura, la secuencia, el control entre pasadas y la restricción deben reflejar los requisitos del proyecto.
Realizar una inspección dimensional después de la soldadura
La inspección debe continuar después de la soldadura porque un rigidizador correctamente colocado todavía puede desplazarse durante los ciclos térmicos. La geometría final debe comprobarse respecto a las tolerancias especificadas.
Cuándo un rigidizador pandeado requiere reparación o sustitución
No todas las deformaciones visibles tienen la misma importancia estructural. La actuación adecuada depende de la magnitud de la deformación, la función del rigidizador, la condición de carga, la integridad de las soldaduras, el estado del alma circundante y los criterios de aceptación del proyecto.
La evaluación puede incluir la medición de la deformación permanente fuera del plano, la comprobación del contacto con el ala, la inspección de las soldaduras, la verificación de la deformación cercana del alma y la revisión de las fuerzas reales que actúan en la zona.
En elementos críticos, un rigidizador deformado no debe simplemente calentarse, golpearse o forzarse de nuevo a su posición sin un método de reparación aprobado. Un enderezado incorrecto puede modificar las propiedades del material, dañar las soldaduras o generar tensiones residuales adicionales.
La precisión de fabricación forma parte del rendimiento del rigidizador
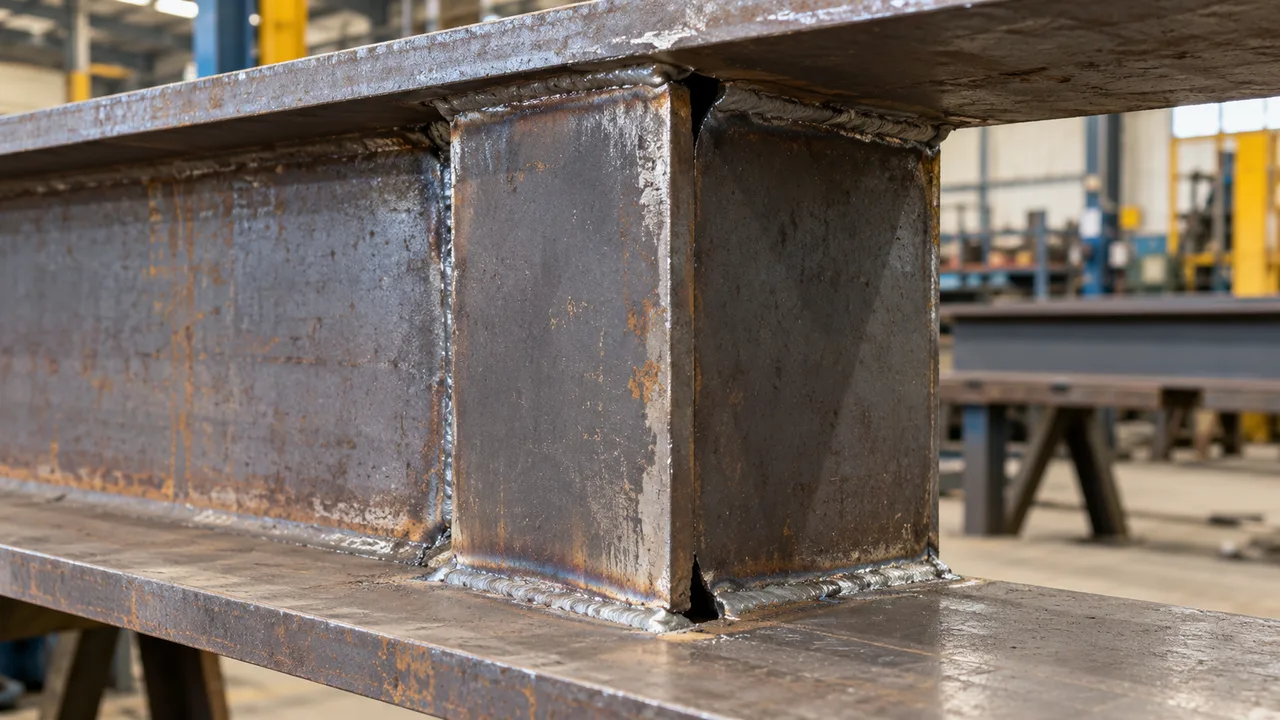
El rendimiento del rigidizador depende de mucho más que el espesor de la placa. La alineación, la planitud, el ajuste, la calidad de la soldadura, el contacto de apoyo, el control dimensional y la inspección final influyen en el comportamiento del componente después de que el elemento de acero entre en servicio.
Los errores de pandeo de rigidizadores más graves suelen comenzar como pequeñas desviaciones en el taller: una placa instalada ligeramente fuera del plano, un hueco excesivo dejado en un extremo, un alma deformada ignorada durante el ajuste o un calor de soldadura no controlado que modifica la geometría final.
Al controlar estos detalles durante todo el proceso de fabricación, los fabricantes pueden preservar la trayectoria de carga prevista por el diseño estructural y reducir el riesgo de inestabilidad local prematura. Para proyectos de acero fabricado, XTD Steel Structure integra control dimensional, procedimientos de soldadura y requisitos de inspección en el proceso de producción para que los rigidizadores críticos y otros componentes de transferencia de cargas puedan fabricarse de acuerdo con las especificaciones aprobadas del proyecto.
Preguntas frecuentes
¿Cuál es la causa de fabricación más común del pandeo de rigidizadores?
No existe una única causa en todos los proyectos, pero la desalineación inicial, la deformación de la placa, un apoyo deficiente en los extremos y la deformación inducida por la soldadura son factores habituales. Estas condiciones introducen excentricidad o reducen la estabilidad efectiva del rigidizador antes de que se produzcan las cargas de servicio.
¿Puede un pequeño hueco entre un rigidizador y el ala causar problemas?
Sí, especialmente cuando el rigidizador está destinado a transmitir compresión mediante apoyo directo. La importancia del hueco depende del detalle, el nivel de carga, la configuración de la soldadura y la función del rigidizador. La aceptación debe seguir el diseño del proyecto y los requisitos de fabricación aplicables.
¿Puede la soldadura provocar que un rigidizador se pandee antes de que la viga sea cargada?
Sí. El calor y la contracción de la soldadura pueden deformar un rigidizador o el alma de la viga durante la fabricación. Esta deformación puede crear la geometría inicial fuera del plano que posteriormente aumenta la sensibilidad al pandeo bajo carga estructural.
¿Los rigidizadores deben estar siempre en contacto completo con el ala de la viga?
No necesariamente. La condición de contacto requerida depende del tipo de rigidizador y del detalle estructural. Los rigidizadores de apoyo suelen requerir un control preciso del contacto con el ala porque la transferencia directa de compresión puede formar parte de su función prevista, mientras que otros rigidizadores pueden detallarse de manera diferente.
¿Puede enderezarse un rigidizador doblado después de la fabricación?
En algunos casos, sí, pero el método de reparación debe evaluarse antes de comenzar los trabajos. Deben considerarse la magnitud de la deformación, el grado del acero, el estado de las soldaduras, la carga del elemento y la técnica de enderezado propuesta. Los elementos estructurales críticos pueden requerir un procedimiento de reparación aprobado por un ingeniero.