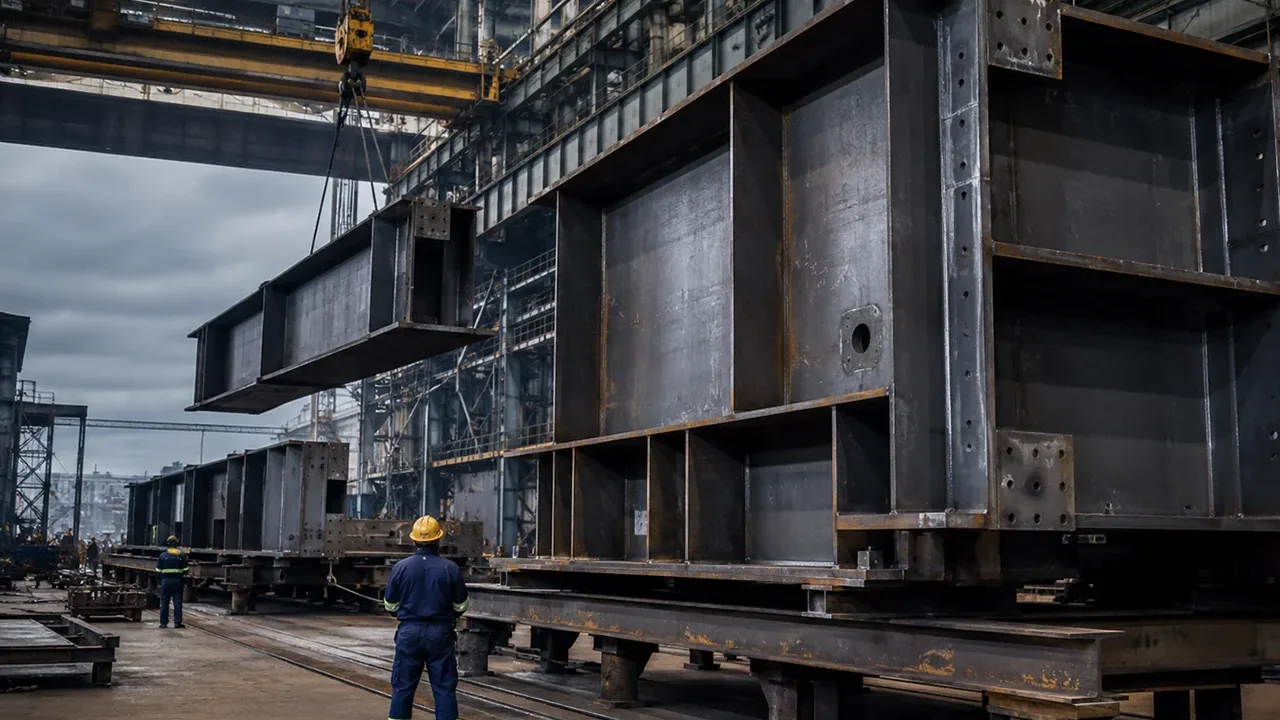
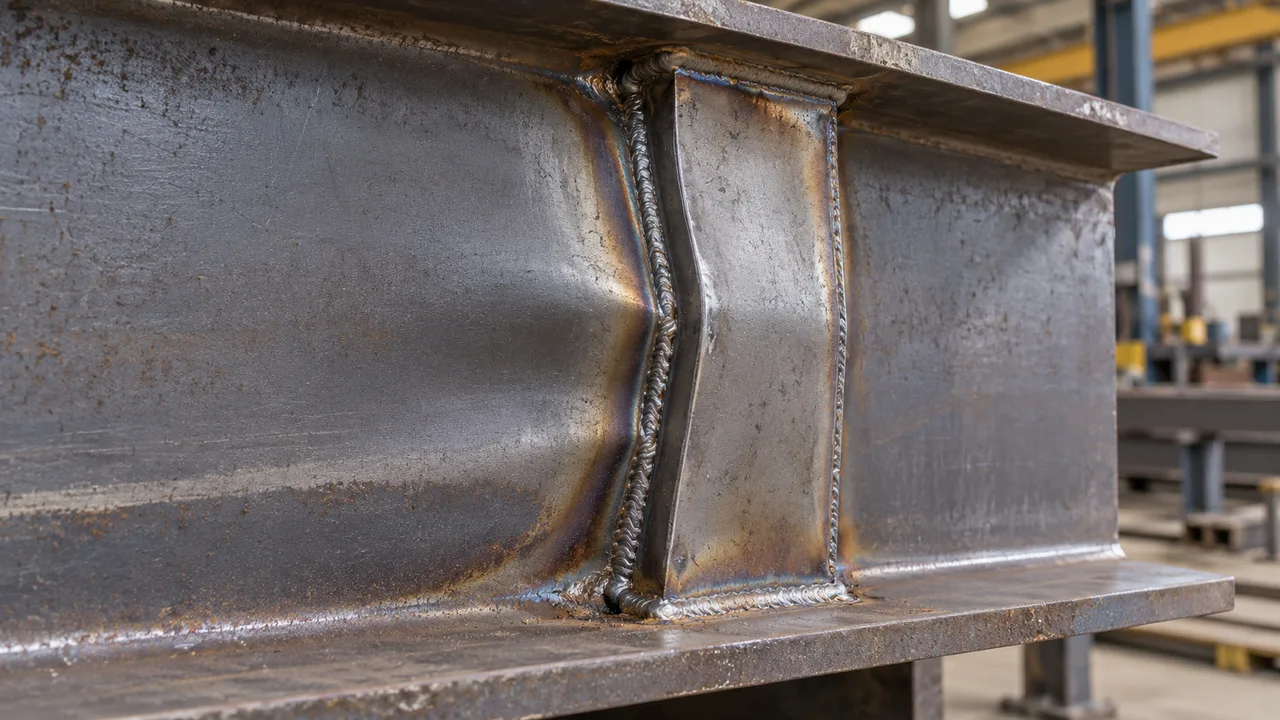
تُركب المقويات الفولاذية عادةً لتقوية جسم الكمرة، وتحسين نقل الأحمال المحلية، ومقاومة ردود الأفعال المركزة، أو التحكم في التشوه حول المناطق المعرضة لأحمال مرتفعة. ومع ذلك، حتى عندما تكون الحسابات الإنشائية والرسومات صحيحة، قد يصبح المقوي غير مستقر إذا أدت جودة التصنيع إلى ظهور عيوب غير مقصودة.
تنشأ العديد من أخطاء انبعاج المقويات أثناء القطع، والمواءمة، واللحام النقطي، واللحام النهائي، أو الفحص البُعدي. فاللوح الذي يكون ملتويًا قليلًا، أو موضوعًا خارج خط الحمل المقصود، أو مسحوبًا خارج مستواه بسبب اللحام، قد يتصرف بطريقة مختلفة كثيرًا عن العنصر المثالي المفترض في التحليل الإنشائي.
لذلك، فإن التحكم في هذه التفاصيل بالنسبة للمصنعين وفرق المشاريع لا يتعلق فقط بجودة التنفيذ، بل يُعد جزءًا من ضمان قدرة العنصر الفولاذي المكتمل على نقل القوى عبر مسار الأحمال الإنشائي المقصود.
لماذا تنبعج المقويات حتى عندما يبدو التصميم الإنشائي صحيحًا
تفترض الحسابات الإنشائية عادةً أن للمقوي هندسة وموضعًا وحالة تقييد واتصالًا محددة مع مكونات الكمرة المحيطة به. ويمكن لعملية التصنيع أن تغير أيًا من هذه الظروف.
على سبيل المثال، قد يكون للمقوي المصمم لمقاومة الضغط سماكة وعرض كافيان نظريًا. ولكن إذا تم تركيب اللوح مع انحناء جانبي ملحوظ، فإن حمل الضغط يعمل عبر هندسة غير مثالية. وبدلًا من تحمل الضغط المحوري بشكل أساسي، قد يتعرض اللوح إلى انحناء إضافي.
وتحدث مشكلات مماثلة عندما لا يرتكز المقوي بصورة صحيحة على جناح الكمرة، أو يكون مزاحًا عن نقطة تطبيق الحمل، أو يكون مقيدًا بشكل غير متساوٍ نتيجة تشوهات اللحام. ويمكن لهذه العيوب أن تقلل الاستقرار الفعلي للعنصر حتى إذا ظل التصميم الأصلي مناسبًا من الناحية النظرية.
كيف تؤثر جودة التصنيع في استقرار المقوي
نقل الأحمال عبر المقوي
يعمل المقوي بكفاءة عندما تتمكن القوى من الانتقال عبر الكمرة بالطريقة المقصودة في التفاصيل الإنشائية. واعتمادًا على التطبيق، قد يشمل ذلك انتقال القوى بين الجناح ولوح المقوي وجسم الكمرة واللحامات والمكونات الإنشائية المجاورة.
إذا أدت عملية التصنيع إلى وجود فجوات أو لا مركزية أو وصلات غير مكتملة، فقد يتغير مسار الأحمال. ويمكن أن تتركز الأحمال في مساحات أصغر، أو تتحمل اللحامات قوى لم يكن من المفترض أن تقاومها بمفردها، أو يتعرض المقوي إلى انحناء إضافي.
العيوب الأولية والتشوه خارج المستوى
لا يوجد عنصر فولاذي مصنع مستقيم بصورة مثالية. ويأخذ التصميم الإنشائي عادةً في الاعتبار تفاوتات وعيوبًا واقعية، إلا أن التشوه المفرط خارج المستوى يمكن أن يزيد بدرجة كبيرة من قابلية حدوث الانبعاج.
ويكتسب هذا الأمر أهمية خاصة في ألواح المقويات النحيفة نسبيًا. إذ يمكن لأخطاء التصنيع الصغيرة أن تسبب لا مركزية أولية قبل وضع الكمرة في الخدمة. كما قد تزيد الإجهادات المتبقية الناتجة عن اللحام من حدة المشكلة.
الخطأ 1 — تركيب المقوي خارج الوضع الرأسي الصحيح
من أكثر أخطاء التصنيع وضوحًا تركيب مقوي غير محاذٍ بصورة صحيحة مع جسم الكمرة وجناحها. فبدلًا من بقاء اللوح مستقيمًا ضمن مستواه المقصود، قد يميل أو يلتوي.
تؤدي هذه المحاذاة غير الصحيحة تحت الضغط إلى تحميل لا مركزي. وعندها يتعرض المقوي إلى مزيج من الضغط والانحناء بدلًا من قوة محورية بصورة رئيسية.
وتشمل الأسباب الشائعة التخطيط غير الدقيق، وضعف وسائل التثبيت المؤقتة، وسوء اللحام النقطي، أو الحركة أثناء اللحام النهائي. ويمكن أن يساعد استخدام القوالب المناسبة، والتحقق من التعامد قبل اللحام، وفحص المحاذاة بعد اللحام في تقليل هذا الخطر.
الخطأ 2 — ترك فجوات مفرطة عند أطراف المقوي
عندما يكون المقوي مخصصًا للمشاركة في الارتكاز المباشر على جناح الكمرة، فإن الفجوات المفرطة عند الأطراف يمكن أن تؤثر بصورة كبيرة في نقل الأحمال.
فبدلًا من نقل قوة الضغط مباشرةً عبر تلامس الألواح، قد تعتمد الوصلة في البداية بصورة أكبر على اللحام أو جسم الكمرة المحيط. وقد يحدث تشوه موضعي قبل أن يشارك المقوي بالكامل في مقاومة الحمل.
وتعتمد الحالة المقبولة على التفاصيل الإنشائية والوظيفة المقصودة للمقوي. وعادةً ما تتطلب مقويات الارتكاز عناية أكبر بكثير بإعداد الأطراف وحالة التلامس مقارنة بالمقويات المركبة أساسًا لتحقيق استقرار جسم الكمرة.
الخطأ 3 — سوء المواءمة بين المقوي وجسم الكمرة
يجب أن يتوافق المقوي مع هندسة الكمرة من دون إجباره على اتخاذ وضع غير طبيعي. ويمكن للفجوات الكبيرة أو التلامس غير المتساوي أو الالتواء أثناء التجميع أن تؤدي إلى لا مركزية موضعية لم تُؤخذ في الاعتبار في التصميم.
وقد تنتج المواءمة السيئة عن القطع غير الدقيق، أو تشوه أجسام الكمرات، أو عدم صحة أبعاد اللوح، أو عدم كفاية التحضير قبل اللحام النقطي.
إن محاولة معالجة مشكلات المواءمة الكبيرة بمجرد إضافة المزيد من معدن اللحام لا تُعد عادةً بديلًا مناسبًا عن التصحيح البُعدي. ويجب أولًا وضع اللوح في موضعه الصحيح حتى تعمل الوصلة بالطريقة المقصودة.
الخطأ 4 — استخدام لوح مقوي غير مستوٍ
قد يحتوي اللوح بالفعل على انحناء قبل وصوله إلى محطة التجميع. ويمكن للقطع الحراري أو المناولة أو التخزين أو عمليات التصنيع السابقة أن تسبب تقوسًا أو التواءً.
ويؤدي تركيب اللوح من دون التحقق من استوائه إلى إنشاء عيب هندسي أولي. وتحت الضغط، قد يزداد هذا الانحناء الموجود بسرعة ويساهم في حدوث انبعاج مبكر.
وكلما كان اللوح أكثر نحافة، زادت أهمية هذه المشكلة. ولذلك يجب على المصنعين فحص استواء المقوي قبل التركيب وتقويم العناصر عند الحاجة وفقًا لإجراءات التصنيع المعتمدة.
الخطأ 5 — الحرارة والتشوه المفرطان الناتجان عن اللحام
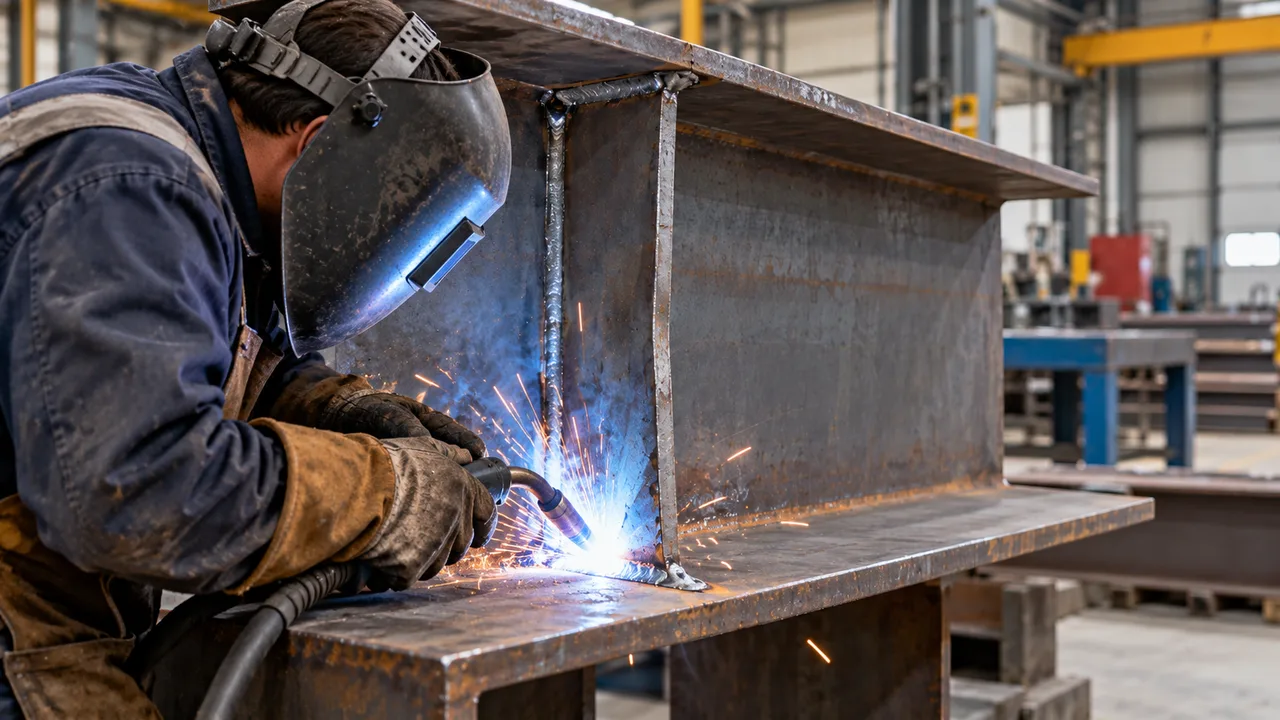
يُعد اللحام أحد أكثر مصادر التغير الهندسي شيوعًا في التجميعات الفولاذية المصنعة. إذ يؤدي التسخين والتبريد الموضعيان إلى الانكماش والإجهادات المتبقية وأحيانًا إلى تشوهات مرئية.
تسلسل لحام غير متوازن
إذا تم تنفيذ لحامات طويلة بصورة مستمرة على جانب واحد من دون اتباع تسلسل مناسب، فقد يؤدي الانكماش الحراري إلى سحب المقوي بعيدًا عن موضعه المقصود. كما قد يتشوه جسم الكمرة نفسه.
ويمكن أن يساعد التسلسل المتحكم به، واللحام المتوازن عند الحاجة، والتثبيت المؤقت الكافي في الحفاظ على الهندسة أثناء التصنيع.
حجم لحام مفرط
لا تعني زيادة كمية معدن اللحام تلقائيًا الحصول على وصلة مقوي أفضل. فاللحامات الأكبر من المطلوب تضيف حرارة إضافية، وتزيد وقت التصنيع، وقد تسبب تشوهات غير ضرورية.
ويجب أن تتبع أحجام اللحام المتطلبات الإنشائية ومتطلبات التصنيع المعتمدة بدلًا من زيادتها بصورة عشوائية داخل الورشة.
الخطأ 6 — وضع المقوي بصورة غير صحيحة بالنسبة إلى الحمل المطبق
قد يتم تصنيع المقوي بعناية ومع ذلك يقدم أداءً ضعيفًا إذا تم تركيبه في الموضع الخطأ. ويكتسب ذلك أهمية خاصة حول ردود الأفعال المركزة، وأحمال الأعمدة، ودعامات المعدات، ونقاط نقل الأحمال، وغيرها من المناطق التي يعتمد فيها مسار الحمل على المحاذاة الدقيقة.
إذا كان المقوي مزاحًا عن نقطة الارتكاز الفعلية أو نقطة تطبيق الحمل، فقد يستمر جسم الكمرة في التعرض لإجهادات موضعية مرتفعة بينما يستقبل المقوي القوة بصورة لا مركزية.
يجب أن يتبع التموضع الصحيح تصميم مقويات الكمرات العام بحيث يتوافق المقوي مع مسار الحمل المقصود ومنطقة الارتكاز وتفاصيل الوصلة.
الخطأ 7 — لحام غير كافٍ بين المقوي وجسم الكمرة
تتعلق مجموعة أخرى من أخطاء انبعاج المقويات باللحامات التي لا توفر التقييد أو نقل القوى المفترض في التصميم.
وتشمل المشكلات المحتملة لحامات أصغر من المطلوب، أو أجزاء لحام مفقودة، أو انصهارًا غير مكتمل، أو انقطاعات مفرطة، أو لحامات منخفضة الجودة حول المناطق الحرجة.
إذا لم يكن اللوح مقيدًا بدرجة كافية، فقد تتغير حالته الفعلية غير المدعومة. كما يمكن أن يحدث انفصال أو دوران موضعي تحت الحمل، مما يزيد من خطر التشوه.
لذلك يجب أن يعتمد قبول اللحام على مواصفات المشروع ومعيار التصنيع المعمول به، وليس فقط على ما إذا كانت الوصلة تبدو مكتملة بصريًا.
الخطأ 8 — تجاهل تشوه جسم الكمرة أثناء التصنيع
لا يمكن النظر إلى هندسة المقوي بصورة مستقلة عن جسم الكمرة. فإذا كان الجسم قد تشوه بالفعل أثناء عمليات لحام سابقة، فإن تركيب المقوي على هذا السطح قد يثبت اللوح في وضع غير مثالي.
وقد ينتج عن ذلك مقوي ملتوي أو منحني حتى عندما يكون لوح المقوي نفسه مستويًا في الأصل.
يجب على المصنعين فحص حالة جسم الكمرة قبل التجميع النهائي وتجنب استخدام المقوي كوسيلة لتصحيح تشوه كبير في الكمرة بالقوة، ما لم تسمح بذلك صراحةً إجراءات إصلاح معتمدة.
الخطأ 9 — إزالة كمية كبيرة من المادة أثناء المواءمة
غالبًا ما يكون التجليخ والقص الموضعي ضروريين أثناء التصنيع، إلا أن إزالة كمية مفرطة من المادة قد تغير الهندسة الفعلية للمقوي.
وقد يؤدي التجليخ الزائد للحافة، أو القطع غير الدقيق باللهب، أو تكرار قص اللوح لجعله مناسبًا إلى تقليل العرض الفعال أو مساحة المقطع العرضي. كما قد تسبب الشقوق غير المنتظمة تركيزات إجهاد موضعية.
ويجب أن تظل تصحيحات المواءمة ضمن تفاوتات التصنيع وألا تغير الأبعاد الحرجة من دون موافقة هندسية.
الخطأ 10 — تجاوز الفحص البُعدي قبل اللحام النهائي
يمكن تصحيح العديد من المشكلات بسهولة نسبية بينما لا يزال المقوي مثبتًا باللحام النقطي. وبعد إكمال اللحام الكامل، تصبح الإصلاحات أكثر صعوبة وقد تسبب حرارة وتشوهات إضافية.
قبل اللحام النهائي، يجب أن يتحقق الفحص عادةً من الأبعاد والظروف الرئيسية مثل:
- موضع المقوي على طول الكمرة؛
- تعامد اللوح ومحاذاته الرأسية؛
- فجوات الأطراف وحالة الارتكاز المقصودة؛
- استواء اللوح؛
- مواءمته مع جسم الكمرة؛
- إعداد اللحام وإمكانية الوصول إليه؛ و
- التشوه الموجود في جسم الكمرة أو جناحها.
يساعد اتباع عملية فحص منضبطة على تحديد أخطاء انبعاج المقويات قبل أن تصبح جزءًا دائمًا من العنصر.
علامات التحذير النموذجية لمشكلات المقويات المرتبطة بالتصنيع
| مشكلة التصنيع | الحالة الظاهرة النموذجية | التأثير الإنشائي المحتمل |
|---|---|---|
| مقوي خارج الوضع الرأسي | اللوح مائل أو ملتوي جانبيًا | ضغط لا مركزي وانحناء إضافي |
| فجوة طرفية مفرطة | تلامس غير كامل مع الجناح | انخفاض الارتكاز المباشر وتغير نقل الأحمال |
| تشوه اللحام | مقوي مقوس أو جسم كمرة مشوه | زيادة العيب الهندسي الأولي |
| موضع غير صحيح | المقوي مزاح عن الحمل أو نقطة الارتكاز | إجهاد موضعي أعلى في الجسم ونقل لا مركزي للقوى |
| جودة لحام ضعيفة | لحامات غير مكتملة أو معيبة أو غير متجانسة | انخفاض التقييد أو قدرة الوصلة |
| لوح ملتوي | المقوي منحني قبل التركيب أو بعده | زيادة الحساسية للانبعاج |
كيفية منع انبعاج المقويات أثناء التصنيع
التحكم في قطع اللوح واستوائه
يجب التحقق من الأبعاد والاستواء قبل التجميع. وعادةً ما يكون تصحيح اللوح المشوه في مرحلة مبكرة أسهل من إصلاح عنصر ملحوم مكتمل.
استخدام قوالب ووسائل تثبيت مؤقتة مناسبة
يمكن لوسائل التثبيت المؤقتة أن تساعد في الحفاظ على موضع المقوي أثناء تنفيذ اللحامات النقطية واللحامات النهائية. وتكون أدوات التثبيت مفيدة بصورة خاصة عندما تكون هناك حاجة إلى هندسة متكررة عبر عدة كمرات متشابهة.
فحص المواءمة قبل اللحام الكامل
يجب ألا يبدأ اللحام النهائي قبل التحقق من موضع اللوح، وحالة التلامس، والفجوات، والمحاذاة.
التحكم في تسلسل اللحام والمدخل الحراري
تساعد إجراءات اللحام المناسبة على الحد من الانكماش والتشوه غير الضروريين. ويجب أن يعكس حجم اللحام وتسلسله والتحكم بين التمريرات ووسائل التقييد متطلبات المشروع.
إجراء فحص بُعدي بعد اللحام
يجب استمرار الفحص بعد اللحام لأن المقوي الموضوع بصورة صحيحة قد يتحرك مع ذلك أثناء الدورات الحرارية. ويجب التحقق من الهندسة النهائية مقارنة بالتفاوتات المحددة.
متى يحتاج المقوي المنبعج إلى إصلاح أو استبدال
ليست كل التشوهات الظاهرة متساوية من حيث أهميتها الإنشائية. ويعتمد الإجراء المناسب على مقدار التشوه، ووظيفة المقوي، وحالة التحميل، وسلامة اللحامات، وحالة جسم الكمرة المحيط، ومعايير قبول المشروع.
وقد يشمل التقييم قياس التشوه الدائم خارج المستوى، والتحقق من تلامس الجناح، وفحص اللحامات، والتحقق من تشوه جسم الكمرة المجاور، ومراجعة القوى الفعلية المؤثرة في المنطقة.
وبالنسبة للعناصر الحرجة، يجب عدم تسخين المقوي المشوه أو طرقه أو إجباره على العودة إلى موضعه ببساطة من دون اتباع طريقة إصلاح معتمدة. فقد يؤدي التقويم غير الصحيح إلى تغيير خصائص المادة أو إتلاف اللحامات أو إنشاء إجهادات متبقية إضافية.
دقة التصنيع جزء من أداء المقوي
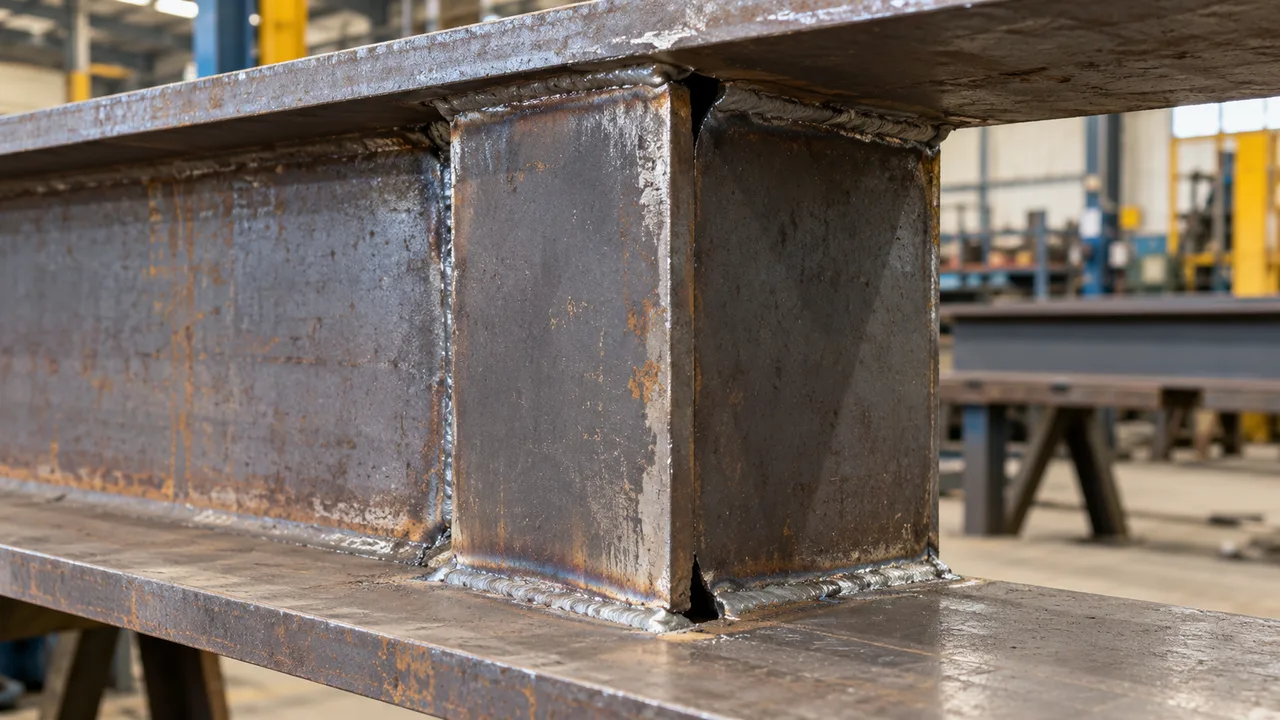
يعتمد أداء المقوي على أكثر من مجرد سماكة اللوح. فالمحاذاة، والاستواء، والمواءمة، وجودة اللحام، وتلامس الارتكاز، والتحكم البُعدي، والفحص النهائي كلها تؤثر في سلوك العنصر بعد دخول العضو الفولاذي الخدمة.
غالبًا ما تبدأ أخطر أخطاء انبعاج المقويات على شكل انحرافات صغيرة داخل الورشة: لوح مركب قليلًا خارج المستوى، أو فجوة مفرطة عند أحد الأطراف، أو جسم كمرة مشوه تم تجاهله أثناء المواءمة، أو حرارة لحام غير متحكم بها تغير الهندسة النهائية.
ومن خلال التحكم في هذه التفاصيل طوال عملية التصنيع، يستطيع المصنعون الحفاظ على مسار الأحمال المفترض في التصميم الإنشائي وتقليل خطر عدم الاستقرار الموضعي المبكر. وفي مشاريع الفولاذ المصنع، تدمج XTD Steel Structure التحكم البُعدي وإجراءات اللحام ومتطلبات الفحص ضمن عملية الإنتاج بحيث يمكن تصنيع المقويات الحرجة وغيرها من مكونات نقل الأحمال وفقًا لمواصفات المشروع المعتمدة.
الأسئلة الشائعة
ما السبب الأكثر شيوعًا في التصنيع لانبعاج المقويات؟
لا يوجد سبب واحد ينطبق على جميع المشاريع، إلا أن عدم المحاذاة الأولي، وتشوه اللوح، وضعف الارتكاز عند الأطراف، والتشوه الناتج عن اللحام تُعد عوامل شائعة. وتؤدي هذه الظروف إلى لا مركزية أو تقلل الاستقرار الفعال للمقوي قبل حدوث أحمال الخدمة.
هل يمكن أن تسبب فجوة صغيرة بين المقوي والجناح مشكلات؟
نعم، وخصوصًا عندما يكون المقوي مخصصًا لنقل الضغط عبر الارتكاز المباشر. وتعتمد أهمية الفجوة على التفاصيل ومستوى الحمل وتكوين اللحام ووظيفة المقوي. ويجب أن يتبع القبول تصميم المشروع ومتطلبات التصنيع المعمول بها.
هل يمكن أن يتسبب اللحام في انبعاج المقوي قبل تحميل الكمرة؟
نعم. يمكن لحرارة اللحام والانكماش أن يشوها المقوي أو جسم الكمرة أثناء التصنيع. وقد يخلق هذا التشوه هندسة أولية خارج المستوى تزيد لاحقًا من قابلية الانبعاج تحت الحمل الإنشائي.
هل يجب أن تكون المقويات دائمًا في تلامس كامل مع جناح الكمرة؟
ليس بالضرورة. تعتمد حالة التلامس المطلوبة على نوع المقوي والتفاصيل الإنشائية. وعادةً ما تتطلب مقويات الارتكاز تحكمًا دقيقًا في التلامس مع الجناح لأن النقل المباشر لقوى الضغط قد يكون جزءًا من وظيفتها المقصودة، بينما يمكن تفصيل أنواع أخرى من المقويات بصورة مختلفة.
هل يمكن تقويم مقوي منحني بعد التصنيع؟
في بعض الحالات نعم، إلا أنه يجب تقييم طريقة الإصلاح قبل بدء العمل. وينبغي أخذ مقدار التشوه، ودرجة الفولاذ، وحالة اللحامات، وحمل العنصر، وتقنية التقويم المقترحة كلها في الاعتبار. وقد تتطلب العناصر الإنشائية الحرجة إجراء إصلاح معتمدًا من مهندس.