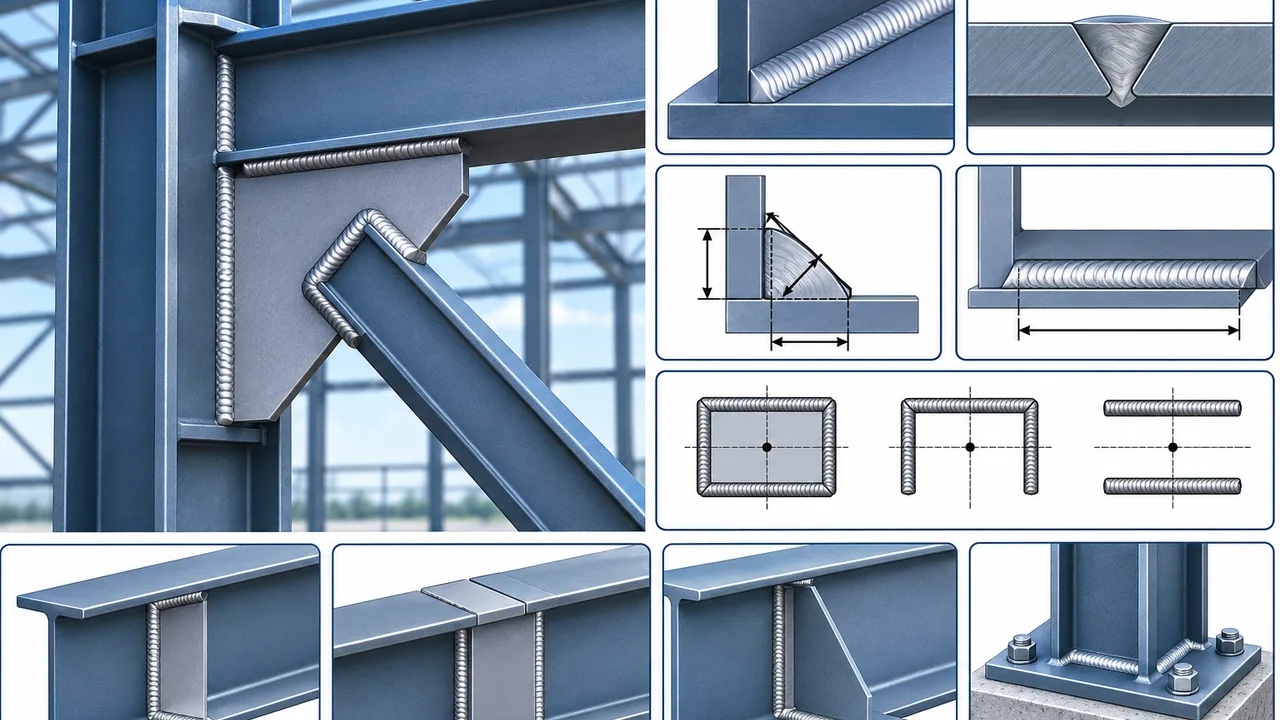
Les connexions soudées sont essentielles dans la construction en acier de structure, car elles transfèrent les efforts entre les plaques, les poutres, les poteaux, les contreventements, les raidisseurs et les autres composants fabriqués. Une connexion peut paraître simple sur un plan, mais ses performances dépendent de la capacité de la soudure, du métal de base environnant et des éléments connectés à résister en toute sécurité au chemin de charge réel.
La conception de la capacité de soudure est le processus permettant de déterminer si une connexion soudée offre une résistance suffisante aux efforts qui la traversent. Le calcul ne se limite pas au choix d’une dimension de soudure. Les ingénieurs doivent prendre en compte le type de soudure, la gorge efficace, la longueur efficace, la résistance de l’électrode, la résistance du métal de base, la direction des efforts, la géométrie du groupe de soudures, l’excentricité et les modes de défaillance potentiels.
Ces considérations sont importantes dans les connexions de plaques, les assemblages de poutres, les goussets, les systèmes de contreventement, les connexions résistantes aux moments, les raidisseurs, les consoles et d’autres détails structurels. Des connexions soudées fiables nécessitent que la soudure et l’acier connecté fonctionnent ensemble comme un système continu de transfert de charges.
Qu’est-ce que la Conception de la Capacité de Soudure ?
La conception de la capacité de soudure évalue la résistance disponible d’une soudure et la compare aux efforts que la connexion doit transférer. L’objectif est de garantir que la soudure possède une capacité suffisante tout en vérifiant que les plaques, poutres, contreventements et autres composants adjacents ne rompent pas en premier.
Une connexion peut comporter une soudure plus résistante que nécessaire alors que l’acier environnant reste insuffisant. Par exemple, une soudure de grande dimension peut transférer correctement l’effort vers une plaque mince, mais la plaque elle-même peut se plastifier, se déchirer, flamber ou subir une déformation locale. Pour cette raison, la résistance de la soudure ne doit jamais être évaluée isolément.
Principales Variables Affectant la Capacité de Soudure
Les principales variables comprennent :
- Le type de soudure
- La dimension nominale de la soudure
- L’épaisseur efficace de la gorge
- La longueur efficace de la soudure
- La résistance du métal d’apport
- La résistance du métal de base
- La direction du chargement
- L’orientation de la soudure
- L’excentricité de la connexion
- La qualité de fabrication et d’inspection
Capacité de Soudure vs Capacité de la Connexion
La capacité de soudure désigne spécifiquement la résistance fournie par la partie soudée de la connexion. La capacité de la connexion comprend tous les composants impliqués dans le transfert de l’effort.
Une vérification complète peut donc inclure la rupture du métal de soudure, la plastification de la plaque, la rupture de la plaque, le cisaillement de l’âme de la poutre, la plastification de la semelle, la déformation du gousset, le flambement local et d’autres états limites. La capacité déterminante de la connexion est contrôlée par le composant pertinent le plus faible et non par la soudure seule.
Types Courants de Soudures dans les Connexions en Acier de Structure
Soudures d’Angle
Les soudures d’angle figurent parmi les types de soudures les plus largement utilisés dans la fabrication de structures en acier. Elles sont couramment appliquées lorsque deux surfaces en acier se rencontrent approximativement à angle droit ou lorsqu’une plaque chevauche une autre.
Les applications typiques comprennent les goussets, les connexions d’âme de poutres, les raidisseurs, les consoles, les détails de base et les connexions de contreventement. La résistance d’une soudure d’angle dépend de la dimension de ses côtés, de sa gorge efficace, de sa longueur efficace, de la résistance du métal de soudure et de la direction du chargement.
Soudures sur Chanfrein
Les soudures sur chanfrein sont utilisées lorsque des composants en acier sont assemblés le long de bords préparés. Elles peuvent assurer une pénétration partielle ou complète à travers l’épaisseur du matériau connecté.
Une soudure à pénétration complète peut transférer des efforts importants lorsqu’elle est correctement conçue et exécutée. Les soudures à pénétration partielle ont une gorge efficace plus faible et doivent être évaluées en fonction de la pénétration réellement obtenue.
Soudures en Bouchon et en Lumière
Les soudures en bouchon et en lumière peuvent être utilisées dans des connexions de plaques superposées lorsqu’un transfert supplémentaire d’effort est nécessaire à travers des ouvertures pratiquées dans un composant. Leur géométrie et leur utilisation diffèrent de celles des soudures d’angle ordinaires et elles doivent être conçues selon la configuration réelle de la connexion.
Choix du Type de Soudure Approprié
Le choix de la soudure dépend de la sollicitation structurelle, de l’épaisseur de la plaque, de la géométrie de la connexion, de l’accessibilité en fabrication, de la position de soudage, de l’inspection requise et du fait que la connexion soit réalisée en atelier ou sur le site du projet.
Une connexion efficace utilise un type de soudure qui fournit la résistance requise sans créer de complexité inutile en fabrication.
Comment les Efforts Sont Transférés par les Soudures
Cisaillement Direct
Le cisaillement direct se produit lorsqu’un effort agit généralement parallèlement à l’interface connectée. Cette situation est courante dans les connexions d’âme de poutres, les assemblages à recouvrement, les plaques de connexion et certains détails de contreventement.
L’effort est distribué à travers le groupe efficace de soudures. Le concepteur doit déterminer si la surface de soudure disponible peut résister à la sollicitation de cisaillement requise.
Efforts de Traction et Efforts Normaux
Certaines connexions transfèrent les efforts à travers la soudure plutôt que parallèlement à celle-ci. Une traction directe peut apparaître dans les connexions de semelles, les soudures sur chanfrein, les consoles et d’autres assemblages où l’effort agit perpendiculairement à la surface connectée.
Le comportement dépend du type de soudure, de la préparation du joint, de la direction de l’effort et du comportement du métal de base environnant.
Chargement Combiné
Les soudures structurelles résistent fréquemment à plusieurs types d’efforts. Un groupe de soudures peut être soumis simultanément à des effets de cisaillement, de traction et de moment.
La vérification d’un seul composant d’effort peut donc sous-estimer la sollicitation réelle. Le chargement combiné doit être évalué à l’aide de la méthode de calcul applicable afin de prendre correctement en compte l’interaction entre les efforts.
Chargement Excentré
Lorsqu’un effort appliqué ne passe pas par le centre de gravité d’un groupe de soudures, l’excentricité crée un moment supplémentaire. Les soudures doivent alors résister à la fois à l’effort direct et à la sollicitation induite par ce moment.
Cette situation est courante dans les consoles, les plaques de connexion décalées et les connexions de contreventement où l’effort du contreventement n’est pas parfaitement aligné avec le centre de gravité du groupe de soudures.
Paramètres Clés de la Conception de la Capacité de Soudure
Dimension de la Soudure
Pour une soudure d’angle, la dimension de la soudure correspond généralement à la longueur du côté. L’augmentation de cette dimension augmente généralement la résistance disponible, car la gorge efficace devient plus importante.
Cependant, augmenter la dimension de la soudure n’est pas toujours avantageux. Des soudures très importantes peuvent nécessiter un apport thermique supérieur, augmenter les déformations, consommer davantage de métal d’apport et apporter peu de bénéfices lorsque le métal de base connecté gouverne déjà la connexion.
Épaisseur Efficace de la Gorge
La gorge efficace est la dimension critique de la soudure à travers laquelle l’effort est transféré. Dans une soudure d’angle, elle est inférieure à la dimension nominale du côté.
Cette distinction est importante, car la surface résistante de la soudure est basée sur la gorge efficace et non simplement sur les dimensions visibles de la soudure.
Longueur Efficace de la Soudure
La longueur efficace représente la partie de la soudure qui peut être considérée comme active dans le transfert des efforts. La terminaison de la soudure, les conditions aux extrémités, les détails de conception et les exigences structurelles applicables influencent cette longueur efficace.
L’augmentation de la longueur de soudure peut accroître la résistance, mais des soudures très longues ne répartissent pas toujours les efforts uniformément en raison des différences de rigidité et de déformation le long de la connexion.
Résistance du Métal de Soudure
La résistance des consommables de soudage influence la résistance nominale de la soudure. Le choix de l’électrode doit être compatible avec le matériau de base, le procédé de soudage, les exigences de chargement et les spécifications du projet.
Résistance du Métal de Base
La plaque connectée ou l’élément structurel doit être capable de reprendre l’effort transmis par la soudure. La plastification, la rupture, la défaillance par cisaillement ou le déchirement local du métal de base peuvent gouverner même lorsque la soudure elle-même présente une résistance nominale supérieure.
Capacité des Soudures d’Angle
Surface Efficace de la Soudure
La surface résistante d’une soudure d’angle est déterminée en multipliant la gorge efficace par la longueur efficace de la soudure. Cette surface efficace constitue la base de l’évaluation de la résistance disponible de la soudure.
Pour une conception pratique, les ingénieurs évaluent souvent la résistance fournie par unité de longueur de soudure, puis déterminent la longueur efficace nécessaire pour transférer la charge appliquée.
Résistance de la Soudure par Unité de Longueur
La résistance de la soudure par unité de longueur augmente lorsque la gorge efficace ou la résistance du métal de soudure augmente. Cela fournit une méthode pratique pour comparer différentes dimensions de soudure et estimer la longueur nécessaire pour une connexion.
Une Ligne de Soudure vs Plusieurs Lignes
Une connexion peut utiliser une seule ligne de soudure, deux soudures parallèles, des soudures des deux côtés d’une plaque, des soudures transversales ou une combinaison de plusieurs segments soudés.
Les dispositions équilibrées sont généralement préférées, car elles peuvent réduire l’excentricité et répartir les efforts de manière plus uniforme entre les composants connectés.
Considérations pour les Soudures Longues
Les soudures longues peuvent fournir une résistance nominale importante, mais elles ne transfèrent pas nécessairement l’effort de manière uniforme sur toute leur longueur. Les différences de rigidité et de déformation peuvent concentrer la sollicitation dans certaines zones de la connexion.
Les exigences de calcul structurel applicables doivent donc être prises en compte lorsque des soudures très longues sont utilisées.
Capacité des Soudures sur Chanfrein
Soudures à Pénétration Complète
Les soudures à pénétration complète traversent toute l’épaisseur du joint. Lorsqu’elles sont correctement détaillées, fabriquées et inspectées, elles peuvent fournir un chemin direct de transfert des efforts capable de développer une résistance importante.
Elles sont couramment utilisées dans les connexions fortement chargées, les assemblages résistants aux moments, les épissures de semelles et les emplacements où un transfert complet des efforts est requis.
Soudures à Pénétration Partielle
Les soudures à pénétration partielle ne traversent pas toute l’épaisseur connectée. Leur capacité est basée sur la gorge efficace fournie par la préparation du joint et la pénétration réelle de la soudure.
Un détail soigneux est nécessaire pour garantir un accès, une préparation et une qualité suffisants pendant la fabrication.
Quand les Soudures sur Chanfrein Sont Préférables
Les soudures sur chanfrein peuvent convenir aux plaques épaisses, aux connexions soumises à une traction directe, aux connexions résistantes aux moments, aux assemblages fortement chargés ou aux zones où l’espace disponible ne permet pas une disposition efficace de soudures d’angle.
Conception de la Capacité de Soudure pour les Plaques en Acier
Connexions Plaque à Plaque
Les plaques en acier peuvent être connectées à l’aide de joints à recouvrement, de joints en T, de joints bout à bout ou d’autres configurations. La connexion choisie doit prendre en compte l’épaisseur de la plaque, l’orientation de la soudure, la direction de l’effort, la distance disponible au bord et le comportement local de la plaque.
La soudure doit transférer l’effort sans provoquer de plastification prématurée, de rupture, de déchirement ou de déformation excessive des plaques connectées.
Connexions de Plaques Raidisseuses
Les raidisseurs sont couramment soudés aux âmes de poutres, aux âmes de poteaux, aux semelles et à d’autres composants structurels. La soudure doit transférer l’effort requis entre le raidisseur et l’élément de support tout en maintenant la stabilité du raidisseur lui-même.
Les raidisseurs d’appui et les raidisseurs d’âme fortement chargés peuvent introduire des efforts concentrés nécessitant une évaluation attentive de la résistance de la soudure et du comportement local du métal de base.
Plaques de Connexion et Consoles
Les plaques de connexion et les consoles peuvent être soumises à une combinaison de cisaillement, de flexion et de chargement excentré. Le groupe de soudures doit donc être évalué conjointement avec la flexion de la plaque et la plastification locale.
Conception de la Capacité de Soudure pour les Poutres
Connexions de l’Âme de Poutre
Les âmes de poutres transfèrent couramment le cisaillement par l’intermédiaire de plaques de connexion soudées, de plaques de cisaillement, de raidisseurs ou de connexions d’ossature. La soudure doit fournir une résistance suffisante pour transférer le cisaillement requis, tandis que l’âme de la poutre et la plaque de connexion doivent également rester adéquates.
Connexions des Semelles de Poutres
Les semelles de poutres peuvent transférer des efforts importants de traction ou de compression, notamment dans les connexions résistantes aux moments. Ces efforts concentrés peuvent nécessiter des dispositions de soudure continues ou très efficaces.
La conception de la capacité de soudure pour les semelles de poutres doit prendre en compte non seulement la résistance de la soudure, mais également la résistance de la semelle, le comportement du poteau support, les contraintes locales et la géométrie de la connexion.
Connexions Poutre-Poteau
Les connexions poutre-poteau peuvent aller de simples connexions de cisaillement à des assemblages rigides résistants aux moments. Les exigences de soudage doivent correspondre au comportement structurel prévu.
Une connexion destinée principalement au cisaillement peut ne nécessiter qu’un transfert des efforts par l’âme, tandis qu’une connexion résistante aux moments peut exiger une capacité importante des soudures de semelles et d’âme.
Conception de la Capacité de Soudure pour les Connexions de Contreventement
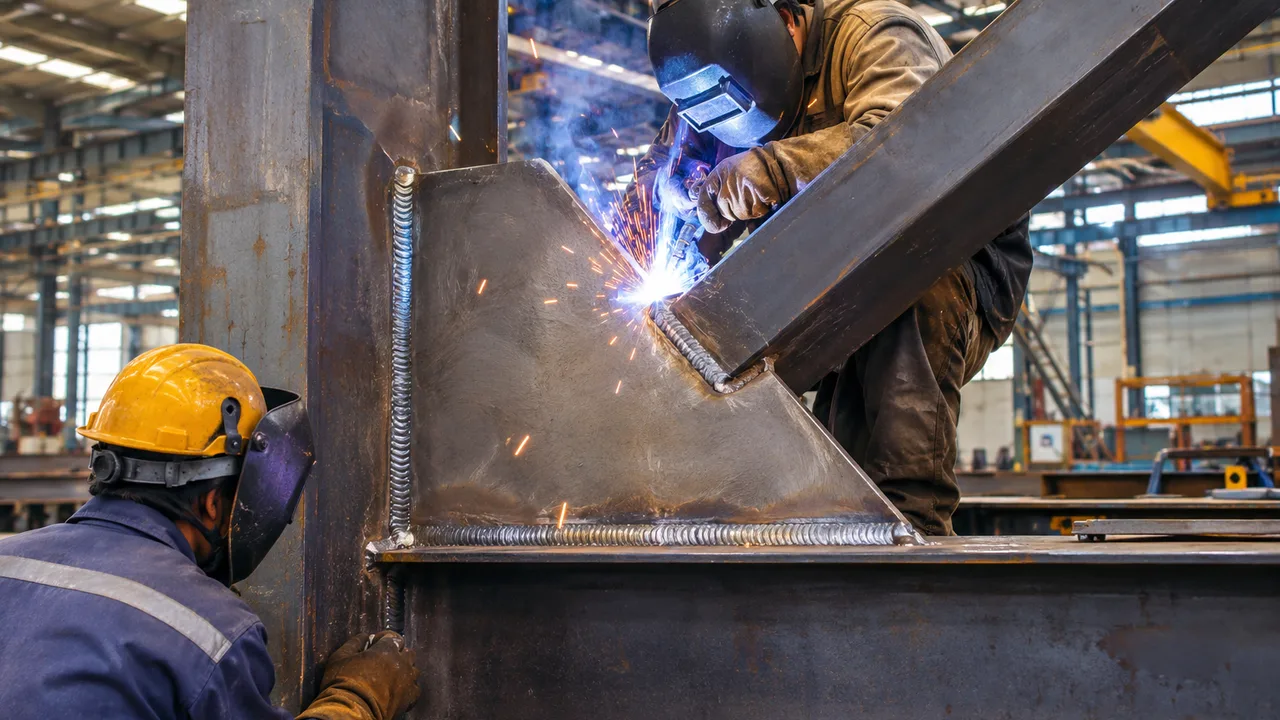
Soudures Entre le Contreventement et le Gousset
Les contreventements diagonaux transfèrent principalement des efforts axiaux de traction ou de compression. Lorsqu’un contreventement est soudé à un gousset, la disposition des soudures doit transférer cet effort axial sans générer d’excentricité inutile.
Les soudures peuvent être disposées le long d’un ou des deux côtés du contreventement selon sa section et la configuration de la connexion. Des dispositions équilibrées peuvent améliorer la répartition des charges et réduire la flexion secondaire.
Soudures Entre le Gousset et l’Ossature
Le gousset doit également transférer les efforts du contreventement vers la poutre, le poteau ou le nœud poutre-poteau. La soudure entre le gousset et l’ossature porteuse doit donc être évaluée selon le chemin réel des efforts.
L’augmentation de la seule dimension de la soudure ne garantit pas des performances adéquates si l’âme de la poutre, la semelle du poteau, le gousset ou un autre composant connecté ne peut pas résister à l’effort transféré.
Alignement des Efforts et Point de Travail
Les connexions de contreventement sont plus efficaces lorsque l’axe central du contreventement est étroitement aligné avec le point de travail structurel prévu. Lorsque l’alignement est mauvais, l’excentricité peut introduire des moments supplémentaires dans le gousset et le groupe de soudures.
Une coordination correcte entre le contreventement, le gousset, la poutre et le poteau est donc importante lors du détail d’une connexion contreventée par gousset. Le chemin de charge complet doit être évalué plutôt que de considérer séparément la soudure du contreventement.
Considérations pour les Contreventements Comprimés
Les contreventements comprimés peuvent flamber et pivoter sous des charges importantes. Le gousset et les soudures environnantes doivent continuer à transférer les efforts tout en permettant le comportement prévu de la connexion.
Des détails excessivement restrictifs peuvent perturber les déformations nécessaires, notamment dans les systèmes où un comportement ductile est attendu.
Conception du Groupe de Soudures et Répartition des Charges
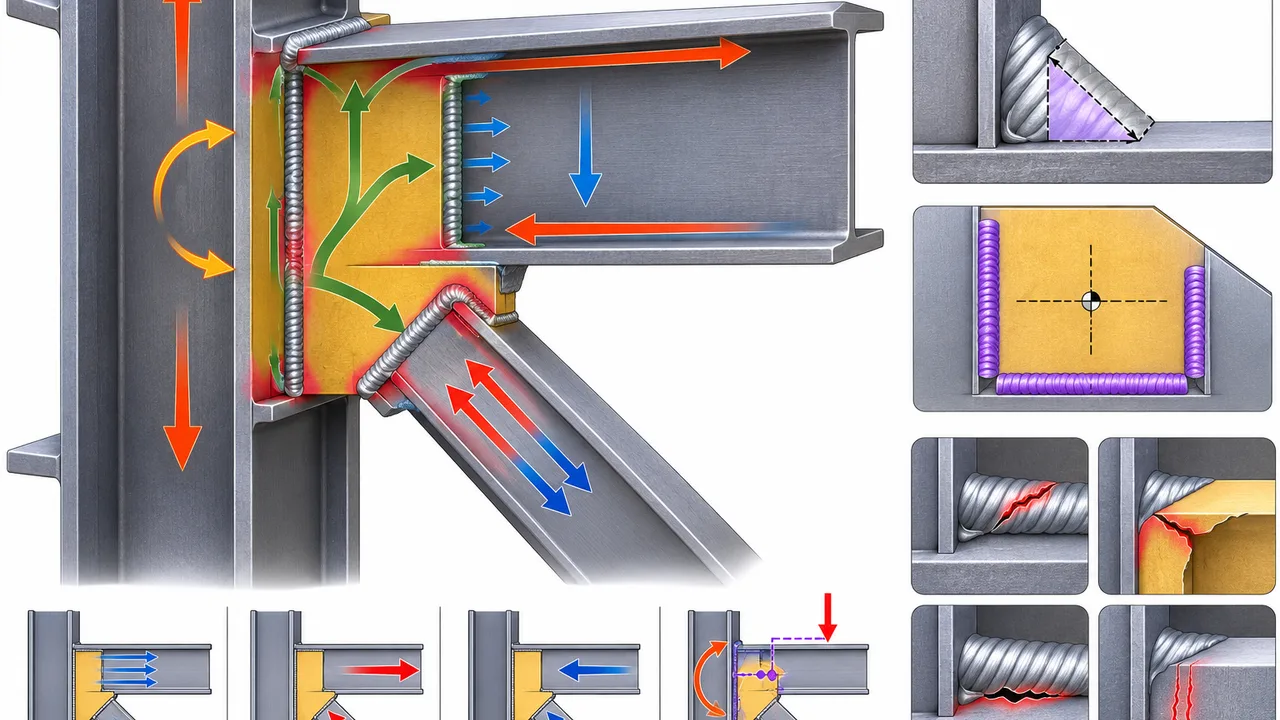
Centre de Gravité du Groupe de Soudures
Le centre de gravité du groupe de soudures est le centre géométrique de la disposition efficace des soudures. Sa position devient particulièrement importante lorsque l’effort appliqué est excentré.
Répartition de l’Effort Direct
Pour un groupe de soudures chargé concentriquement, l’effort direct est distribué à travers la surface efficace de soudure. La sollicitation réelle dépend de la disposition des soudures, de la direction du chargement et de la rigidité des composants connectés.
Efforts Induits par le Moment
Une charge excentrée génère un moment autour du centre de gravité du groupe de soudures. Les segments de soudure les plus éloignés du centre peuvent subir une sollicitation secondaire plus élevée.
Les efforts directs et ceux induits par le moment doivent être combinés afin de déterminer la sollicitation résultante agissant sur les parties critiques du groupe de soudures.
Géométrie du Groupe de Soudures
Les dispositions courantes comprennent les lignes de soudure parallèles, les groupes rectangulaires, les configurations en U, les soudures périphériques et les dispositions asymétriques. La géométrie influence à la fois la distribution des efforts et la résistance de la connexion aux charges excentrées.
Vérifications du Métal de Base Autour des Connexions Soudées
Plastification du Métal de Base
La plaque ou l’élément structurel adjacent à la soudure doit disposer d’une surface de section suffisante pour résister à l’effort transmis. Si l’acier environnant se plastifie avant que la soudure n’atteigne sa capacité, la plastification du métal de base gouverne la connexion.
Rupture du Métal de Base
Une rupture locale peut se produire lorsque la section disponible autour de la soudure est insuffisante. Une soudure à haute résistance ne peut pas compenser des dimensions inadéquates du métal de base.
Défaillance Locale par Cisaillement
Les connexions soudées fortement chargées peuvent introduire un cisaillement concentré dans les âmes de poutres, les plaques, les goussets ou d’autres composants. Le déchirement local ou la plastification par cisaillement doivent donc être vérifiés lorsque cela est pertinent.
Arrachement Lamellaire
L’arrachement lamellaire peut se produire lorsque des plaques d’acier épaisses sont soumises à des contraintes de traction importantes dans le sens de l’épaisseur, notamment dans des assemblages soudés fortement contraints.
Le choix du matériau, la géométrie du joint, la séquence de soudage et les détails de conception peuvent contribuer à réduire ce risque.
Modes Courants de Défaillance des Soudures
Défaillance de la Gorge de Soudure
Une gorge efficace insuffisante peut ne pas fournir assez de surface pour résister à l’effort appliqué. Un cisaillement excessif ou des contraintes combinées peuvent alors provoquer une rupture à travers la gorge de la soudure.
Rupture du Métal de Soudure
La rupture du métal de soudure peut résulter d’une sollicitation structurelle excessive, de consommables inadaptés, de défauts de soudage, d’une fusion insuffisante ou d’autres problèmes de qualité.
Défaillance du Métal de Base
Dans certaines connexions, la plaque ou l’élément structurel se plastifie ou se rompt avant la soudure. La soudure et l’acier connecté doivent donc être conçus conjointement plutôt qu’indépendamment.
Fissuration
La fissuration à l’hydrogène, la fissuration à chaud et la fissuration de cratère peuvent apparaître sous des combinaisons défavorables de propriétés des matériaux, de contraintes de retenue, d’apport thermique, de procédure de soudage et de conditions environnementales.
Manque de Fusion ou de Pénétration
Une fusion incomplète ou une pénétration insuffisante réduit la surface efficace de soudure et peut diminuer considérablement la fiabilité de la connexion. Une préparation correcte du joint et une technique de soudage appropriée sont essentielles.
Morsures et Porosité
Les morsures et une porosité excessive peuvent réduire la section efficace et créer des concentrations de contraintes. Les critères d’inspection et d’acceptation constituent donc des éléments importants du contrôle qualité.
Soudage en Atelier vs Soudage sur Chantier
Soudage en Atelier
Le soudage en atelier est réalisé dans un environnement de fabrication contrôlé. Il offre généralement un meilleur accès aux équipements de soudage, des positions de travail plus stables, un meilleur contrôle des conditions environnementales et une inspection plus régulière.
Ces conditions peuvent aider les fabricants à maintenir une qualité de soudure reproductible sur plusieurs composants structurels.
Soudage sur Chantier
Le soudage sur chantier peut être nécessaire pour certaines connexions de montage, réparations ou détails spécifiques au projet. Toutefois, il est davantage affecté par les conditions météorologiques, les accès limités, le positionnement des éléments et la séquence de construction.
Un contrôle strict des procédures de soudage et des inspections est donc particulièrement important sur chantier.
Conception pour une Fabrication Efficace
Une conception efficace des connexions évite les soudures inutilement importantes et les longueurs excessives. Les ingénieurs doivent également prendre en compte la position de soudage, l’accessibilité, la déformation, l’apport thermique et déterminer si l’assemblage est mieux réalisé en atelier ou achevé sur site.
Procédure de Soudage et Contrôle Qualité
Spécification de la Procédure de Soudage
Une procédure de soudage doit définir les paramètres essentiels tels que le type de joint, le procédé de soudage, le choix de l’électrode, le courant, la tension, les exigences de préchauffage, la température entre passes et la séquence de soudage.
Une production cohérente dans un environnement contrôlé d’usine de structures en acier peut améliorer l’accès aux équipements, le contrôle des procédures, l’inspection dimensionnelle et la qualité générale de fabrication.
Qualification des Soudeurs
Le personnel de soudage doit être qualifié pour le procédé de soudage, le matériau, le type de joint et la position de soudage requis conformément aux exigences applicables du projet.
Inspection Visuelle
L’inspection visuelle permet d’identifier les problèmes liés aux dimensions de la soudure, aux fissures, aux morsures, à la porosité, à l’aspect de surface, aux terminaisons et aux défauts évidents d’exécution.
Contrôles Non Destructifs
Des contrôles supplémentaires peuvent être nécessaires pour les connexions critiques. Selon le type de soudure et les spécifications du projet, les méthodes peuvent comprendre le contrôle par ultrasons, le contrôle par particules magnétiques, le ressuage ou le contrôle radiographique.
Erreurs Courantes dans la Conception de la Capacité de Soudure
Plusieurs erreurs récurrentes peuvent réduire la fiabilité ou l’efficacité des connexions structurelles soudées :
- Sélectionner la dimension de la soudure sans évaluer les efforts réellement appliqués
- Supposer que des soudures plus importantes sont toujours meilleures
- Ignorer l’épaisseur efficace de la gorge
- Prévoir une longueur efficace de soudure insuffisante
- Ignorer le chargement excentré
- Vérifier la résistance de la soudure sans vérifier la résistance du métal de base
- Négliger les défaillances locales des poutres, plaques ou goussets
- Utiliser des dispositions de soudures difficiles d’accès
- Ignorer le retrait et les déformations dus au soudage
- Utiliser inutilement le soudage sur chantier
- Ne pas coordonner les symboles de soudure et les plans de fabrication
- Ignorer les exigences d’inspection
Comment Développer une Connexion Soudée Efficace
La conception efficace d’une connexion soudée commence par une compréhension claire du chemin de charge structurel. Le concepteur doit déterminer où les efforts entrent dans la connexion, comment ils traversent le groupe de soudures et comment ils sont distribués dans l’acier support.
Un processus de conception pratique doit :
- Déterminer les efforts structurels réels
- Identifier les sollicitations de traction, de compression, de cisaillement et de moment
- Sélectionner un type de soudure approprié
- Déterminer une dimension de soudure et une longueur efficace pratiques
- Évaluer l’ensemble du groupe de soudures
- Vérifier le métal de base connecté
- Évaluer le comportement local des plaques, poutres, contreventements et goussets
- Prévoir un accès suffisant pour la fabrication et l’inspection
- Réduire le volume de soudure inutile
- Coordonner les procédures de soudage et les exigences de contrôle qualité
- Vérifier la conformité avec la norme de conception structurelle applicable
XTD Steel Structure coordonne les détails des connexions avec les exigences de fabrication afin que les composants en acier soudés puissent être produits avec une géométrie de joint pratique, des dimensions contrôlées et un accès adapté à l’inspection.
Questions Fréquemment Posées
Qu’est-ce qui Détermine la Capacité d’une Soudure ?
La capacité d’une soudure dépend du type de soudure, de la gorge efficace, de la longueur efficace, de la résistance du métal de soudure, de la direction de l’effort, de la géométrie du groupe de soudures et du comportement du métal de base connecté. L’excentricité et le chargement combiné peuvent également affecter la sollicitation de chaque segment de soudure.
Une Soudure d’Angle Plus Grande Offre-t-elle Toujours une Capacité Supérieure ?
Une soudure d’angle plus importante augmente généralement la surface efficace de soudure, mais n’améliore pas toujours la capacité globale de la connexion. La plaque, la poutre, le contreventement ou le gousset connecté peut gouverner en premier, tandis qu’une dimension excessive de soudure peut augmenter l’apport thermique, les déformations, la consommation de matériau et le temps de fabrication.
Qu’est-ce que la Gorge Efficace d’une Soudure d’Angle ?
La gorge efficace est la distance efficace la plus courte à travers la section de la soudure d’angle qui résiste à l’effort appliqué. Elle est utilisée avec la longueur efficace de soudure pour déterminer la surface résistante.
La Capacité de la Soudure Peut-elle Être Supérieure à Celle de la Plaque Connectée ?
Oui. Une soudure peut présenter une résistance nominale supérieure à celle de la plaque ou de l’élément structurel qu’elle relie. Dans ce cas, la plastification, la rupture, le cisaillement local ou un autre état limite du métal de base gouverne la connexion.
Comment la Capacité de Soudure Est-elle Vérifiée Sous Chargement Excentré ?
L’effort direct agissant sur le groupe de soudures est combiné avec les efforts supplémentaires générés par le moment excentré. La sollicitation résultante est ensuite comparée à la résistance disponible des parties critiques du groupe de soudures.
Conclusion
La conception de la capacité de soudure implique bien plus que le simple choix d’une dimension nominale de soudure. La gorge efficace, la longueur efficace, la résistance du métal de soudure, la direction des efforts, l’excentricité, la géométrie du groupe de soudures et la résistance du métal de base influencent toutes la capacité finale de la connexion.
Les plaques en acier, les poutres, les contreventements, les goussets et les soudures doivent être évalués comme les éléments d’un même chemin continu de transfert des charges structurelles. Une soudure résistante ne peut pas, à elle seule, compenser un acier environnant insuffisant ou une mauvaise géométrie de connexion.
La coordination de l’ingénierie structurelle, des détails de fabrication, des procédures de soudage, du contrôle qualité et de l’inspection contribue à garantir que les connexions soudées offrent des performances fiables pendant toute la durée de vie de la structure en acier.