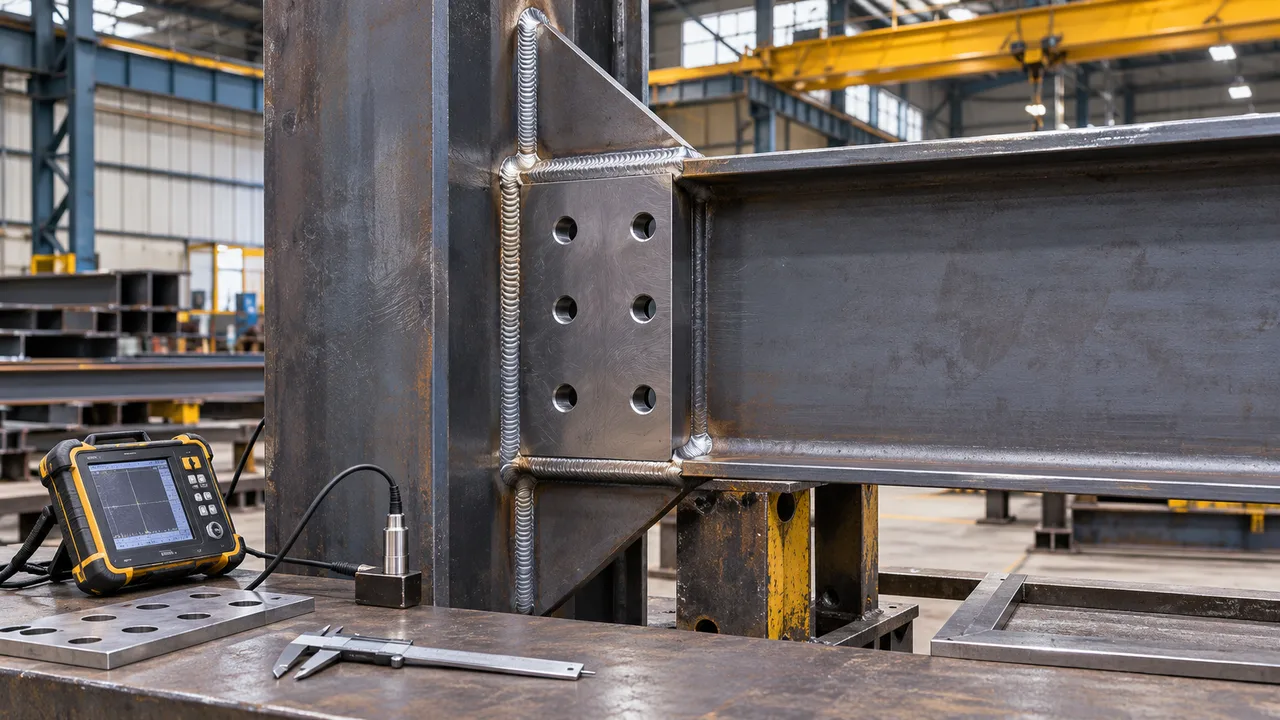
钢结构连接设计经常被简化为螺栓强度与焊缝强度之间的比较。实际上,连接的可靠性取决于远不止单个紧固件的名义承载力。钢板、母材、螺栓组、焊缝组、偏心、加工公差、安装质量以及完整的荷载传递路径,都可能决定连接的实际承载能力。许多焊缝和螺栓承载力错误都是由于忽略了其中某个因素,而设计注意力仍然只集中在螺栓或焊缝本身。
这些错误可能在设计审查、加工、安装或使用阶段造成问题。一个在图纸上看起来满足要求的连接,可能因为螺栓无法安装、焊缝无法施工,或者连接钢板比紧固件更薄弱,而需要在现场进行修改。避免这些问题需要把连接作为一个完整的结构系统进行评估,而不是将其视为多个孤立组件的集合。
为什么会出现焊缝和螺栓承载力错误
将紧固件承载力视为连接承载力
螺栓或焊缝的承载能力只是整个连接的一部分。高强度螺栓不能防止钢板承压、撕裂、净截面断裂或块体剪切。同样,大尺寸焊缝也不能防止周围母材发生屈服或断裂。
控制极限状态经常出现在紧固件本身之外。因此,工程师需要比较荷载传递路径中每个参与组件的承载能力。
过度简化荷载传递路径
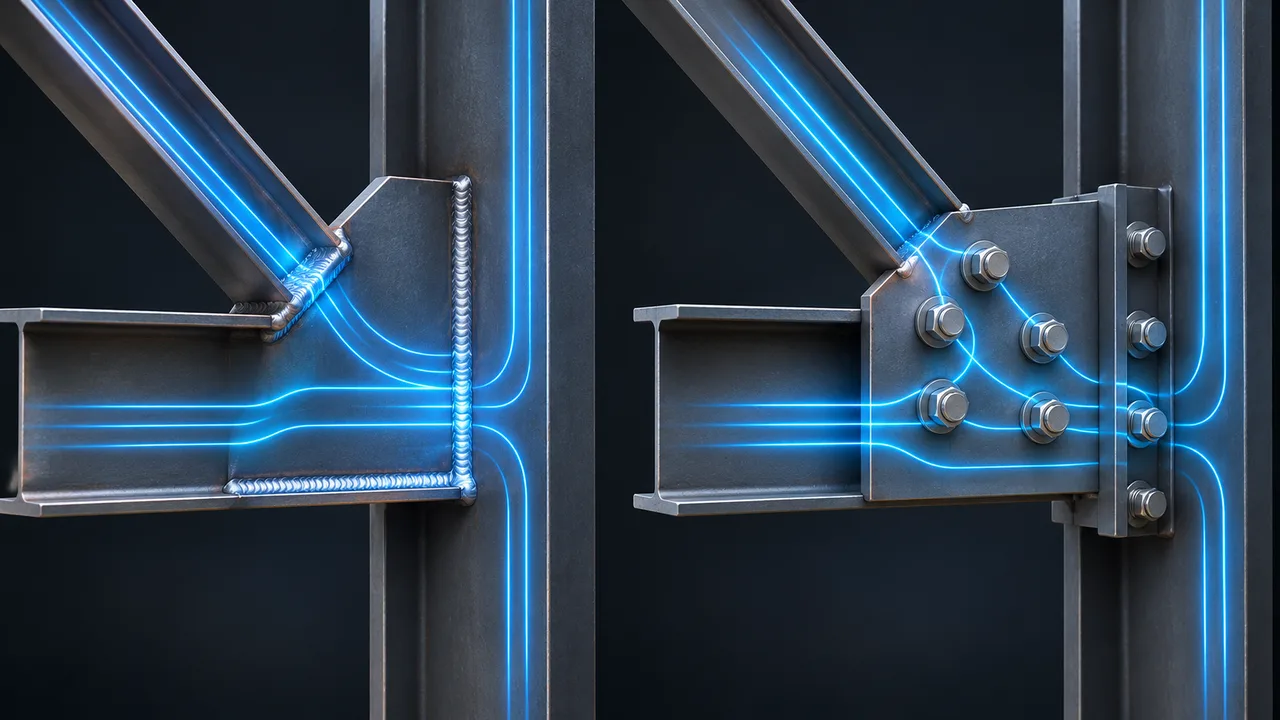
结构内力必须从一个构件通过连接传递到另一个构件。该路径可能包括翼缘、腹板、节点板、端板、加劲肋、螺栓、焊缝以及支承构件。
如果这条路径上的任何组件具有不足的承载能力或刚度,那么无论螺栓或焊缝的名义强度有多高,该组件都可能控制整个连接。
将设计与加工和安装分开考虑
一个连接可能满足计算要求,但仍然很难加工或安装。焊接操作空间受限、扳手操作空间不足、孔位不准确或不现实的安装公差,都可能降低设计在实际施工中的可靠性。
因此,连接设计应从一开始就考虑加工和安装条件。
错误 1:只检查单个螺栓强度
忽略螺栓组受力行为
螺栓很少作为完全独立的紧固件工作。在螺栓组中,力的分配取决于螺栓间距、连接几何形状、刚度、变形以及外部荷载的作用位置。
当荷载偏心作用时,一些螺栓可能承受明显大于其他螺栓的作用力。因此,简单地将总荷载平均分配给所有螺栓,可能低估最大螺栓受力需求。
忽略连接钢板的极限状态
即使螺栓具有足够的抗剪或抗拉承载力,仍然必须检查连接钢板的承压、撕裂、净截面断裂和块体剪切。
这些与钢板有关的极限状态经常控制实际钢结构连接,尤其是在使用薄钢板、较小端距或螺栓孔间距较小时。
认为更高强度的螺栓一定会形成更强的连接
提高螺栓等级并不会自动提高整个连接的承载能力。如果钢板已经成为设计控制因素,那么更高强度的螺栓可能几乎不能提供额外的有效承载力。
连接必须保持合理平衡,使紧固件、钢板以及周围结构构件能够共同传递所需的作用力。
错误 2:检查焊缝强度但不检查母材
焊缝尺寸过大
常见的焊缝和螺栓承载力错误之一,是在没有检查连接钢材能否发挥额外承载力的情况下增大焊缝尺寸。更大的焊缝可能只是把控制失效模式转移到母材。
过大的焊缝还可能增加热输入、加工时间、材料消耗和变形。
忽略局部屈服和断裂
焊缝附近的母材必须接收并分配通过焊缝传入的作用力。局部屈服、断裂、变形或其他构件极限状态,可能在焊缝达到其名义承载力之前就成为控制因素。
因此,焊缝设计始终应与连接材料的强度和几何形状协调。
将焊缝尺寸作为主要设计变量
焊缝承载力不仅仅取决于焊缝尺寸。有效焊喉、焊缝长度、方向、焊材强度、荷载方向以及焊缝组几何形状都会影响可用承载力。
在某些情况下,调整焊缝布置比单纯增大焊缝尺寸更能有效改善连接性能。
错误 3:忽略荷载方向
轴向荷载
承受轴向荷载的连接会根据作用力是拉力还是压力而表现出不同的受力行为。拉力可能控制螺栓拉力、净截面断裂、焊缝破坏或块体剪切,而压力则可能部分通过连接表面之间的直接承压进行传递。
连接应根据实际的力传递机制进行构造设计,而不能假定所有荷载方向下都具有相同的受力行为。
剪切荷载
在剪力作用下,螺栓可以通过抗剪承载力和钢板承压传递作用力,而焊接连接则通过焊缝有效焊喉传递作用力。端距、钢板厚度、焊缝方向以及螺栓孔几何形状都会影响控制承载力。
弯矩荷载
弯矩会产生不均匀的力分布。一些螺栓可能承受较高拉力,而某些焊缝段可能承受远高于其他焊缝段的应力。
因此,抗弯连接应作为螺栓组或焊缝组进行评估,而不是仅仅检查单个紧固件。
错误 4:忽略组合荷载
螺栓中的组合拉力和剪力
一个螺栓可能在纯剪状态下满足要求,也可能在纯拉状态下满足要求,但当两种作用同时存在时却可能不满足要求。组合荷载会改变每个力分量可利用的承载能力。
因此,在连接受力行为需要时,必须考虑拉力和剪力之间的相互作用。
焊缝组中的组合应力
焊缝组可能同时抵抗直接剪力、轴向力、扭矩和弯矩。这些作用会在整个焊缝组中产生多个应力分量。
必须确定关键合成应力,而不能将每个荷载分量完全独立地进行评估。
为什么单独验算可能产生误导
即使组合受力已经过大,分别计算不同荷载仍可能使连接看起来满足要求。这在刚性框架、支撑连接、设备支架、起重结构以及其他同时承受多种作用的系统中尤其重要。
错误 5:忽略连接偏心
偏心如何产生附加弯矩
当施加的力没有通过连接的有效抗力中心时,就会出现偏心。该偏移会产生一个附加弯矩,其大小等于施加的力乘以偏心距。
因此,即使是中等大小的直接作用力,也可能产生较大的附加受力需求。
偏心螺栓组
在偏心螺栓组中,距离转动中心较远的螺栓可能承受比靠近中心的螺栓更大的作用力。
忽略这种影响可能会低估受力最大的紧固件所承受的作用。
偏心焊缝组
承受偏心荷载的焊缝组会产生不均匀应力。某些焊缝段可能同时抵抗直接作用力和附加弯矩,因此承受明显更高的受力需求。
错误 6:假定荷载均匀分配
螺栓受力不均
对于简单连接,平均分配荷载有时可以作为有用的初始假设,但并不适用于所有连接形式。连接刚度、螺栓布置、钢板变形以及偏心荷载,都可能导致各个螺栓之间存在明显的受力差异。
焊缝应力不均
焊缝组也存在相同的问题。距离形心较远或相对于荷载方向处于不利位置的焊缝,可能承受更高应力。
为什么平均受力可能产生误导
螺栓组或焊缝组的平均作用力可能看起来满足要求,但受力最大的组件却可能已经超过允许承载能力。连接设计必须识别关键位置,而不能仅依赖平均作用力。
错误 7:忽略螺栓连接中的撬力作用
柔性钢板如何增加螺栓拉力
柔性端板和翼缘在拉力作用下可能发生变形。这种变形会产生撬力,使螺栓拉力超过外部荷载直接产生的拉力。
为什么只检查螺栓直接拉力并不足够
只检查根据外部荷载计算得到的螺栓拉力,可能低估螺栓实际受力。当高强度螺栓与相对柔性的钢板组合使用时,撬力作用尤其重要。
增加撬力风险的连接几何形式
薄板、大力臂、柔性翼缘以及某些端板布置都会增加撬力产生的可能性。提高钢板刚度或修改连接几何形状,有时会比单纯选用更高强度的螺栓更有效。
错误 8:螺栓端距和间距不足
端距不足
距离钢板边缘过近的螺栓可能在螺栓本身发挥全部承载力之前就导致钢板撕裂。
因此,足够的端距对于发挥可靠的钢板承载能力非常重要。
螺栓间距不足
过于密集的螺栓孔会减少紧固件之间可利用的钢材,并可能影响净截面强度、块体剪切承载力、加工公差和安装。
连接布置过于紧凑
过度紧凑的连接布置还可能导致螺栓插入、紧固工具操作、检验以及相邻焊缝施工空间不足等实际问题。
连接几何形状必须同时满足结构和施工要求。
错误 9:忽略净截面断裂和块体剪切
螺栓孔导致的净截面减小
螺栓孔会从连接钢板中去除部分材料。因此,在拉力作用下,有效净截面可能明显小于钢板毛截面。
忽略这一减小会高估连接的抗拉承载能力。
螺栓组周围的块体剪切
块体剪切是在螺栓组周围形成的组合破坏路径,通常同时包括剪切面和拉伸面。
这一极限状态可能在节点板、端板、拼接板以及其他螺栓连接组件中成为控制因素。
为什么高强度螺栓不能防止钢板破坏
如果连接钢板保持不变,提高螺栓强度并不能防止净截面断裂或块体剪切。钢板必须具有足够的几何尺寸和材料承载能力,才能发挥预期的连接承载力。
错误 10:焊缝布置和收尾不合理
焊缝长度不正确
有效焊缝长度必须足以传递所需作用力。过短的焊缝可能造成应力集中,并无法提供预期承载力。
焊缝方向不合理
作用力相对于焊缝轴线的方向会影响焊缝受力行为。因此,焊缝方向应反映作用力通过连接传递的实际路径。
焊缝端部的应力集中
焊缝突然终止或过渡细节设计不良可能产生局部应力集中。合理的构造细节可以改善力流并降低局部受力。
错误 11:忽略加工质量
组装配合不良
较大间隙、错位以及组件之间配合不良,都可能改变连接的实际几何形状,并降低最终焊缝质量。
焊接变形
焊接过程中引入的热量可能导致收缩和变形。如果没有合理的焊接顺序和控制措施,这可能改变构件对位以及连接配合。
焊接工艺或检验不足
理论焊缝承载能力假定焊缝得到正确施工。不合适的工艺、施工质量不良或检验不足,都可能使实际承载力低于设计值。
错误 12:螺栓安装不正确
螺栓等级或组件错误
使用错误的螺栓等级、螺母、垫圈或紧固系统,可能使连接计算中采用的设计假设失效。
紧固或预拉力不正确
要求规定预拉力的连接依赖正确的安装程序。不正确的紧固方式会改变连接受力行为并降低可靠性。
孔位不对齐和强制装配
强行将螺栓穿过错位孔洞,或者在安装过程中大幅修改孔洞,都可能引入非预期应力并降低连接质量。
错误 13:忽略加工和安装公差
孔位公差
孔位上的小幅误差,在多个预制构件需要在现场对齐时就可能造成安装问题。
构件对位
实际安装后的几何形状永远不会与分析模型完全一致。因此,在连接详图中应考虑合理公差。
设计难以安装的连接
螺栓插入、扳手操作空间、焊接空间、检验空间、安装顺序以及临时稳定性,都应在加工开始之前予以考虑。
一个在结构计算上满足要求、但无法高效完成组装的连接并不是实用的连接。
工厂控制如何减少焊缝和螺栓承载力错误
加工前完成连接深化
详细的加工图可以使工程师和制造人员在材料加工之前协调螺栓位置、焊接要求、钢板尺寸、公差以及安装条件。
受控焊接与螺栓准备
管理良好的钢结构工厂能够比不受控制的现场条件更稳定地控制切割精度、孔位、组装配合、焊接工艺、热输入、变形以及检验。
XTD Steel Structure 将连接节点深化与加工要求相协调,使潜在冲突能够在构件到达施工现场之前被发现。
试装和检验
试装和尺寸检验能够在发货之前发现错位、孔位问题、操作空间不足以及其他构造细节问题。
在工厂内解决这些问题通常比安装过程中修改结构构件更加高效。
工程师应如何检查焊缝和螺栓承载力
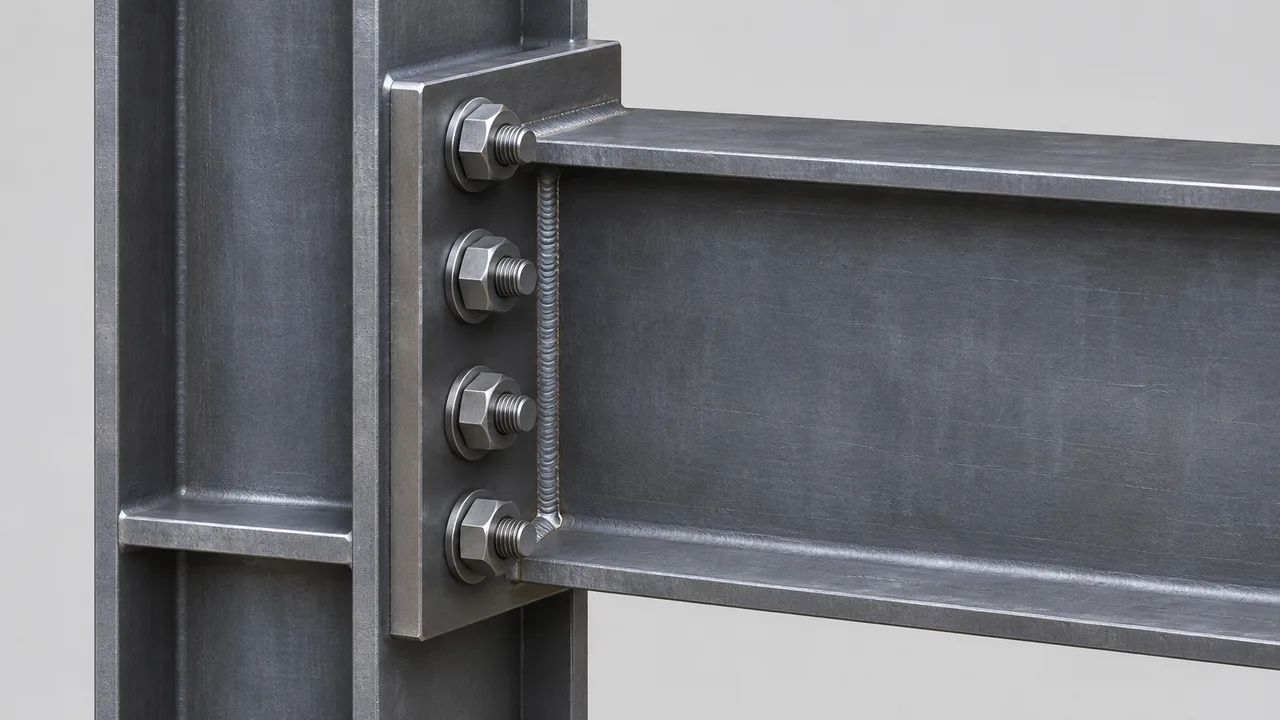
系统性的检查有助于减少焊缝和螺栓承载力错误,并避免设计人员只关注连接中的某一个组件。
-
- 确定所有轴向力、剪力、弯矩、扭矩以及其他施加的作用力。
- 确定通过连接的完整荷载传递路径。
- 识别施加荷载与连接抗力中心之间的任何偏心。
- 计算螺栓组或焊缝组所承受的作用。
- 评估组合荷载之间的相互作用。
- 检查单个螺栓或焊缝的承载能力。
- 检查钢板承压和撕裂。
- 检查净截面断裂。
- 在适用情况下检查块体剪切。
- 检查母材屈服和断裂。
- 在相关情况下检查局部弯曲和撬力作用。
- 审查加工公差和组装配合要求。
- 审查安装操作空间和安装条件。
- 确定控制极限状态,并确认连接具有足够承载能力。
这种方法把连接作为一个完整系统进行评估,而不是把螺栓或焊缝视为唯一重要的组件。
连接设计不良的常见警示迹象
- 在相对较薄的钢板上采用非常大的焊缝
- 高强度螺栓配合不足的端距
- 螺栓组距离荷载作用线较远却没有进行偏心验算
- 薄端板承受较大的螺栓拉力
- 没有进行组合荷载验算
- 没有检查连接钢板承载能力
- 螺栓安装或紧固空间不足
- 在困难或难以控制的条件下指定现场焊接
- 安装过程中经常需要修改孔洞
- 连接几何形状与预期荷载传递路径不一致
这些情况并不自动意味着连接不安全,但它们表明这些部位需要进行更详细的工程和加工审查。
常见问题
最常见的焊缝和螺栓承载力错误是什么?
最常见的错误之一,是只检查螺栓或焊缝的名义承载能力,而忽略连接的其他部分。钢板、母材、螺栓组几何形状、焊缝组几何形状、偏心以及组合荷载,都可能控制实际承载能力。
螺栓足够强,连接仍然可能失效吗?
可以。螺栓可能具有足够的抗剪或抗拉承载能力,而连接钢板却可能由于承压、撕裂、净截面断裂、块体剪切或局部变形而发生破坏。
焊缝会不会太大?
会。当连接母材已经控制设计时,继续增大焊缝尺寸可能几乎没有结构收益。过大的焊缝还会增加热输入、变形、加工时间和成本。
为什么偏心会降低连接承载能力?
偏心会产生附加弯矩并导致力分配不均。因此,一些螺栓或焊缝段可能承受明显高于简单直接荷载计算结果的作用力。
一个螺栓组中的螺栓总是承担相等荷载吗?
不是。荷载分配取决于螺栓布置、刚度、变形、偏心以及荷载类型。受力最大的螺栓可能承受明显高于平均螺栓的作用力。
为什么焊缝和螺栓承载力必须在组合荷载下进行检查?
因为拉力、剪力、弯矩、扭矩以及偏心荷载可能同时作用。一个分别满足各项单独验算的连接,在这些作用相互影响时仍可能不满足要求。
结论
焊缝和螺栓承载力错误通常发生在连接设计被简化为只检查单个紧固件,而没有对完整结构系统进行评估的情况下。螺栓强度、焊缝承载力、钢板承载能力、母材受力行为、偏心、组合荷载、连接几何形状、加工质量以及安装条件必须共同协调。
可靠的连接需要清晰的荷载传递路径,以及所有参与力传递组件之间均衡的承载能力。更高强度的螺栓或更大的焊缝无法弥补薄弱钢板、不合理构造、过大偏心、不精确加工或不切实际的安装条件。
通过协调结构设计、节点深化、加工、检验和安装,工程师和制造人员可以减少现场修改、避免不必要的材料,并生产出能够在钢结构整个使用寿命内按预期工作的连接。
“`