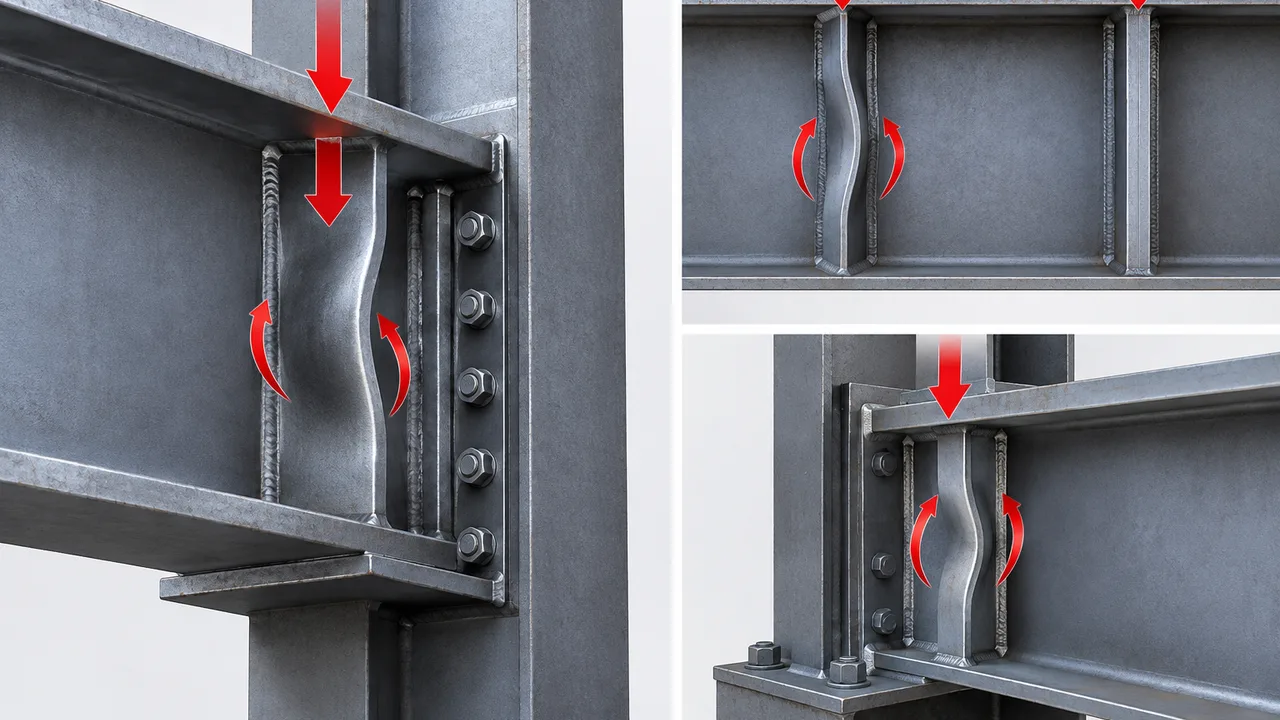
Les raidisseurs sont fréquemment ajoutés aux assemblages en acier lorsqu’une âme, une semelle, une zone d’appui ou un chemin de charge concentrée nécessite davantage de résistance ou de stabilité que l’élément principal ne peut en fournir à lui seul. Ils peuvent aider à transférer les réactions des poutres, renforcer les zones d’appui, reprendre les efforts dans les semelles et stabiliser les panneaux d’âme minces. Toutefois, l’ajout d’un raidisseur ne rend pas automatiquement un assemblage sûr. Si la plaque est trop élancée, insuffisamment maintenue, désalignée par rapport à l’effort appliqué ou déformée pendant le soudage, le flambement du raidisseur peut devenir le mode de ruine dimensionnant.
Ce type d’instabilité est particulièrement important dans les assemblages poutre-poteau, les poutres de transfert, les poutres de roulement de ponts roulants, les structures de support industrielles et d’autres zones où des efforts de compression concentrés traversent des surfaces relativement réduites. Un assemblage peut présenter une résistance suffisante du matériau et des soudures suffisamment résistantes tout en perdant de la capacité parce que le raidisseur se déforme hors de son plan avant que sa pleine résistance à la compression ne puisse être développée.
La prévention de ce problème nécessite davantage qu’une simple augmentation de l’épaisseur de la plaque. Les ingénieurs doivent prendre en compte le chemin complet des efforts, l’élancement de la plaque, les conditions de maintien, les détails de soudage, les tolérances de fabrication, le comportement de l’âme environnante ainsi que la manière dont les efforts entrent et sortent de la zone raidie.
Qu’est-ce que le flambement du raidisseur ?
Un raidisseur est généralement une plaque fixée à l’âme ou à la semelle d’un élément structural afin de renforcer une zone locale. Selon l’assemblage, il peut reprendre une compression directe, améliorer la stabilité de l’âme, répartir des efforts concentrés ou fournir un maintien supplémentaire à un autre composant.
Comment les raidisseurs fonctionnent dans les assemblages en acier
Dans un assemblage en acier typique, le raidisseur travaille avec l’âme, la semelle et les soudures environnantes plutôt que comme une plaque isolée. L’effort de compression peut être introduit par une semelle de poutre, une plaque d’appui, une console, un support de rail de pont roulant, un support d’équipement ou un autre composant connecté. Le raidisseur contribue ensuite à répartir ou à transférer cet effort vers l’élément structural principal.
Les fonctions courantes comprennent :
- le transfert d’une compression concentrée à travers l’âme d’une poutre ou d’un poteau ;
- le renforcement des zones d’appui et de support ;
- la reprise des efforts de semelle dans les assemblages résistants aux moments ;
- la réduction de la déformation des panneaux d’âme élancés ;
- l’amélioration de la stabilité locale des poutres reconstituées ;
- la reprise des réactions de ponts roulants, de machines ou d’équipements industriels.
Que se passe-t-il lorsqu’un raidisseur flambe ?
Lorsqu’un raidisseur soumis à la compression perd sa stabilité, la plaque commence à se déformer latéralement ou hors de son plan initial. Lorsque cette déformation devient importante, la répartition des efforts à l’intérieur de l’assemblage se modifie. Une partie de la charge peut alors être transférée vers l’âme environnante, la semelle, les soudures ou les plaques de renfort adjacentes.
Il peut en résulter une réduction de la rigidité de l’assemblage, des concentrations de contraintes locales, une augmentation de la déformation de l’âme, une sollicitation accrue des soudures et des déformations permanentes. Dans les cas sévères, l’instabilité peut déclencher une succession de défaillances locales alors même que l’acier n’a pas atteint sa résistance nominale en traction ou en compression.
Flambement du raidisseur et plastification du raidisseur
La plastification et le flambement sont deux états limites différents. La plastification se produit lorsque les contraintes atteignent la limite d’élasticité du matériau et qu’une déformation permanente apparaît. Le flambement, en revanche, est un problème de stabilité fortement influencé par la géométrie, l’élancement, le maintien, les imperfections et l’alignement des charges.
Un raidisseur mince peut donc perdre sa stabilité avant que le matériau de la plaque n’atteigne sa limite d’élasticité. C’est pourquoi le remplacement de la plaque par un acier à plus haute résistance ne résout pas nécessairement le problème. Si les dimensions de la plaque et les conditions de maintien restent inchangées, une limite d’élasticité plus élevée peut n’apporter qu’un bénéfice limité lorsque l’instabilité gouverne le dimensionnement.
Où le flambement du raidisseur se produit-il le plus souvent ?
Assemblages poutre-poteau
Les assemblages résistants aux moments peuvent transférer des efforts importants de traction et de compression par les semelles de poutre vers un poteau. Des plaques de continuité ou des raidisseurs transversaux peuvent être ajoutés pour répartir ces efforts dans la section du poteau. Si ces plaques sont trop élancées ou insuffisamment connectées, une instabilité locale peut se développer sous l’effet de l’effort de compression dans la semelle.
Zones d’appui de l’âme de poutre
Des réactions d’extrémité élevées créent souvent une compression concentrée près des appuis. Des raidisseurs peuvent être utilisés pour renforcer l’âme de la poutre et créer un chemin de force plus direct entre la semelle chargée et la zone d’appui. Leur épaisseur, leur largeur, leur condition d’appui ainsi que leur liaison avec l’âme et les semelles influencent toutes la stabilité.
Poutres de roulement de ponts roulants et assemblages industriels lourds
Les structures industrielles peuvent être particulièrement exigeantes, car les roues de pont roulant, les supports d’équipement, les consoles de transfert et les machines en fonctionnement peuvent introduire des charges localisées importantes. Certaines charges sont également répétitives ou dynamiques. Les raidisseurs de ces zones doivent donc offrir à la fois une résistance suffisante et une stabilité dimensionnelle fiable.
Poutres de transfert et assemblages fortement chargés
Les poutres de transfert et les éléments reconstitués peuvent supporter des réactions d’appui exceptionnellement élevées. Plusieurs plaques raidisseuses peuvent être nécessaires pour transmettre ces efforts à l’âme et aux semelles sans provoquer de déformations localisées excessives. De petites erreurs de détail peuvent devenir importantes lorsque les niveaux d’effort sont élevés.
Principales causes du flambement du raidisseur
Élancement excessif du raidisseur
L’élancement de la plaque est l’un des principaux facteurs influençant le flambement du raidisseur. Une plaque large et mince est généralement plus sensible à l’instabilité hors plan qu’une plaque plus épaisse présentant la même largeur non maintenue. Les concepteurs doivent donc tenir compte du rapport largeur-épaisseur de la plaque plutôt que de choisir l’épaisseur uniquement en fonction de la contrainte de compression.
Maintien latéral insuffisant
Un raidisseur qui paraît résistant en section transversale peut néanmoins mal se comporter si ses bords ou ses extrémités sont insuffisamment maintenus. Les raidisseurs de hauteur partielle, les plaques comportant de longs bords non soutenus et les détails qui ne mobilisent pas efficacement la semelle peuvent permettre à la déformation latérale de se développer plus tôt que prévu.
Compression concentrée élevée
Les raidisseurs situés près des réactions, des zones de transfert des efforts de semelle, des supports d’équipement ou des assemblages de ponts roulants peuvent subir une compression élevée sur une longueur relativement courte. Si la charge réelle dépasse la demande supposée ou si elle pénètre dans la plaque sur une surface efficace plus petite, le risque d’instabilité augmente.
Transfert excentré de la charge
Idéalement, l’effort de compression doit traverser le raidisseur de manière claire et directe. En pratique, la géométrie de l’assemblage peut introduire une excentricité. Une charge agissant en dehors du plan du raidisseur produit de la flexion en plus de la compression, ce qui peut augmenter considérablement la déformation hors plan.
Géométrie inadéquate du raidisseur
Augmenter simplement la largeur d’une plaque n’améliore pas toujours son comportement. Une largeur supplémentaire peut accroître la partie de plaque non soutenue et donc augmenter son élancement. Une terminaison incorrecte, un contact insuffisant avec la semelle ou une géométrie ne correspondant pas au chemin réel des efforts peuvent également réduire l’efficacité.
Imperfections induites par le soudage
Le soudage introduit de la chaleur, du retrait et des contraintes résiduelles. Les plaques minces peuvent se déformer pendant la fabrication, créant une courbure initiale hors plan avant même que l’assemblage ne soit chargé. Comme la résistance au flambement est sensible aux imperfections, la séquence de soudage et l’ajustage peuvent influencer directement le comportement structural réel.
Comment le chemin de charge influence la stabilité du raidisseur
Compression directe à travers le raidisseur
La disposition la plus efficace fournit généralement un chemin direct entre la charge appliquée, le raidisseur puis l’âme, la semelle ou l’élément connecté assurant le support. Lorsque le chemin de charge est facile à identifier, le concepteur peut déterminer avec davantage de fiabilité quelles zones de la plaque et quelles soudures doivent participer au transfert des efforts.
Interaction entre le raidisseur, l’âme et la semelle
Un raidisseur ne doit pas être évalué indépendamment de l’élément qui le supporte. L’âme peut fournir un maintien au raidisseur, tandis que le raidisseur renforce simultanément l’âme. La semelle peut servir de surface d’appui, fournir un maintien de bord ou transmettre la compression à la plaque. Les soudures relient ces composants et déterminent la manière dont les efforts sont répartis.
Redistribution des charges après une déformation locale
Dès qu’un composant commence à se déformer, le chemin théorique des efforts peut changer. Un raidisseur flambé peut transférer une plus grande partie de la charge vers l’âme adjacente. Une âme qui se déforme peut réduire le maintien du raidisseur. Une rotation accrue peut augmenter les contraintes dans les soudures ou générer une flexion secondaire. Pour cette raison, les états limites locaux de l’assemblage doivent être considérés ensemble plutôt que vérifiés comme des phénomènes indépendants.
Flambement du raidisseur et flambement de l’âme
Le comportement d’un raidisseur est étroitement lié à la stabilité de l’âme qu’il renforce. Dans de nombreux assemblages, le raidisseur est ajouté parce que l’âme non raidie ne peut pas résister correctement à un effort de compression concentré ou maintenir la stabilité locale souhaitée. Toutefois, la plaque de renfort elle-même peut devenir le composant faible lorsqu’elle est trop élancée ou insuffisamment maintenue.
La conception correcte du raidisseur doit donc être coordonnée avec les vérifications du flambement de l’âme. Un raidisseur stable ne garantit pas un comportement adéquat de l’assemblage si l’âme porteuse perd sa stabilité, et une âme résistante ne compense pas un raidisseur qui flambe prématurément.
Lorsque l’âme devient le composant dimensionnant
L’âme environnante peut gouverner lorsqu’elle est relativement mince, lorsque la charge est fortement concentrée, lorsque la zone d’âme non soutenue est importante ou lorsque l’espacement des raidisseurs et les conditions aux limites ne fournissent pas un maintien suffisant. Dans ces situations, augmenter uniquement l’épaisseur du raidisseur peut ne pas résoudre l’état limite critique.
Lorsque le raidisseur devient dimensionnant
La plaque de renfort peut gouverner lorsque l’âme est relativement épaisse mais que le raidisseur présente un rapport largeur-épaisseur élevé, un maintien limité des bords, un mauvais contact avec la semelle ou une déformation importante liée à la fabrication. Le détail final doit équilibrer la capacité des deux composants.
Vérifications de conception essentielles pour le flambement du raidisseur
Élancement du raidisseur
L’ingénieur doit évaluer l’épaisseur de la plaque, la largeur non soutenue, les dimensions efficaces et le maintien le long des bords de la plaque. Les exigences applicables dépendent de la norme de calcul utilisée, de la configuration de l’assemblage et du système structural.
Résistance à la compression
Le raidisseur doit présenter une résistance suffisante pour l’effort de compression qui lui est attribué. Lorsqu’un flambement est possible, la vérification de la seule contrainte brute dans la plaque n’est pas suffisante. Le modèle de stabilité doit refléter la géométrie réelle de la plaque et ses conditions de maintien.
Appui et transfert des charges
Lorsque le raidisseur repose sur un appui contre une semelle ou une autre plaque, le détail doit être capable de développer le chemin de charge prévu. Des jeux, un mauvais ajustage ou une excentricité imprévue peuvent modifier la manière dont l’effort pénètre dans le raidisseur.
Stabilité hors plan
Les ingénieurs doivent examiner si la plaque peut fléchir ou tourner latéralement. La longueur efficace, les bords libres, la liaison à la semelle, les renforts jumelés et les composants structuraux voisins peuvent tous influencer le maintien disponible.
Résistance des soudures
Les soudures doivent transférer les efforts requis entre le raidisseur et l’élément environnant. Toutefois, l’augmentation de la taille des soudures n’améliore pas automatiquement la stabilité de la plaque. La soudure et la plaque renforcée doivent chacune être capables de remplir leur fonction respective.
Les calculs spécifiques au projet doivent respecter le code ou la spécification de calcul structural applicable. Pour les structures en acier conçues selon les dispositions de l’AISC, les ingénieurs peuvent consulter la Spécification AISC pour les bâtiments en acier de construction ainsi que les exigences applicables à l’assemblage et au projet concernés.
Raidisseurs pleine hauteur et raidisseurs de hauteur partielle
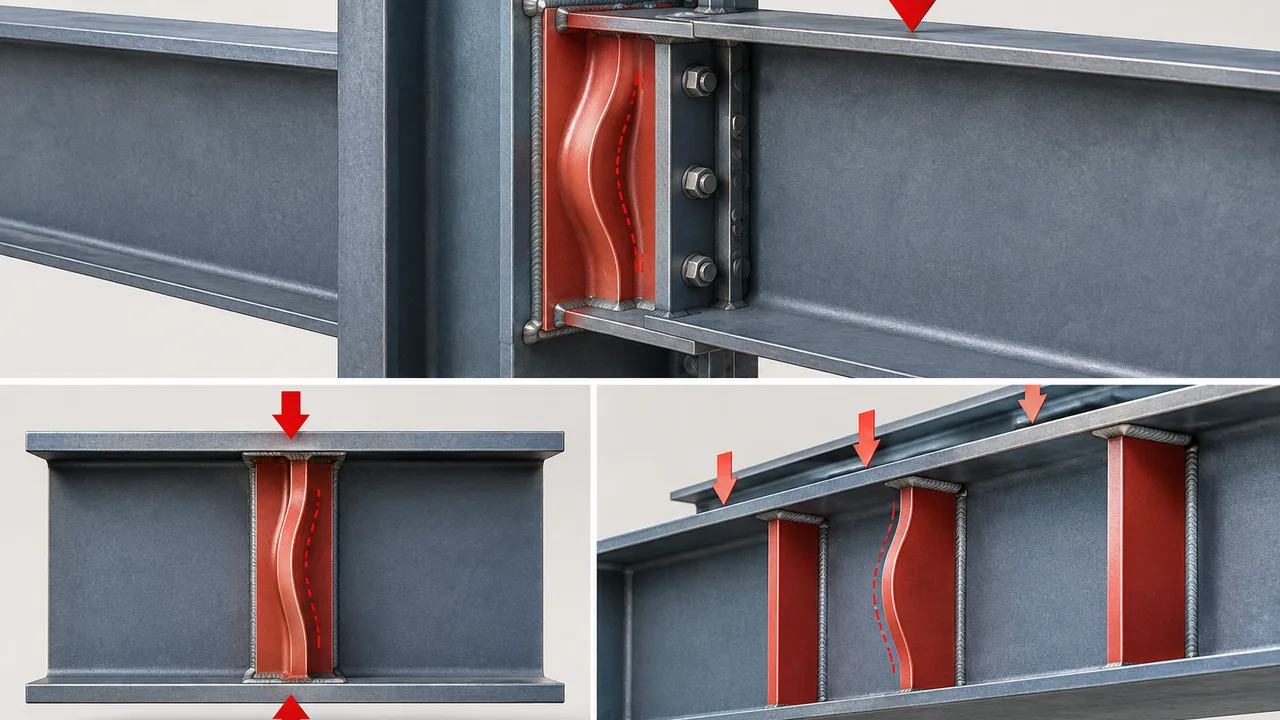
Raidisseurs pleine hauteur
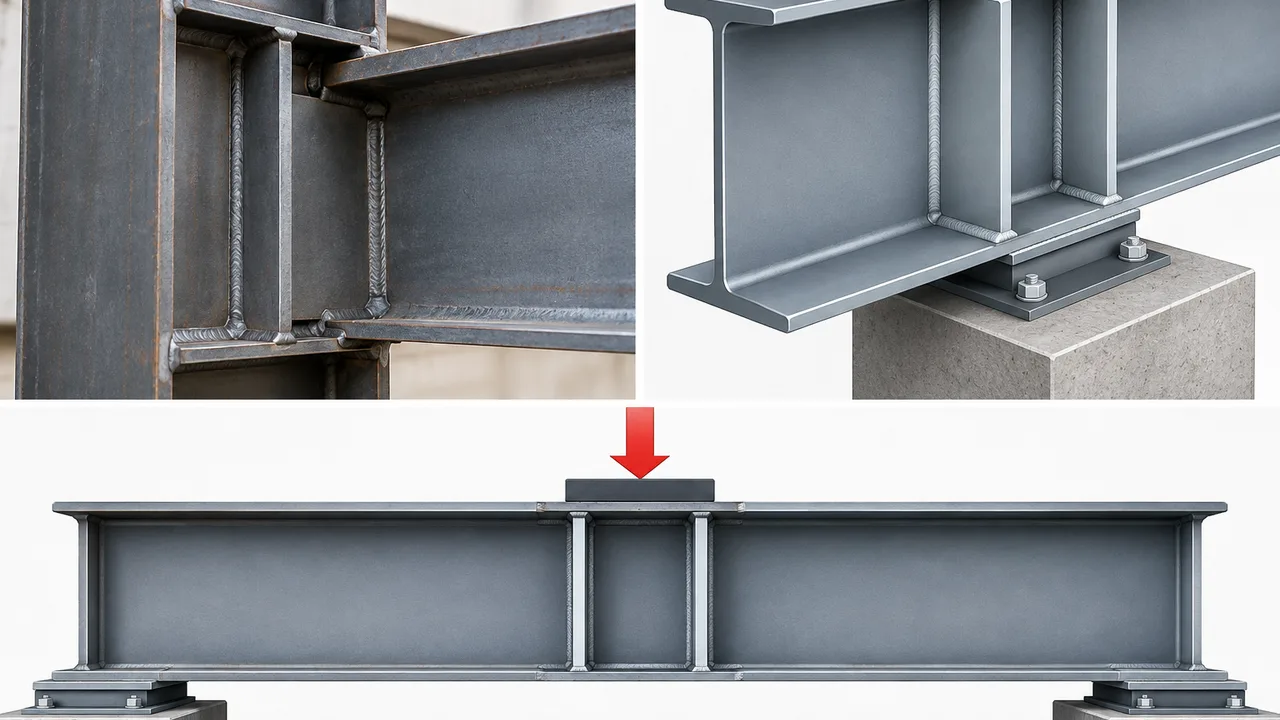
Un raidisseur pleine hauteur s’étend généralement entre les semelles d’une poutre ou d’une poutre reconstituée. Cette configuration peut fournir un maintien important et un chemin direct pour transférer des efforts concentrés entre les zones de semelle. Elle est fréquemment utilisée lorsque les réactions d’appui ou les sollicitations locales de compression sont importantes.
Raidisseurs de hauteur partielle
Les raidisseurs de hauteur partielle peuvent être appropriés lorsqu’un renforcement n’est nécessaire que dans une zone spécifique. Ils peuvent réduire les besoins en matériau et en fabrication, mais la zone de terminaison et la partie non soutenue de la plaque nécessitent une attention particulière, car le maintien peut être moins complet.
Choisir la configuration appropriée
| Facteur de conception | Raidisseur pleine hauteur | Raidisseur de hauteur partielle |
|---|---|---|
| Transfert de compression | Adapté aux efforts concentrés élevés | Généralement adapté au renforcement localisé |
| Maintien de la plaque | Généralement plus important | Dépend davantage des détails locaux |
| Sensibilité au flambement | Peut être plus faible avec un maintien efficace par la semelle | Peut être plus élevée si la longueur non soutenue est importante |
| Fabrication | Peut nécessiter davantage de matériau et de soudage | Peut être plus simple pour un renforcement limité |
| Utilisation typique | Réactions élevées et transfert d’efforts concentrés | Renforcement local de l’âme ou de l’assemblage |
Comment les dimensions du raidisseur influencent la résistance au flambement
Augmentation de l’épaisseur de la plaque
L’augmentation de l’épaisseur réduit l’élancement de la plaque et peut améliorer considérablement la stabilité. Elle augmente également le poids, les besoins en soudage, le coût du matériau et potentiellement l’écart de rigidité entre le raidisseur et les composants adjacents. L’épaisseur doit donc être choisie dans le cadre de la conception globale de l’assemblage.
Contrôle de la largeur du raidisseur
Un raidisseur plus large peut offrir une plus grande surface, mais une largeur excessive peut créer une projection non soutenue plus importante de la plaque. Le concepteur doit distinguer l’augmentation de la section transversale de l’amélioration de la stabilité, car ces deux effets ne sont pas toujours équivalents.
Amélioration du maintien des bords
Relier efficacement la plaque aux composants adjacents peut réduire sa tendance à se déformer latéralement. Les raidisseurs pleine hauteur, les raidisseurs jumelés, la liaison à la semelle et d’autres stratégies de détail peuvent améliorer le maintien lorsqu’ils sont compatibles avec le chemin de charge requis.
Détails de soudage influençant le comportement du raidisseur
Soudures entre le raidisseur et l’âme
Ces soudures transfèrent les efforts entre la plaque de renfort et l’âme. Leur taille, leur longueur, leur continuité, leur accessibilité et leur orientation doivent correspondre à l’effort à transférer plutôt que d’être choisies uniquement à partir d’un détail standard d’atelier.
Liaison entre le raidisseur et la semelle
Certains détails reposent principalement sur un appui direct, d’autres nécessitent un soudage et certains utilisent les deux mécanismes. Le modèle structural doit correspondre au détail fabriqué afin que le maintien et le transfert de charge supposés puissent effectivement se développer.
Contrôle des déformations pendant la fabrication
La séquence de soudage peut être importante pour les raidisseurs minces. Une disposition équilibrée des soudures, un apport thermique contrôlé, des dispositifs de maintien adaptés, un pointage correct et un contrôle dimensionnel peuvent réduire la déformation initiale qui, autrement, augmenterait la sensibilité au flambement du raidisseur.
Pourquoi des soudures surdimensionnées peuvent être contre-productives
Des soudures plus grandes ne sont pas toujours meilleures. Une taille excessive de soudure peut augmenter l’apport thermique et le retrait, entraînant des déformations supplémentaires de la plaque et des contraintes résiduelles. Si l’instabilité de la plaque gouverne, l’ajout de métal de soudure sans modification de la géométrie du raidisseur peut n’apporter qu’un faible bénéfice structural.
Imperfections de fabrication et flambement du raidisseur
Défaut initial de planéité
Une plaque parfaitement droite existe principalement dans les modèles analytiques. Les raidisseurs réels présentent des tolérances de fabrication et des imperfections initiales. Une plaque visiblement cintrée ou voilée se trouve déjà plus proche d’une géométrie instable et peut donc se comporter différemment de ce qui est prévu par le calcul idéalisé.
Désalignement par rapport à la charge appliquée
Si le centre du raidisseur n’est pas aligné avec l’effort de compression entrant, la plaque peut être soumise simultanément à de la compression et à de la flexion. Un traçage précis et un ajustage correct sont particulièrement importants dans les assemblages fortement sollicités.
Jeux entre le raidisseur et la semelle
Une conception qui suppose un appui direct peut être compromise lorsqu’un jeu de fabrication empêche le contact immédiat. L’effort peut initialement être transféré par les soudures ou les composants voisins jusqu’à ce que la déformation referme le jeu, produisant une réponse locale différente de celle prévue par le modèle.
Retrait de soudage et contraintes résiduelles
Le chauffage et le refroidissement localisés peuvent désaligner le raidisseur ou créer des contraintes internes bloquées. Ces effets sont normalement gérés par des procédures de fabrication appropriées plutôt que considérés comme disparaissant après le soudage.
Contrôle des tolérances dimensionnelles
L’inspection doit confirmer la position de la plaque, sa planéité, son alignement, la position des soudures et les conditions de contact lorsqu’elles sont importantes du point de vue structural. Dans les assemblages fortement chargés, de faibles écarts géométriques peuvent avoir des conséquences plus importantes que dans les éléments secondaires en acier faiblement sollicités.
Prévention du flambement du raidisseur pendant la conception
Une prévention efficace commence avant la fabrication. Plusieurs mesures de conception peuvent améliorer considérablement la fiabilité :
- Choisir une épaisseur appropriée : éviter des proportions de plaque entraînant un élancement inutile.
- Contrôler la largeur non soutenue : ne pas augmenter la saillie du raidisseur sans tenir compte de son effet sur la stabilité.
- Fournir un maintien suffisant des bords : utiliser la semelle, des raidisseurs jumelés ou d’autres composants structuraux lorsque le chemin de charge l’exige.
- Maintenir un transfert direct des efforts : aligner les raidisseurs avec les charges concentrées chaque fois que cela est possible.
- Prendre en compte l’excentricité : inclure la flexion secondaire lorsque l’effort ne peut pas traverser la plaque de manière concentrique.
- Coordonner la conception de l’âme et du raidisseur : éviter de renforcer un composant tout en laissant un autre état limite local devenir critique.
- Détailler les soudures pour la résistance et la fabricabilité : un transfert d’effort suffisant doit être obtenu sans apport thermique inutile ni géométrie de soudure difficilement accessible.
Prévention des problèmes pendant la fabrication et le montage
Les pratiques en atelier et sur chantier peuvent préserver la capacité prévue par la conception structurale. Les fabricants doivent vérifier l’épaisseur et les dimensions du raidisseur avant la découpe, maintenir la planéité de la plaque, contrôler l’ajustage, vérifier l’alignement et appliquer une séquence de soudage adaptée à la géométrie de la plaque.
Les assemblages terminés doivent également être inspectés afin de détecter les déformations excessives, les jeux, les soudures mal positionnées et les dommages causés pendant la manutention. Un raidisseur correctement conçu mais déformé pendant le transport ou le montage peut ne plus se comporter comme prévu.
Pour les systèmes structuraux fabriqués, la coordination entre les plans d’ingénierie, le détaillage d’atelier, la production, l’inspection et le montage est particulièrement importante. XTD Steel Structure intègre ces étapes lors de la fabrication des éléments en acier afin que les plaques de renfort critiques, la géométrie des assemblages et les exigences de fabrication puissent être examinées comme faisant partie de l’ensemble structural complet plutôt que comme des composants d’atelier isolés.
Erreurs courantes dans la conception des raidisseurs
Utiliser une plaque trop mince
Une plaque mince peut présenter une aire brute suffisante mais une stabilité insuffisante. La conception en compression doit donc prendre en compte la possibilité d’une instabilité locale ou globale de la plaque.
Augmenter la largeur sans vérifier l’élancement
Une largeur supplémentaire augmente la surface, mais elle peut également accroître la saillie non soutenue de la plaque. Une plaque plus large n’est pas automatiquement une plaque plus stable.
Dimensionner la soudure mais pas la plaque raidisseuse
Des soudures résistantes ne peuvent pas empêcher une plaque élancée de flamber si la plaque elle-même ne possède pas une stabilité suffisante.
Ignorer l’excentricité de la charge
Les assemblages présentent fréquemment des décalages créés par la géométrie réelle, la disposition des plaques, les tolérances ou la position de l’effort entrant. Ces effets ne doivent pas être ignorés lorsqu’ils influencent de manière significative la flexion de la plaque.
Supposer que l’âme fournit un maintien complet
L’âme environnante peut être flexible, en particulier dans les éléments profonds ou à âme mince. Les hypothèses de maintien doivent refléter le comportement réaliste de l’élément.
Ignorer les tolérances de fabrication
Une géométrie idéalisée peut surestimer le comportement lorsque la conception est très sensible aux défauts de planéité, aux jeux ou au désalignement.
Traiter le raidisseur comme un composant indépendant
La plaque, l’âme, la semelle, les soudures, les surfaces d’appui et les éléments adjacents de l’assemblage constituent un seul système structural local. Les vérifier indépendamment sans tenir compte de leur compatibilité peut masquer l’état limite réellement dimensionnant.
Exemple de procédure d’évaluation du flambement du raidisseur
- Identifier l’effort concentré. Déterminer sa magnitude, sa direction, sa position et les combinaisons de charges pertinentes.
- Tracer le chemin de charge. Déterminer comment l’effort se transmet à travers la semelle, le raidisseur, l’âme, les soudures et l’élément porteur.
- Définir la géométrie du raidisseur. Vérifier l’épaisseur, la largeur, la hauteur, l’espacement et l’orientation de la plaque.
- Établir les conditions de maintien. Déterminer quels bords et quelles extrémités sont effectivement maintenus contre les déplacements latéraux.
- Calculer la sollicitation de compression. Inclure l’excentricité ou la flexion secondaire lorsqu’elles sont applicables.
- Vérifier l’élancement de la plaque. Évaluer si les proportions du raidisseur sont compatibles avec le comportement en compression prévu.
- Évaluer la stabilité et la résistance à la compression. Appliquer les dispositions de calcul appropriées au projet.
- Vérifier l’âme environnante. Confirmer que l’instabilité de l’âme, la plastification ou un autre mode de ruine local ne gouverne pas.
- Vérifier le transfert des efforts par les soudures. S’assurer que la disposition des soudures peut développer le chemin de charge prévu.
- Examiner la faisabilité de fabrication. Prendre en compte l’accessibilité, les déformations dues au soudage, l’ajustage, les tolérances de la plaque et l’inspection.
- Confirmer le détail final. S’assurer que les plans d’atelier conservent la géométrie et les conditions de maintien supposées lors de la conception.
Flambement du raidisseur dans différents types d’assemblages
Assemblages résistants aux moments
Des plaques de continuité et des raidisseurs transversaux peuvent être nécessaires pour transférer les efforts concentrés provenant des semelles des poutres. Le renforcement du côté comprimé est particulièrement sensible à la stabilité et à l’alignement de la plaque.
Assemblages d’appui de poutres fortement chargées
Des réactions d’extrémité élevées peuvent produire une compression locale importante près de l’appui. Des raidisseurs d’appui peuvent être utilisés afin de créer un chemin de charge plus fiable entre la semelle chargée et la zone de support.
Assemblages de poutres de roulement de ponts roulants
Les systèmes de ponts roulants combinent des charges localisées élevées avec un fonctionnement répétitif. Les détails de renforcement doivent prendre en compte à la fois le transfert des efforts et les effets pratiques de la fabrication et des charges en service.
Assemblages de support d’équipements industriels
Les machines lourdes peuvent produire des charges gravitaires concentrées, des vibrations, des effets dynamiques et des réactions excentrées. Ces conditions doivent être prises en compte dans la disposition des raidisseurs plutôt que de s’appuyer sur une plaque de renfort générique.
Assemblages de poutres de transfert et de poutres reconstituées
Les éléments reconstitués de grande hauteur utilisent souvent plusieurs raidisseurs transversaux autour des zones de fortes réactions. L’âme et les plaques de renfort doivent être détaillées comme un système intégré de transfert local des charges.
Signes d’inspection d’une instabilité du raidisseur
Les signes possibles d’instabilité locale comprennent une courbure visible hors plan, une ondulation permanente, une déformation inattendue de l’âme, une séparation au niveau des surfaces d’appui prévues et des fissures près des soudures dans les zones fortement déformées. La présence d’une déformation ne permet pas, à elle seule, de déterminer la capacité structurale restante, mais elle peut indiquer que le chemin réel des efforts diffère de celui prévu lors de la conception.
Les assemblages présentant des déformations importantes doivent être évalués par un ingénieur structure qualifié avant toute décision concernant une réparation, un renforcement ou la poursuite du chargement.
Liste de contrôle pour la conception et le détaillage des raidisseurs
| Élément | Point à vérifier |
|---|---|
| Chemin de charge | L’effort concentré atteint le raidisseur et l’élément porteur comme prévu |
| Épaisseur de la plaque | L’épaisseur est suffisante pour assurer à la fois la résistance et la stabilité |
| Largeur non soutenue | La saillie de la plaque ne crée pas un élancement excessif |
| Maintien des bords | Le maintien réel correspond au modèle structural |
| Capacité de l’âme | Les états limites de l’âme sont vérifiés conjointement avec le raidisseur |
| Interface avec la semelle | L’appui, la soudure ou tout autre mécanisme de transfert est clairement défini |
| Soudures | La disposition des soudures permet de transférer l’effort requis |
| Excentricité | Les décalages sont minimisés ou pris en compte dans l’analyse |
| Fabrication | La séquence de soudage et l’ajustage permettent de contrôler les déformations |
| Tolérances | La position, la planéité, l’alignement et les conditions de contact de la plaque sont vérifiés |
Questions fréquemment posées
Quelles sont les causes du flambement du raidisseur dans les assemblages en acier ?
Les causes les plus courantes comprennent un élancement excessif de la plaque, un maintien latéral insuffisant, une compression concentrée élevée, l’excentricité de la charge, une géométrie inadéquate du raidisseur, les imperfections de fabrication et les déformations induites par le soudage. Plusieurs de ces facteurs peuvent agir simultanément.
Comment peut-on prévenir le flambement du raidisseur ?
La prévention consiste généralement à sélectionner des proportions de plaque appropriées, contrôler la largeur non soutenue, fournir un maintien efficace, conserver un chemin de charge direct, prendre en compte l’excentricité, vérifier l’âme environnante et contrôler les déformations de fabrication.
L’augmentation de l’épaisseur du raidisseur empêche-t-elle toujours le flambement ?
L’augmentation de l’épaisseur améliore généralement la stabilité en réduisant l’élancement de la plaque, mais elle ne constitue pas une solution universelle. Un mauvais alignement de la charge, un maintien insuffisant, des composants environnants faibles ou une géométrie d’assemblage inadaptée peuvent encore gouverner le dimensionnement.
Un raidisseur peut-il flamber avant que l’acier ne se plastifie ?
Oui. Une plaque suffisamment élancée ou insuffisamment maintenue peut perdre sa stabilité alors que les contraintes restent inférieures à la limite d’élasticité du matériau. C’est pourquoi des vérifications de stabilité sont nécessaires en plus des vérifications élémentaires de contraintes.
Quelle est la différence entre le flambement du raidisseur et le flambement de l’âme ?
Le flambement du raidisseur désigne l’instabilité de la plaque de renfort elle-même, tandis que le flambement de l’âme désigne l’instabilité de l’âme d’une poutre, d’une poutre reconstituée ou d’un poteau. Comme ces composants interagissent, les deux états limites peuvent devoir être évalués dans le même assemblage.
Les raidisseurs doivent-ils toujours être soudés à la semelle de la poutre ou du poteau ?
Pas nécessairement. Le détail approprié dépend du chemin de charge requis, des dispositions de calcul applicables, des hypothèses d’appui, du type d’assemblage et de la sollicitation structurale. Certains détails reposent sur l’appui, d’autres nécessitent le soudage et d’autres utilisent une combinaison des deux.
Les déformations dues au soudage peuvent-elles réduire la résistance au flambement du raidisseur ?
Oui. Le soudage peut introduire une déformation initiale hors plan et des contraintes résiduelles, qui peuvent toutes deux affecter le comportement d’un raidisseur soumis à la compression. Une séquence de soudage appropriée, le contrôle de l’apport thermique, un bon ajustage et l’inspection dimensionnelle peuvent réduire ces effets.
La performance fiable du raidisseur commence par le chemin de charge complet
Prévenir le flambement du raidisseur ne consiste pas simplement à choisir une plaque plus épaisse. Un comportement stable dépend de la manière dont l’effort entre dans l’assemblage, de la façon dont le raidisseur est dimensionné et maintenu, de son interaction avec l’âme et la semelle, et du fait que l’ensemble fabriqué corresponde aux hypothèses retenues lors de la conception.
Un assemblage correctement conçu prend donc en compte l’élancement de la plaque, la compression locale, le comportement de l’âme, le maintien des bords, le transfert des efforts par les soudures, l’excentricité, les déformations de fabrication et l’inspection comme les différentes parties d’un même problème. Lorsque ces facteurs sont coordonnés depuis l’ingénierie jusqu’à la fabrication et au montage, les raidisseurs peuvent fournir un chemin de charge fiable sans devenir le prochain composant faible de l’assemblage.