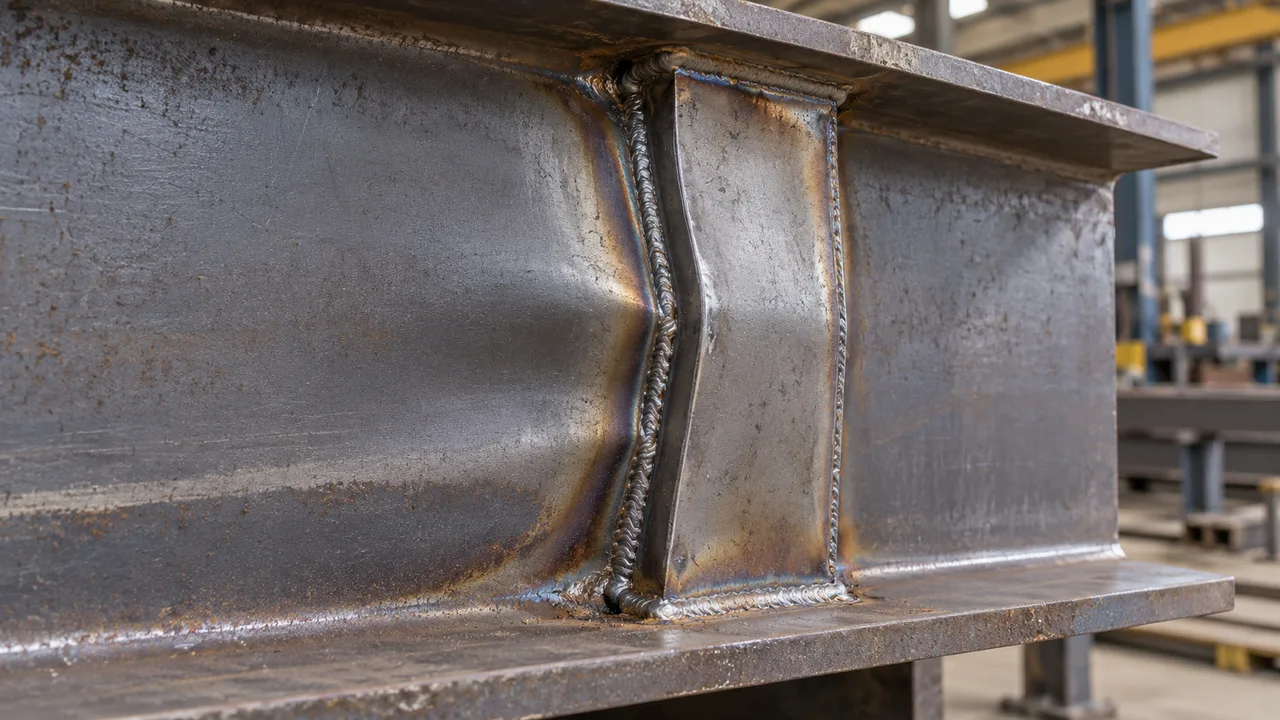
Les raidisseurs en acier sont généralement installés pour renforcer l’âme d’une poutre, améliorer le transfert local des charges, résister aux réactions concentrées ou contrôler les déformations autour des zones fortement chargées. Pourtant, même lorsque les calculs de structure et les plans sont corrects, un raidisseur peut devenir instable si la qualité de fabrication introduit des imperfections non prévues.
De nombreuses erreurs de flambement des raidisseurs apparaissent pendant la découpe, l’ajustage, le pointage, le soudage final ou le contrôle dimensionnel. Une plaque légèrement voilée, positionnée en dehors de la ligne de charge prévue ou déformée hors de son plan par le soudage peut se comporter très différemment du composant idéalisé pris en compte dans l’analyse structurelle.
Pour les fabricants et les équipes de projet, la maîtrise de ces détails n’est donc pas seulement une question de qualité d’exécution. Elle contribue à garantir que l’élément en acier terminé puisse transférer les efforts selon le cheminement structurel prévu.
Pourquoi les raidisseurs flambent même lorsque la conception structurelle semble correcte
Les calculs structurels supposent généralement que le raidisseur possède une géométrie, une position, des conditions de maintien et une connexion définies avec les composants environnants de la poutre. La fabrication peut modifier chacune de ces conditions.
Par exemple, un raidisseur conçu pour résister à la compression peut théoriquement présenter une épaisseur et une largeur suffisantes. Cependant, si la plaque est installée avec une courbure latérale notable, la charge de compression agit sur une géométrie imparfaite. Au lieu de reprendre principalement une compression axiale, la plaque peut subir une flexion supplémentaire.
Des problèmes similaires apparaissent lorsque le raidisseur n’est pas correctement en appui contre la semelle, est décalé par rapport au point d’application de la charge ou est maintenu de manière irrégulière par des soudures déformées. Ces imperfections peuvent réduire la stabilité réelle du composant même si la conception initiale reste correcte sur le papier.
Comment la qualité de fabrication affecte la stabilité du raidisseur
Transfert des charges à travers le raidisseur
Un raidisseur fonctionne efficacement lorsque les efforts peuvent se transmettre à travers la poutre de la manière prévue par le détail structurel. Selon l’application, cela peut impliquer un transfert des efforts entre une semelle, la plaque raidisseuse, l’âme, les soudures et les composants structurels adjacents.
Si la fabrication crée des jeux, des excentricités ou des connexions incomplètes, ce cheminement des charges peut être modifié. Les charges peuvent se concentrer sur des zones plus petites, les soudures peuvent reprendre des efforts qu’elles n’étaient pas destinées à supporter seules, ou le raidisseur peut subir une flexion supplémentaire.
Imperfections initiales et déformation hors plan
Aucun composant en acier fabriqué n’est parfaitement droit. La conception structurelle tient normalement compte de tolérances et d’imperfections réalistes, mais une déformation excessive hors plan peut considérablement augmenter la sensibilité au flambement.
Cela est particulièrement important pour les plaques raidisseuses relativement élancées. De petites erreurs de fabrication peuvent introduire une excentricité initiale avant même la mise en service de la poutre. Les contraintes résiduelles dues au soudage peuvent encore aggraver le problème.
Erreur 1 — Installer le raidisseur hors d’aplomb
L’une des erreurs de fabrication les plus visibles est un raidisseur qui n’est pas correctement aligné avec l’âme et la semelle. Au lieu de rester droit dans son plan prévu, la plaque peut être inclinée ou vrillée.
Sous compression, ce défaut d’alignement crée un chargement excentré. Le raidisseur est alors soumis à une combinaison de compression et de flexion plutôt qu’à un effort principalement axial.
Les causes courantes comprennent un traçage imprécis, des maintiens temporaires insuffisants, un mauvais pointage ou des déplacements pendant le soudage final. L’utilisation de gabarits adaptés, le contrôle de la perpendicularité avant soudage et la vérification de l’alignement après soudage peuvent réduire ce risque.
Erreur 2 — Laisser des jeux excessifs aux extrémités du raidisseur
Lorsqu’un raidisseur est destiné à participer à un appui direct contre la semelle d’une poutre, des jeux excessifs aux extrémités peuvent sérieusement affecter le transfert des charges.
Au lieu de transmettre directement l’effort de compression par contact entre les plaques, la connexion peut initialement solliciter davantage la soudure ou l’âme environnante. Une déformation locale peut apparaître avant que le raidisseur ne soit pleinement mobilisé.
L’état acceptable dépend du détail structurel et de la fonction prévue du raidisseur. Les raidisseurs d’appui exigent généralement une attention beaucoup plus rigoureuse à la préparation des extrémités et aux conditions de contact que les raidisseurs installés principalement pour assurer la stabilité de l’âme.
Erreur 3 — Mauvais ajustage entre le raidisseur et l’âme de la poutre
Un raidisseur doit s’adapter à la géométrie de la poutre sans être forcé dans une position anormale. Des jeux importants, un contact irrégulier ou une torsion pendant l’assemblage peuvent créer des excentricités locales qui n’ont pas été prises en compte lors de la conception.
Un mauvais ajustage peut résulter d’une découpe imprécise, d’une âme de poutre déformée, de dimensions incorrectes de la plaque ou d’une préparation insuffisante avant le pointage.
Tenter de corriger des problèmes importants d’ajustage simplement en ajoutant davantage de métal d’apport ne constitue généralement pas un substitut approprié à une correction dimensionnelle. La plaque doit d’abord être correctement positionnée afin que la connexion puisse fonctionner comme prévu.
Erreur 4 — Utiliser une plaque raidisseuse qui n’est pas plane
Une plaque peut déjà présenter une courbure avant d’atteindre le poste d’assemblage. La découpe thermique, la manutention, le stockage ou des opérations de fabrication antérieures peuvent introduire un cintrage ou une torsion.
Installer la plaque sans vérifier sa planéité crée une imperfection géométrique initiale. Sous compression, cette courbure existante peut rapidement s’amplifier et contribuer à un flambement prématuré.
Plus la plaque est élancée, plus ce problème devient important. Les fabricants doivent donc contrôler la planéité du raidisseur avant son installation et redresser les composants si nécessaire conformément à la procédure de fabrication applicable.
Erreur 5 — Chaleur de soudage et déformation excessives
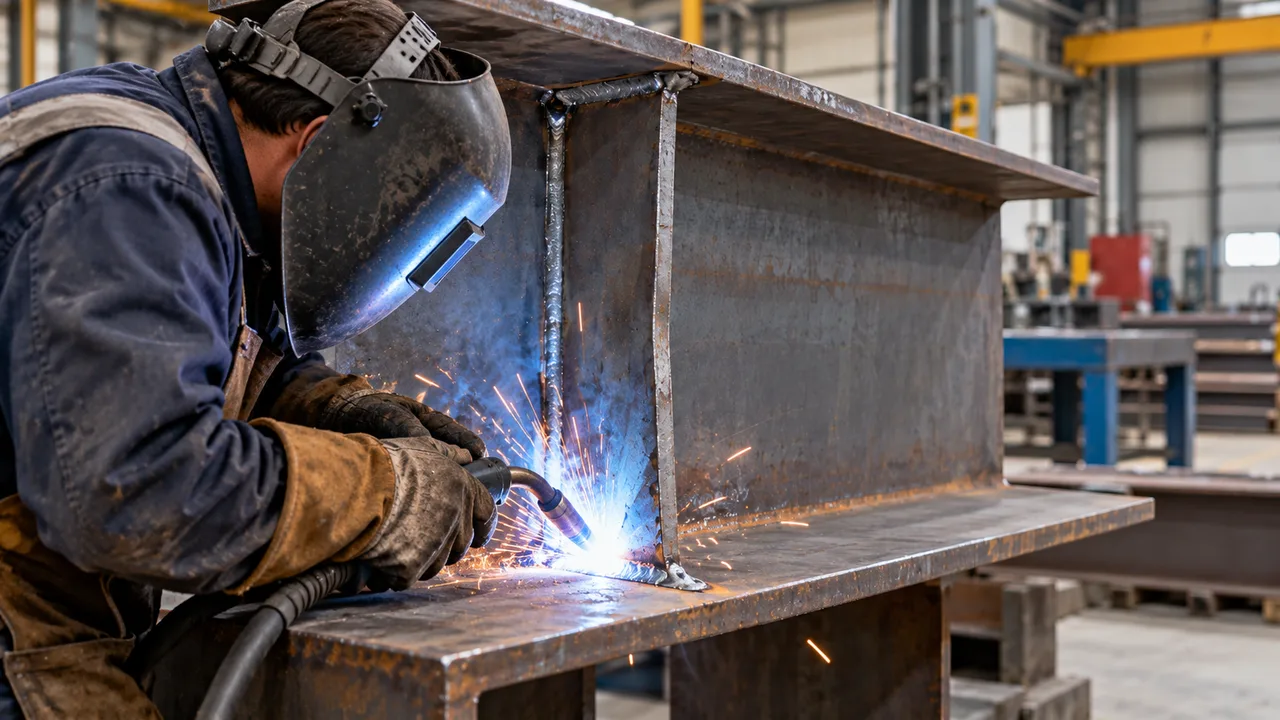
Le soudage est l’une des sources les plus fréquentes de modification géométrique dans les assemblages en acier fabriqués. Le chauffage et le refroidissement locaux provoquent un retrait, des contraintes résiduelles et parfois des déformations visibles.
Séquence de soudage déséquilibrée
Si de longues soudures sont déposées en continu d’un seul côté sans séquence appropriée, le retrait thermique peut tirer le raidisseur hors de sa position prévue. L’âme de la poutre elle-même peut également se déformer.
Une séquence contrôlée, un soudage équilibré lorsque cela est approprié et un maintien temporaire suffisant peuvent aider à préserver la géométrie pendant la fabrication.
Dimension excessive des soudures
Une plus grande quantité de métal d’apport ne crée pas automatiquement une meilleure connexion du raidisseur. Des soudures surdimensionnées introduisent davantage de chaleur, augmentent le temps de fabrication et peuvent provoquer des déformations inutiles.
Les dimensions des soudures doivent respecter les exigences structurelles et de fabrication approuvées plutôt que d’être augmentées arbitrairement dans l’atelier.
Erreur 6 — Mauvaise position du raidisseur par rapport à la charge appliquée
Un raidisseur peut être fabriqué soigneusement et malgré tout fonctionner de manière insuffisante s’il est installé au mauvais emplacement. Cela est particulièrement important à proximité des réactions concentrées, des charges de poteaux, des supports d’équipements, des points de transfert et d’autres zones où le cheminement des charges dépend d’un alignement précis.
Si le raidisseur est décalé par rapport au point réel d’appui ou d’application de la charge, l’âme de la poutre peut continuer à subir des contraintes locales élevées tandis que le raidisseur reçoit l’effort de manière excentrée.
Le positionnement correct doit respecter la conception des raidisseurs de poutre globale afin que le raidisseur soit aligné avec le cheminement des charges, la zone d’appui et le détail de connexion prévus.
Erreur 7 — Soudage insuffisant entre le raidisseur et l’âme
Un autre groupe d’erreurs de flambement des raidisseurs concerne les soudures qui ne fournissent pas le maintien ou le transfert des efforts supposés lors de la conception.
Les problèmes potentiels comprennent des soudures sous-dimensionnées, des segments de soudure manquants, une fusion incomplète, des discontinuités excessives ou des soudures de mauvaise qualité dans les zones critiques.
Si la plaque n’est pas suffisamment maintenue, sa condition effective de longueur non supportée peut changer. Une séparation ou une rotation locale peut également se produire sous charge, augmentant le risque de déformation.
L’acceptation des soudures doit donc être fondée sur les spécifications du projet et la norme de fabrication applicable, et non uniquement sur l’aspect visuel complet de la connexion.
Erreur 8 — Ignorer la déformation de l’âme pendant la fabrication
La géométrie du raidisseur ne peut pas être considérée indépendamment de l’âme de la poutre. Si l’âme a déjà été déformée lors d’opérations de soudage précédentes, l’installation d’un raidisseur sur cette surface peut bloquer la plaque dans une position imparfaite.
Cela peut créer un raidisseur vrillé ou courbé même si la plaque raidisseuse était initialement plane.
Les fabricants doivent vérifier l’état de l’âme avant l’assemblage final et éviter d’utiliser le raidisseur comme moyen de corriger de force une déformation importante de la poutre, sauf si une procédure de réparation approuvée l’autorise expressément.
Erreur 9 — Retirer trop de matière pendant l’ajustage
Le meulage et les retouches locales sont souvent nécessaires pendant la fabrication, mais un enlèvement excessif de matière peut modifier la géométrie effective du raidisseur.
Un meulage excessif d’un bord, une découpe au chalumeau imprécise ou des retouches répétées d’une plaque pour la faire s’ajuster peuvent réduire la largeur effective ou la section transversale. Des entailles irrégulières peuvent également créer des concentrations de contraintes localisées.
Les corrections d’ajustage doivent rester dans les tolérances de fabrication et ne doivent pas modifier les dimensions critiques sans approbation technique.
Erreur 10 — Omettre le contrôle dimensionnel avant le soudage final
De nombreux problèmes sont relativement faciles à corriger tant que le raidisseur est encore seulement pointé. Une fois le soudage complet terminé, les réparations deviennent plus difficiles et peuvent introduire davantage de chaleur et de déformation.
Avant le soudage final, le contrôle doit généralement vérifier les dimensions et conditions essentielles telles que :
- La position du raidisseur le long de la poutre ;
- La perpendicularité de la plaque et l’alignement vertical ;
- Les jeux aux extrémités et le contact d’appui prévu ;
- La planéité de la plaque ;
- L’ajustage contre l’âme de la poutre ;
- La préparation et l’accessibilité des soudures ; et
- La déformation existante de l’âme ou de la semelle.
Un processus de contrôle rigoureux permet d’identifier les erreurs de flambement des raidisseurs avant qu’elles ne soient définitivement intégrées à l’élément.
Signes d’avertissement typiques des problèmes de raidisseurs liés à la fabrication
| Problème de fabrication | État visible typique | Effet structurel possible |
|---|---|---|
| Raidisseur hors d’aplomb | Plaque inclinée ou vrillée latéralement | Compression excentrée et flexion supplémentaire |
| Jeu excessif à l’extrémité | Contact incomplet avec la semelle | Appui direct réduit et transfert des charges modifié |
| Déformation due au soudage | Raidisseur cintré ou âme déformée | Imperfection géométrique initiale plus importante |
| Position incorrecte | Raidisseur décalé par rapport à la charge ou au point d’appui | Contraintes locales plus élevées dans l’âme et transfert excentré des efforts |
| Mauvaise qualité des soudures | Soudures incomplètes, défectueuses ou irrégulières | Maintien ou capacité de connexion réduits |
| Plaque voilée | Raidisseur courbé avant ou après installation | Sensibilité accrue au flambement |
Comment prévenir le flambement des raidisseurs pendant la fabrication
Contrôler la découpe et la planéité des plaques
Les dimensions et la planéité doivent être vérifiées avant l’assemblage. Corriger une plaque déformée à un stade précoce est généralement plus simple que de réparer un élément soudé terminé.
Utiliser des gabarits et des dispositifs de maintien temporaires adaptés
Les maintiens temporaires peuvent aider à conserver la position du raidisseur pendant le pointage et le soudage final. Les dispositifs de fixation sont particulièrement utiles lorsqu’une géométrie répétitive est requise sur plusieurs poutres similaires.
Vérifier l’ajustage avant le soudage complet
Le soudage final ne doit pas commencer avant que la position de la plaque, les conditions de contact, les jeux et l’alignement aient été vérifiés.
Contrôler la séquence de soudage et l’apport thermique
Des procédures de soudage appropriées permettent de limiter le retrait et les déformations inutiles. La dimension des soudures, la séquence, le contrôle entre passes et le maintien doivent correspondre aux exigences du projet.
Effectuer un contrôle dimensionnel après soudage
Le contrôle doit se poursuivre après le soudage, car même un raidisseur correctement positionné peut se déplacer pendant les cycles thermiques. La géométrie finale doit être contrôlée par rapport aux tolérances spécifiées.
Quand un raidisseur flambé nécessite une réparation ou un remplacement
Toutes les déformations visibles n’ont pas la même importance structurelle. L’action appropriée dépend de l’ampleur de la déformation, de la fonction du raidisseur, des conditions de chargement, de l’intégrité des soudures, de l’état de l’âme environnante et des critères d’acceptation du projet.
L’évaluation peut comprendre la mesure de la déformation permanente hors plan, le contrôle du contact avec la semelle, l’inspection des soudures, la vérification de la déformation de l’âme à proximité et l’examen des efforts réels agissant dans la zone.
Pour les éléments critiques, un raidisseur déformé ne doit pas être simplement chauffé, martelé ou forcé pour revenir en position sans méthode de réparation approuvée. Un redressage inapproprié peut modifier les propriétés du matériau, endommager les soudures ou créer des contraintes résiduelles supplémentaires.
La précision de fabrication fait partie des performances du raidisseur
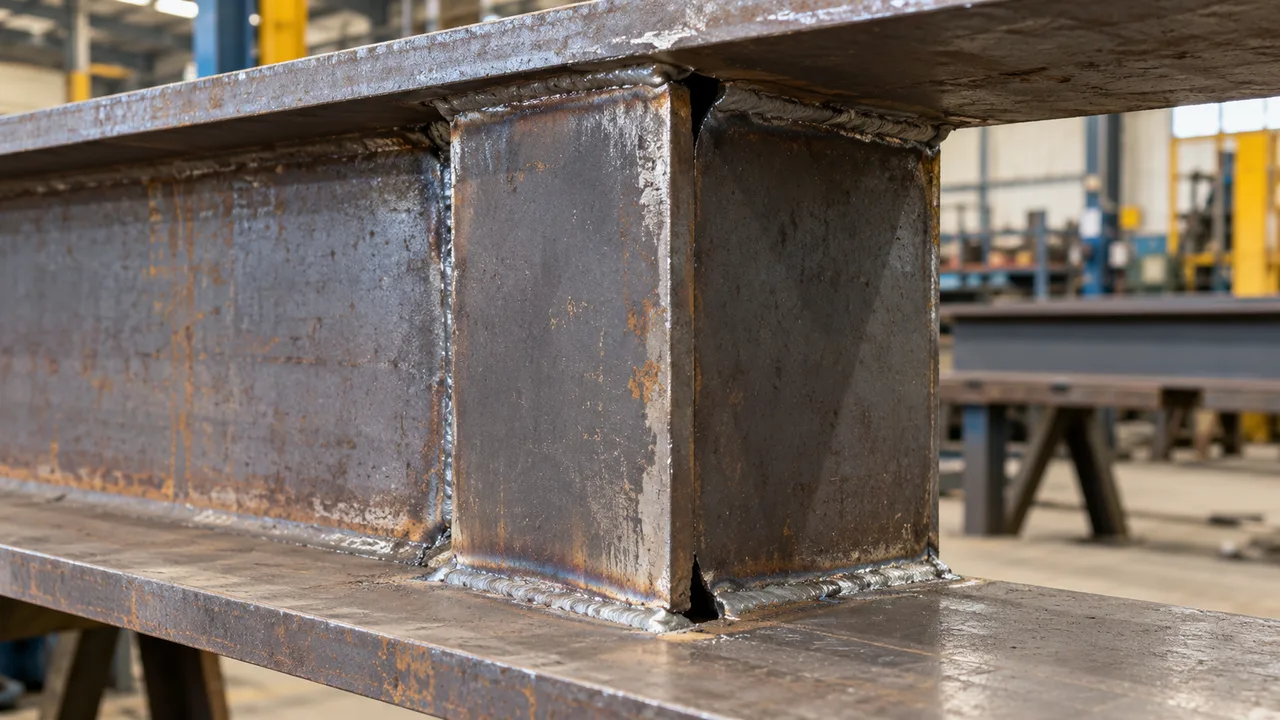
Les performances d’un raidisseur dépendent de bien plus que de l’épaisseur de la plaque. L’alignement, la planéité, l’ajustage, la qualité du soudage, le contact d’appui, le contrôle dimensionnel et l’inspection finale influencent tous le comportement du composant après la mise en service de l’élément en acier.
Les erreurs de flambement des raidisseurs les plus graves commencent souvent par de petites déviations en atelier : une plaque installée légèrement hors plan, un jeu excessif laissé à une extrémité, une âme déformée ignorée pendant l’ajustage ou une chaleur de soudage non maîtrisée qui modifie la géométrie finale.
En contrôlant ces détails tout au long de la fabrication, les fabricants peuvent préserver le cheminement des charges prévu par la conception structurelle et réduire le risque d’instabilité locale prématurée. Pour les projets de structures en acier fabriqué, XTD Steel Structure intègre le contrôle dimensionnel, les procédures de soudage et les exigences d’inspection dans son processus de production afin que les raidisseurs critiques et les autres composants de transfert des charges puissent être fabriqués conformément aux spécifications approuvées du projet.
Questions fréquemment posées
Quelle est la cause de fabrication la plus courante du flambement des raidisseurs ?
Il n’existe pas une seule cause pour tous les projets, mais le défaut d’alignement initial, la déformation de la plaque, un mauvais appui aux extrémités et la déformation induite par le soudage sont des facteurs fréquents. Ces conditions introduisent une excentricité ou réduisent la stabilité effective du raidisseur avant l’application des charges de service.
Un petit jeu entre un raidisseur et une semelle peut-il poser problème ?
Oui, en particulier lorsque le raidisseur est destiné à transmettre la compression par appui direct. L’importance du jeu dépend du détail, du niveau de charge, de la configuration des soudures et de la fonction du raidisseur. L’acceptation doit suivre la conception du projet et les exigences de fabrication applicables.
Le soudage peut-il provoquer le flambement d’un raidisseur avant le chargement de la poutre ?
Oui. La chaleur et le retrait dus au soudage peuvent déformer un raidisseur ou l’âme de la poutre pendant la fabrication. Cette déformation peut créer la géométrie initiale hors plan qui augmente ensuite la sensibilité au flambement sous charge structurelle.
Les raidisseurs doivent-ils toujours être en contact complet avec la semelle de la poutre ?
Pas nécessairement. Les conditions de contact requises dépendent du type de raidisseur et du détail structurel. Les raidisseurs d’appui exigent généralement un contrôle étroit du contact avec la semelle, car le transfert direct de compression peut faire partie de leur fonction prévue, tandis que d’autres raidisseurs peuvent être détaillés différemment.
Un raidisseur plié peut-il être redressé après fabrication ?
Dans certains cas, oui, mais la méthode de réparation doit être évaluée avant le début des travaux. L’ampleur de la déformation, la nuance d’acier, l’état des soudures, le chargement de l’élément et la technique de redressage proposée doivent tous être pris en compte. Les éléments structurels critiques peuvent nécessiter une procédure de réparation approuvée par un ingénieur.