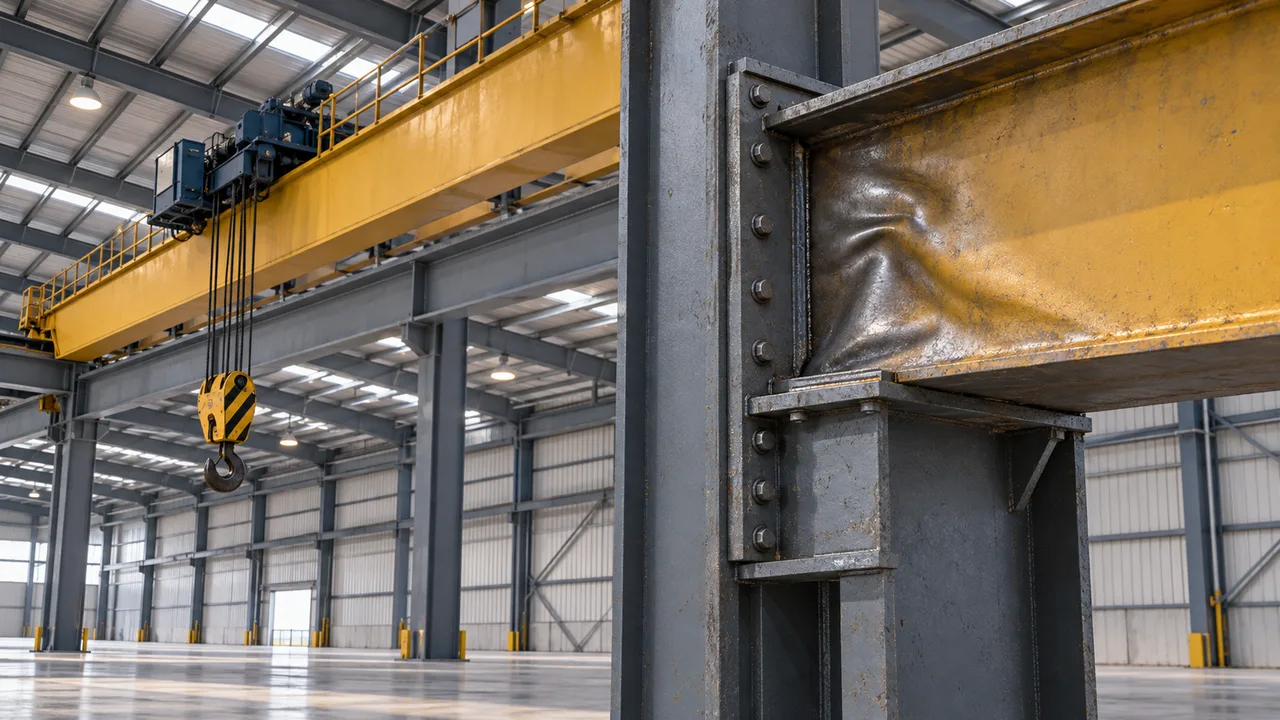
غالبًا ما تتحمل الإطارات الفولاذية الصناعية قوى مركزة بدرجة أكبر بكثير مما قد يوحي به الحجم الإجمالي للمنشأ. فقد تنقل ردود أفعال المعدات الثقيلة، وأحمال الرافعات، والكمرات الناقلة، والعناصر الثانوية، ووصلات الكمرة مع العمود قوى كبيرة إلى مناطق صغيرة نسبيًا من العنصر الفولاذي. وعلى الرغم من أن الجناح والعنصر ككل قد يمتلكان مقاومة كافية، فإن الجِسم قد يصبح العنصر الحرج عندما تنتقل قوى الضغط عبر مساحة محدودة.
وهنا يصبح فشل انبعاج الجِسم أحد الاعتبارات المهمة في التصميم. فقد يفقد لوح الجِسم النحيف استقراره موضعيًا قبل أن تصل الكمرة أو العمود بالكامل إلى مقاومته الإجمالية المتوقعة. وتكتسب هذه المشكلة أهمية خاصة في المباني الصناعية، حيث تنتشر ردود الأفعال المركزة ومسارات الأحمال المعقدة.
إن فهم كيفية دخول هذه القوى إلى الجِسم، والمناطق التي يُحتمل أن يتطور فيها عدم الاستقرار، وكيفية تأثير تفاصيل التصميم على السلوك الموضعي، يساعد المهندسين على اختيار سماكات الجِسم، والمقويات، والوصلات، وضوابط التصنيع المناسبة قبل وصول المنشأ إلى مرحلة التركيب.
ماذا يحدث أثناء فشل انبعاج الجِسم؟
يُعد انبعاج الجِسم في الأساس مشكلة استقرار. فبدلاً من أن يصل الفولاذ ببساطة إلى حد الخضوع للمادة، يبدأ جزء نحيف نسبيًا من الجِسم في التحرك خارج مستواه الأصلي تحت تأثير الضغط.
تطور الضغط داخل الجِسم
غالبًا ما تُدخل قوة مركزة من خلال جناح الكمرة أو أحد المكونات المتصلة بها. ومن الأمثلة على ذلك رد فعل عند نهاية كمرة رئيسية، أو رد فعل لمعدة ثقيلة مطبق عبر الجناح العلوي، أو قوة ناتجة عن وصلة تنتقل إلى العنصر بالقرب من عمود.
ولا تبقى القوة داخل الجناح، بل يجب أن تنتشر في النهاية عبر الجِسم إلى بقية النظام الإنشائي.
عندما تنتقل الحمولة عبر طول قصير من منطقة الارتكاز أو الوصلة، فقد تصبح إجهادات الضغط الناتجة شديدة التركيز. وقد يتمكن جِسم سميك من مقاومة هذه الحالة دون صعوبة، بينما يمكن أن يصبح الجِسم النحيف عرضة لعدم الاستقرار.
فقدان الجِسم للاستقرار خارج المستوى
تتميز أجسام العناصر الفولاذية بكفاءتها لأنها تستطيع توفير مقاومة كبيرة للقص ونقل القوى باستخدام ألواح رقيقة نسبيًا. إلا أن هذه الكفاءة تعني أيضًا أن استقرار اللوح يصبح عاملًا مهمًا.
ومع زيادة الضغط، قد تبدأ العيوب الأولية الصغيرة في الجِسم بالتضخم. وقد ينحني اللوح أو ينتفخ جانبيًا بدلاً من البقاء مستويًا. وبمجرد تجاوز حالة الاستقرار الحرجة، يمكن أن يتعرض الجِسم لتشوه متزايد خارج المستوى.
ويُعد هذا السلوك أحد الخصائص الرئيسية لـ فشل انبعاج الجِسم.
لماذا قد يتطور الفشل بسرعة؟
قد يبدو التشوه الأولي في الجِسم بسيطًا. إلا أن عدم استقرار اللوح سلوك غير خطي. ومع زيادة الإزاحة خارج المستوى، يمكن أن تتدهور قدرة الجِسم على تحمل ضغط إضافي بسرعة.
وقد يعيد العنصر توزيع جزء من القوة إلى المناطق المجاورة أو الأجنحة أو المقويات أو مكونات الوصلة، لكن قدرة إعادة التوزيع هذه محدودة. وإذا استمرت الحمولة الموضعية في الزيادة، فقد يتسارع التشوه ويؤثر في اللحامات أو المقويات أو الأجنحة أو صفائح الوصلات المجاورة.
ولهذا السبب، يجب أخذ عدم استقرار الجِسم في الاعتبار خلال مرحلة التصميم، بدلاً من التعامل معه فقط باعتباره مشكلة تشوه مرئية بعد التصنيع أو التركيب.
أين يحدث انبعاج الجِسم عادةً في الإطارات الفولاذية الصناعية؟
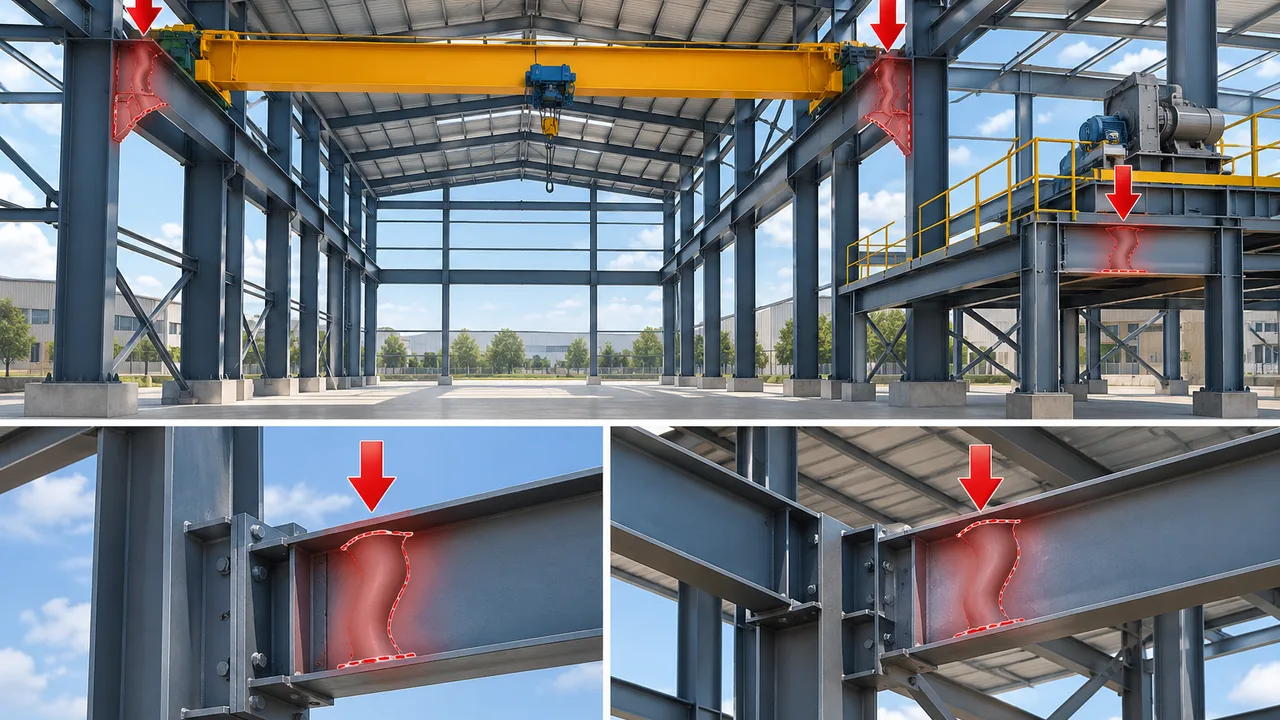
لا يقع أعلى مستوى من المخاطر بالضرورة عند النقطة التي يصل فيها عزم الانحناء في العنصر بالكامل إلى قيمته القصوى. إذ يعتمد السلوك الموضعي للجِسم بدرجة كبيرة على كيفية دخول الأحمال وردود الأفعال الفردية إلى المقطع الفولاذي.
ردود أفعال الكمرات عند الأعمدة
تنقل نهايات الكمرات عادةً ردود أفعال رأسية كبيرة إلى الأعمدة أو الكوابيل أو مقاعد الارتكاز أو العناصر المتصلة. وقد تؤدي هذه الردود إلى ضغط شديد داخل جزء قصير من الجِسم.
وفي الإطارات الصناعية ذات البحور الكبيرة أو أحمال الأسقف والعمليات الصناعية المرتفعة، قد تكون ردود الأفعال كبيرة. وإذا كان جِسم الكمرة نحيفًا وكانت منطقة الارتكاز محدودة، فقد تكون هناك حاجة إلى تقوية إضافية.
كما أن هندسة الوصلة مهمة أيضًا. فقد يتصرف رد الفعل المتوافق مع منطقة مقواة بطريقة مختلفة جدًا عن رد فعل مماثل يُنقل إلى جِسم غير مقوى.
الأحمال المركزة على الكمرات الرئيسية
غالبًا ما تحمل الكمرات الرئيسية الصناعية كمرات ثانوية، ومنصات، ومعدات ميكانيكية، وحوامل الأنابيب، والناقلات، والخزانات، أو الأنظمة المعلقة.
وعندما تدخل حمولة كبيرة عبر جزء صغير من الجناح العلوي، يجب على الجِسم الموجود أسفله نقل هذه القوة عبر العنصر. وقد يصبح الضغط الموضعي حرجًا حتى عندما تتمتع الكمرة الرئيسية بمقاومة كافية للانحناء والقص.
وهذا أحد الأسباب التي تجعل اختيار العنصر الإنشائي لا ينبغي أن يعتمد فقط على حسابات الانحناء الإجمالية.
الهياكل الداعمة للرافعات
تخلق أنظمة الرافعات ظروفًا موضعية شديدة المتطلبات. فقد تتعرض كمرات مسار الرافعة والإطارات الداعمة لأحمال عجلات رأسية كبيرة مقترنة بدورات تحميل متكررة، وتأثيرات صدمية، وقوى جانبية، ولا مركزية في الوصلات.
ولذلك تتطلب المناطق القريبة من أحمال العجلات، والكوابيل، وأعمدة الرافعات، وردود الأفعال عند المساند تقييمًا دقيقًا.
ولا تؤدي الأحمال المتكررة تلقائيًا إلى انبعاج الجِسم، لكنها قد تجعل التشوه، وجودة التصنيع، وصلابة الوصلات، وتوزيع الإجهادات الموضعية عوامل أكثر أهمية عند تقييم السلوك الإنشائي الكامل.
مناطق نقل الأحمال والمعدات الثقيلة
غالبًا ما تجمع الكمرات الناقلة والإطارات الداعمة للمعدات الأحمال القادمة من عدة مكونات إنشائية قبل نقلها إلى الأعمدة أو الأساسات.
ومن الأمثلة النموذجية منصات العمليات الصناعية، وقواعد الآلات المدعومة بهياكل فولاذية، ونقاط نقل الناقلات الكبيرة، وكمرات الميزانين، والهياكل المحيطة بمعدات الإنتاج الثقيلة.
وقد تؤدي هذه المواقع إلى توليد تركيبات من الضغط المركز، والقص، والانحناء، وقوى الوصلات، مما يزيد من احتمالية حدوث فشل انبعاج الجِسم.
| الموقع | مصدر الحمولة المعتاد | المشكلة المحتملة في الجِسم |
|---|---|---|
| نهاية الكمرة | رد فعل المساند | ضغط مركز بالقرب من الوصلة |
| كمرة رئيسية صناعية | حمولة معدات أو كمرة ثانوية | ضغط موضعي أسفل الجناح المحمل |
| إطار رافعة | ردود أفعال العجلات ومسار الرافعة | قوى موضعية ومتكررة مرتفعة |
| كمرة نقل | عدة عناصر محمولة | رد فعل كبير ينتقل عبر منطقة محدودة من الجِسم |
| منصة معدات | معدات ثقيلة | حمولة مركزة مقترنة بالاهتزاز أو اللامركزية |
لماذا تصبح أجسام العناصر الفولاذية عرضة للانبعاج؟
تحدد عدة عوامل ما إذا كان الجِسم سيظل مستقرًا تحت الضغط المركز. ويجب النظر إلى هذه العوامل مجتمعة بدلاً من تقييم كل منها بشكل منفصل.
ارتفاع نحافة الجِسم
تؤثر العلاقة بين ارتفاع الجِسم وسماكته بشكل كبير في الاستقرار الموضعي للوح.
يمكن للأجسام الأعلى والأرق أن تقلل وزن الفولاذ وتحسن الكفاءة الإنشائية، خاصة في الكمرات الملحومة الكبيرة. إلا أن زيادة النحافة تجعل الجِسم أيضًا أكثر حساسية للانبعاج.
ولذلك قد يحتاج المقطع الفعال في مقاومة الانحناء الإجمالية إلى تقوية موضعية في المناطق التي تدخل فيها قوى مركزة.
قصر طول إدخال الحمولة
يؤثر طول المنطقة التي تدخل من خلالها القوة إلى العنصر في سرعة انتشار الحمولة عبر الجِسم.
فالقوة الكبيرة الموزعة على منطقة ارتكاز أطول تولد عادةً مجال إجهادات مختلفًا عن القوة نفسها إذا طُبقت من خلال صفيحة أو وصلة ضيقة جدًا.
وقد تؤدي أطوال الارتكاز القصيرة إلى توليد ضغط موضعي مرتفع وزيادة الطلب على الجِسم مباشرةً أسفل الجناح المحمل.
تقييد عرضي محدود
يمكن للمقويات العرضية أن توفر تقييدًا للجِسم وتساعد في نقل القوى. ومن دون تقييد كافٍ، يمتلك لوح الجِسم النحيف حرية أكبر للتحرك خارج المستوى.
وتؤثر المسافة بين المقويات، ومحاذاتها، وصلابتها، وطريقة تثبيتها، وعلاقتها بموقع الحمولة جميعًا في السلوك الفعلي.
العيوب الأولية والإجهادات المتبقية
لا تكون صفائح الفولاذ الفعلية مستوية تمامًا أبدًا.
ويمكن أن تؤدي عمليات القطع واللحام والمناولة والتجميع إلى حدوث:
- تموج أولي في الجِسم؛
- تشوهات ناتجة عن اللحام؛
- إجهادات متبقية؛
- عدم محاذاة موضعي؛
- انحرافات في الأبعاد.
تُعد العيوب الصغيرة أمرًا طبيعيًا ويتم أخذها في الاعتبار بصورة غير مباشرة ضمن متطلبات التصميم وتفاوتات التصنيع المناسبة. إلا أن التشوه المفرط قد يقلل هامش الاستقرار المتاح للجِسم النحيف.
حالات الإجهاد المركبة
نادراً ما يتعرض الجِسم القريب من وصلة محملة بدرجة كبيرة لضغط نقي فقط.
فقد تتحمل المنطقة نفسها أيضًا قصًا كبيرًا، وإجهادات ناتجة عن الانحناء، وقوى موضعية في الوصلات، أو تأثيرات ثانوية ناتجة عن الأحمال اللامركزية.
ولذلك قد تكون حالة الإجهاد الناتجة أكثر تعقيدًا من نموذج مبسط للوح منفرد.
انبعاج الجِسم مقابل الخضوع الموضعي وسحق الجِسم
يتم أحيانًا تجميع مشكلات الجِسم الموضعية معًا لأنها تحدث بالقرب من المساند أو الأحمال المركزة. إلا أن آلياتها الفيزيائية ليست متطابقة.
| نمط الفشل | الآلية الرئيسية | السلوك المعتاد | الموقع الشائع |
|---|---|---|---|
| انبعاج الجِسم | عدم استقرار اللوح تحت الضغط | تشوه الجِسم خارج المستوى | مناطق الأحمال وردود الأفعال المركزة |
| الخضوع الموضعي للجِسم | خضوع موضعي للمادة | تشوه دائم ناتج عن إجهاد موضعي مفرط | مناطق إدخال الحمولة والارتكاز |
| سحق الجِسم | سحق وتشوه شديدا التركيز | تشوه شديد حول قوة مركزة | المساند ونقاط الأحمال المركزة |
قد يكون العنصر آمنًا تجاه إحدى آليات الفشل، بينما يظل عرضة لآلية أخرى.
فعلى سبيل المثال، لا تضمن مقاومة المادة الكافية للخضوع الموضعي بالضرورة استقرار اللوح بما يكفي لمقاومة الانبعاج. وبالمثل، فإن زيادة سماكة الجِسم قد تحسن عدة حالات حدية، لكنها لا تلغي الحاجة إلى التحقق من هندسة الوصلة ومسار انتقال القوى الفعلي.
كما يمكن أن تتفاعل عدة آليات فشل موضعية بمجرد بدء تشوه كبير. ولذلك ينبغي للمهندسين تجنب تشخيص كل جِسم مشوه على أنه يعاني النوع نفسه من الفشل.
كيف يؤثر مسار الحمولة في فشل انبعاج الجِسم؟
يُعد فهم مسار الحمولة أحد أهم عناصر تقييم السلوك الموضعي للجِسم.
انتقال الحمولة من الجناح إلى الجِسم
يجب أن تنتقل الحمولة المركزة المطبقة عبر أحد الأجنحة إلى الجِسم ثم تتوزع في النهاية إلى بقية العنصر.
ولا تنتشر الحمولة فورًا عبر كامل ارتفاع الجِسم. وبدلاً من ذلك يتكون مجال إجهاد موضعي حول منطقة إدخال الحمولة.
وإذا أثر تركيز الإجهاد هذا في جِسم رقيق دون تقييد كافٍ، فقد يتطور عدم الاستقرار.
هندسة الوصلة
يمكن لصفائح الارتكاز، وصفائح النهايات، والكوابيل، والمقويات، ومقاعد الارتكاز، ومكونات الوصلات الملحومة أن تغير بدرجة كبيرة الطريقة التي تدخل بها القوة إلى العنصر.
وتحدد اتجاهات هذه المكونات ومواقعها ما إذا كانت الحمولة تنتقل مباشرة عبر مسار حمولة مدعوم بشكل مناسب، أو تدخل بصورة لامركزية إلى الجِسم.
وحتى اللامركزية الصغيرة نسبيًا قد تولد انحناءً ثانويًا أو ضغطًا غير منتظم لا يكون واضحًا عند النظر فقط إلى رد الفعل الرأسي الاسمي.
توزيع رد الفعل
يفرض رد الفعل الموزع عبر طول ارتكاز كبير عادةً متطلبات موضعية مختلفة عن رد فعل مساوٍ له ولكنه مركز داخل منطقة أقصر بكثير.
ولذلك ينبغي للمصممين تقييم الأبعاد الفعلية لمكونات الارتكاز والوصلات بدلاً من اعتبار القوة الكلية العامل المهم الوحيد.
فحوصات تصميم انبعاج الجِسم
يجب على المهندسين الذين يقيّمون مناطق الجِسم المعرضة لأحمال مرتفعة إجراء فحوصات مناسبة لـ تصميم انبعاج الجِسم إلى جانب حالات الحدود الموضعية الأخرى المرتبطة بالأحمال وردود الأفعال المركزة.
وتعتمد إجراءات التصميم المحددة على الكود الإنشائي المطبق، وهندسة المقطع، وترتيب الأحمال، وحالة الوصلة. كما تتوفر إرشادات عامة لتصميم المنشآت الفولاذية ضمن الموارد المنشورة من قبل American Institute of Steel Construction.
تحديد القوة المركزة الحاكمة
تتمثل الخطوة الأولى في تحديد القوة التي تتحكم فعليًا في المنطقة الموضعية.
وقد تشمل القوى المحتملة:
- ردود أفعال مساند الكمرات؛
- ردود أفعال المعدات الثقيلة؛
- القوى المرتبطة بالرافعات؛
- قوى الوصلات؛
- ردود أفعال الكمرات الثانوية؛
- أحمال النقل.
وقد لا تكون تركيبة الأحمال الحاكمة هي نفسها التي تتحكم في الانحناء الإجمالي للعنصر.
تقييم هندسة الجِسم
قد تشمل المعلمات الهندسية المهمة:
- سماكة الجِسم؛
- ارتفاع الجِسم؛
- المسافة الصافية بين الجناحين؛
- طول الارتكاز أو طول إدخال الحمولة؛
- المسافة من نهايات العنصر؛
- موقع المقويات العرضية.
وتؤثر هذه الأبعاد في كل من مقدار الضغط الموضعي وتوزيعه.
التحقق من شروط التقييد
قد يتغير سلوك الجِسم تبعًا لما إذا كانت المنطقة المحملة تقع بالقرب من نهاية العنصر أو داخل منطقة داخلية منه.
كما يؤثر التقييد الذي توفره الأجنحة، والمقويات، والعناصر الإنشائية المجاورة، وصفائح الوصلات في حالة الاستقرار.
ولا ينبغي اعتبار الجِسم غير المقوى مكافئًا تلقائيًا لجِسم يحتوي على مقويات عرضية مصممة بصورة صحيحة.
مراعاة تركيبات الأحمال ذات الصلة
قد تحتاج المباني الصناعية إلى تحمل الأحمال الدائمة، والأحمال الحية للأسقف، وأحمال المعدات، وأحمال التخزين، وتأثيرات الرافعات، والرياح، والقوى الزلزالية، والتأثيرات الحرارية، وغيرها من الظروف الخاصة بالمشروع.
ويجب على المهندس تحديد تركيبات الأحمال التي تنتج أكبر ضغط موضعي بدلاً من الاعتماد فقط على التركيبة التي تتحكم في الإطار بالكامل.
كيف تمنع المقويات العرضية انبعاج الجِسم؟
تُعد المقويات العرضية إحدى أكثر الطرق شيوعًا لتحسين سلوك الجِسم بالقرب من الأحمال وردود الأفعال المركزة.
تقليل المنطقة غير المدعومة من الجِسم
يوفر المقوي تقييدًا إضافيًا ويمكن أن يقلل المنطقة الفعالة غير المدعومة من الجِسم النحيف.
ومن خلال الحد من المساحة التي يمكنها التشوه جانبيًا بحرية، يمكن للمقوي أن يحسن مقاومة عدم الاستقرار الموضعي.
إنشاء مسار أوضح لنقل القوى
يمكن للمقويات أيضًا أن تشارك مباشرةً في نقل القوى بين الجناح المحمل والأجزاء الأخرى من العنصر.
فعلى سبيل المثال، يمكن لمقوي متوافق مع رد فعل كبير أن يوفر مسارًا أكثر مباشرة عبر العنصر بدلاً من إجبار لوح الجِسم الرقيق على توزيع الحمولة بالكامل بمفرده.
موقع المقوي مهم
إن مجرد إضافة صفيحة بالقرب من حمولة مركزة لا يضمن أن يعمل التعزيز كما هو مقصود.
ويجب تنسيق المقوي مع:
- الموقع الفعلي للحمولة؛
- الجناح الذي يستقبل القوة؛
- هندسة الوصلة؛
- اللحامات والصفائح المجاورة؛
- تفاوتات التصنيع.
وقد يوفر المقوي الموضوع بعيدًا عن المسار الرئيسي للقوة فائدة أقل من المتوقع.
سماكة المقوي وطريقة اتصاله
يجب أن يمتلك المقوي نفسه مقاومة كافية وأن يكون متصلًا بصورة مناسبة.
وتؤثر سماكة الصفيحة، وحجم اللحام، وطول اللحام، ودقة التركيب، وظروف التلامس، وطريقة الاتصال بالجِسم والجناح جميعها في الأداء.
ولذلك فإن إضافة مقوي لا تمثل تلقائيًا حلاً متكاملًا لمشكلة فشل انبعاج الجِسم. إذ يجب أن يشكل التعزيز ووصلاته مسارًا إنشائيًا متكاملًا لنقل الأحمال.
مشكلات التفصيل التي تزيد من خطر الانبعاج
يمكن للتفاصيل الإنشائية غير المناسبة أن تقلل من فاعلية الحسابات الإنشائية الجيدة.
عدم محاذاة المقويات مع الحمولة المطبقة
يُفضل أن ينتقل رد الفعل المركز من خلال تفصيل يحقق محاذاة الحمولة مع مكونات الدعم المقصودة.
وقد يؤدي عدم المحاذاة الكبير إلى إدخال انحناء أو التواء أو ضغط غير منتظم في الجِسم.
عدم كفاية طول اللحام أو التثبيت
لا يمكن لمقوي قادر نظريًا على تحمل القوة أن يعمل بصورة صحيحة إذا كان اللحام الذي يربطه بالعنصر المحيط غير قادر على نقل الطلب نفسه.
ولذلك يجب مراعاة إمكانية الوصول إلى اللحامات وتسلسل التصنيع أثناء إعداد التفاصيل.
التغيرات المفاجئة في هندسة الجِسم
يمكن للفتحات، والقصات، والشقوق، والانتقالات، وصفائح الوصلات القريبة أن تغير توزيع الإجهادات.
ويُفضل، حيثما أمكن، تجنب حالات عدم الاستمرارية الهندسية غير الضرورية في مناطق الجِسم التي تتعرض لأحمال مرتفعة.
التشوه المفرط للجِسم أثناء اللحام
يؤدي اللحام إلى إدخال حرارة مركزة. ويمكن أن ينتج عن تسلسل لحام غير مناسب أو عدم كفاية التحكم في التشوه تموج ملحوظ في الجِسم قبل أن يتعرض العنصر لأي حمولة.
وقد يكون هذا التشوه الأولي مهمًا بشكل خاص في الكمرات المصنعة النحيفة.
لامركزية الوصلة
قد تبدو الوصلة متمركزة في الرسم، لكنها قد تظل تنقل القوى بصورة لامركزية إذا لم تكن الصفائح أو البراغي أو مجموعات اللحامات أو أسطح الارتكاز متوافقة مع مسار الحمولة الإنشائي المقصود.
ويمكن لهذه اللامركزية أن تولد إجهادات موضعية إضافية وتزيد من قابلية العنصر لعدم الاستقرار.
تفاوتات التصنيع واستقرار الجِسم
تفترض الحسابات الإنشائية النظرية أن العناصر المصنعة تظل ضمن حدود التفاوتات البعدية المحددة.
وعمليًا، يجب التحكم أثناء الإنتاج في استقامة الجِسم، ومحاذاة الأجنحة، ومواقع المقويات، وتشوهات اللحام، وهندسة العنصر.
وتشمل اعتبارات التصنيع المهمة:
- القطع الدقيق للجِسم والأجنحة؛
- التحكم في التجميع والملاءمة قبل اللحام؛
- استخدام تسلسلات لحام مناسبة؛
- فحص استواء الجِسم؛
- التحقق من مواقع المقويات؛
- إجراء فحوصات الأبعاد قبل الشحن.
في XTD Steel Structure، يساعد التنسيق بين إعداد التفاصيل الهندسية وعمليات التصنيع على ضمان إمكانية تصنيع المناطق المعرضة لأحمال عالية وفق ترتيب الوصلات والتعزيزات المخطط له.
وبالنسبة للمشروعات الصناعية التي تتضمن عناصر مصنعة كبيرة، تكتسب هذه الضوابط أهمية خاصة، لأن تصحيح هندسة الجِسم بعد التجميع قد يكون أكثر تعقيدًا بكثير من منع التشوه أثناء التصنيع.
علامات التحذير من انبعاج الجِسم في الإطارات القائمة
قد تظهر في المنشآت الصناعية القائمة أحيانًا علامات مرئية على وجود مشكلات موضعية في الجِسم.
تشوه الجِسم خارج المستوى
يجب أن يخضع أي جِسم تحرك جانبيًا بشكل ملحوظ بالقرب من مسند أو نقطة رد فعل أو حمولة مركزة لتقييم هندسي.
وقد يشير هذا التشوه إلى عدم الاستقرار، أو تشوه ناتج عن التصنيع، أو ضرر بسبب الصدمات، أو مشكلة إنشائية موضعية أخرى.
التموجات أو الانتفاخات الموضعية
قد يتطور انتفاخ موضعي عندما يؤدي الضغط إلى تحرك لوح الجِسم خارج مستواه.
وينبغي للمهندسين توثيق موقع التشوه، ومقداره، وشكله، واتجاهه قبل تحديد السبب المحتمل.
التشوه بالقرب من المساند أو نقاط الأحمال
قد يشير التشوه الدائم حول مقاعد الكمرات، أو الكوابيل، أو دعامات الرافعات، أو مناطق ردود أفعال المعدات إلى وجود تحميل موضعي مفرط.
كما يجب فحص الأجنحة وصفائح الوصلات المجاورة.
التشققات حول لحامات المقويات
لا تعني التشققات بالقرب من لحامات المقويات بالضرورة أن انبعاج الجِسم هو السبب الأصلي. فقد تنتج عن التعب، أو عيوب اللحام، أو التشوه المتكرر، أو تركيز الإجهادات، أو مجموعة من هذه التأثيرات.
ومع ذلك، قد تشير إلى أن نظام نقل القوى الموضعي يحتاج إلى تقييم إضافي.
التشوه التدريجي تحت الأحمال المتكررة
يستحق التشوه الذي يبدو أنه يزداد بمرور الوقت اهتمامًا خاصًا.
وفي مباني الرافعات، ومنصات الآلات، والمنشآت الأخرى المعرضة لأحمال متكررة، يجب أن تشمل عمليات الفحص تاريخ الأحمال، وحالة اللحامات، والتآكل، والخضوع الموضعي، وتشوه الصفائح، وسلوك المكونات المجاورة.
ولا ينبغي الاعتماد على التشوه المرئي وحده لتشخيص فشل انبعاج الجِسم دون إجراء تقييم هندسي.
خيارات الإصلاح والتقوية
يعتمد الإصلاح المناسب على السبب الفعلي للمشكلة، والهندسة المتبقية للعنصر، والأحمال التي يجب أن يستمر العنصر في تحملها.
إضافة مقويات عرضية
عندما يكون عدم كفاية التقييد الموضعي هو المشكلة الأساسية، يمكن إضافة مقويات عرضية لتحسين الاستقرار وإنشاء مسار أكثر مباشرة لنقل القوى.
وفي المنشآت القائمة، يجب على المهندسين أيضًا تحديد كيفية تركيب المقوي الجديد ولحامه دون توليد إجهادات متبقية غير مقبولة أو إتلاف المواد المحيطة.
زيادة المقاومة الموضعية للجِسم
يمكن في بعض الحالات استخدام صفائح تقوية أو صفائح مضاعفة لزيادة السماكة الفعالة أو مقاومة المنطقة الحرجة.
وينبغي أن يمتد التعزيز بدرجة كافية إلى ما بعد المنطقة عالية الإجهاد، وأن يتم توصيله بطريقة تسمح للحمولة بالانتقال فعليًا إلى المادة المضافة.
تحسين توزيع الحمولة
في بعض الحالات، قد لا يكون الحل الأكثر فاعلية هو مجرد تقوية الجِسم.
إذ يمكن أن يؤدي زيادة طول الارتكاز، أو تكبير صفيحة نقل الحمولة، أو إضافة عنصر لتوزيع الحمولة، أو تعديل تفاصيل دعم المعدات إلى تقليل تركيز القوة الداخلة إلى العنصر.
تعديل الوصلة
إذا كانت لامركزية الوصلة أو عدم كفاءة مسار الحمولة هي السبب الأصلي للمشكلة، فإن تقوية الجِسم دون تعديل الوصلة قد تترك السبب الأساسي دون معالجة.
وقد يحتاج المهندس بدلاً من ذلك إلى تعديل الكوابيل، أو صفائح الارتكاز، أو المقويات، أو العناصر الإنشائية المجاورة.
ويجب دائمًا تقييم العنصر الذي يظهر عليه تشوه واضح قبل اختيار تفاصيل الإصلاح. إذ إن تقويم الفولاذ أو لحامه أو تقويته دون فهم آلية الفشل الأصلية قد يؤدي إلى إدخال إجهادات جديدة أو إخفاء مشكلات إنشائية مستمرة.
منع انبعاج الجِسم أثناء تصميم الإطار الفولاذي
عادةً ما يكون منع عدم الاستقرار الموضعي أسهل من إصلاحه بعد التصنيع أو التركيب.
وينبغي أن تشمل عملية التصميم العملية ما يلي:
- تحديد الأحمال المركزة الرئيسية في المراحل المبكرة من تطوير النظام الإنشائي؛
- تتبع كيفية دخول كل رد فعل إلى العنصر وخروجه منه؛
- اختيار سماكة الجِسم مع مراعاة السلوك الإجمالي والموضعي معًا؛
- التحقق من حالات الحدود الموضعية بشكل منفصل؛
- تنسيق المقويات مع هندسة الوصلات الفعلية؛
- توفير طول ارتكاز أو توزيع حمولة كافٍ حيثما كان ذلك عمليًا؛
- مراعاة إمكانية الوصول أثناء التصنيع ومتطلبات اللحام؛
- التحكم في التشوه أثناء الإنتاج؛
- فحص المناطق الحرجة قبل الشحن والتركيب؛
- مراجعة التعديلات الميدانية قبل تنفيذها.
وتقلل هذه الإجراءات من احتمالية أن يصبح فشل انبعاج الجِسم نقطة الضعف الحاكمة في إطار فولاذي مناسب من الجوانب الأخرى.
كما يسمح التنسيق المبكر للمهندسين باختيار الحل الأكثر اقتصادية. ففي بعض الحالات، قد يكون استخدام جِسم أكثر سماكة قليلًا أفضل من إضافة عدة مقويات. وفي حالات أخرى، يمكن للتقوية الموضعية أن توفر المقاومة المطلوبة مع الحفاظ على كفاءة المقطع الرئيسي.
هندسة استقرار الجِسم كجزء من الإطار الكامل
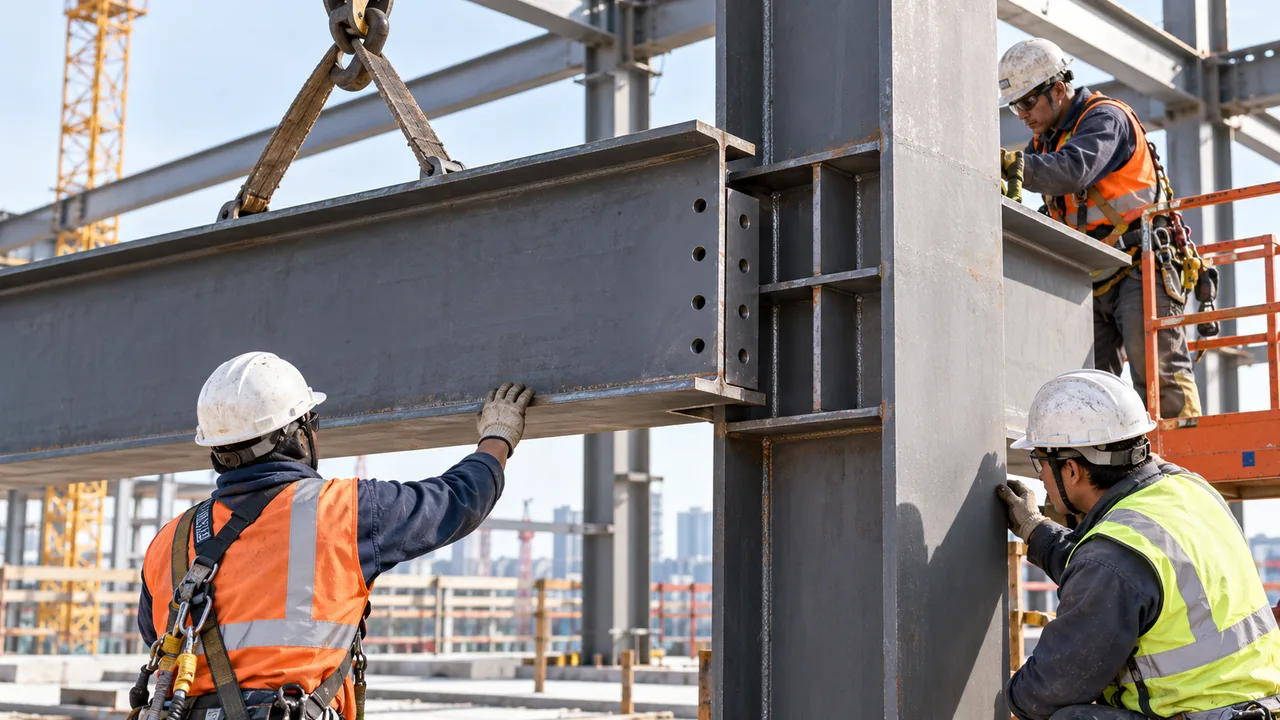
لا ينبغي التعامل مع السلوك الموضعي للجِسم باعتباره مشكلة معزولة تخص لوحًا واحدًا.
فالقوى المسؤولة عن عدم استقرار الجِسم تنشأ من أماكن أخرى داخل المبنى وتستمر في الانتقال عبر الوصلات، والكمرات الرئيسية، والأعمدة، وأنظمة التدعيم، والأساسات. ويؤثر اختيار العناصر، وهندسة الوصلات، ودقة التصنيع، وتسلسل التركيب، ومراقبة الجودة جميعها في كيفية انتقال هذه القوى في النهاية.
وفي المشروعات الصناعية، تقوم XTD Steel Structure بتنسيق التفاصيل الإنشائية، ومتطلبات التصنيع، وهندسة الوصلات، واعتبارات التركيب بحيث تتم معالجة المناطق الحرجة من الجِسم باعتبارها جزءًا من الإطار الفولاذي الكامل.
ولهذا فإن المنشأ الصناعي المصمم جيدًا يتطلب أكثر من مجرد التحقق من المقاومة الإجمالية للكمرة. فالتعرف على تركيزات القوى الموضعية والتحكم في عدم استقرار الصفائح يساعدان على حماية الوصلات، والحفاظ على الهندسة الإنشائية، وتقليل مخاطر حدوث تشوهات غير متوقعة أثناء التشغيل.
الأسئلة الشائعة حول فشل انبعاج الجِسم
ما الذي يسبب فشل انبعاج الجِسم في الكمرات الفولاذية؟
يحدث انبعاج الجِسم عمومًا عندما يتعرض جزء نحيف من جِسم الكمرة لضغط موضعي كافٍ لفقدان الاستقرار خارج المستوى. ويمكن أن تسهم ردود الأفعال المركزة، وأحمال المعدات، وقوى الوصلات، وعدم كفاية التقييد العرضي في حدوث هذه الحالة.
هل انبعاج الجِسم هو نفسه سحق الجِسم؟
لا. يُعد انبعاج الجِسم في الأساس ظاهرة مرتبطة باستقرار اللوح، بينما يتضمن سحق الجِسم حدوث سحق وتشوه شديدي التركيز بالقرب من حمولة أو رد فعل مركز. وعلى الرغم من إمكانية حدوث المشكلتين في مناطق متشابهة، فإن آليات السلوك الإنشائي وفحوصات التصميم لكل منهما مختلفة.
أين يحدث انبعاج الجِسم عادةً؟
تشمل المواقع الحرجة عادةً مساند الكمرات، ووصلات الأعمدة، ونقاط أحمال المعدات، والعناصر الداعمة للرافعات، والكمرات الناقلة، وغيرها من المناطق التي تدخل فيها قوى كبيرة عبر أطوال قصيرة نسبيًا.
هل يمكن للمقويات منع انبعاج الجِسم؟
يمكن للمقويات العرضية المصممة بصورة صحيحة أن تحسن استقرار الجِسم بشكل كبير وأن توفر مسارًا أكثر مباشرة لنقل الأحمال. وتعتمد فعاليتها على الموقع، والصلابة، وأبعاد الصفائح، واللحامات، ومدى تكاملها مع الوصلة المحيطة.
هل تؤدي زيادة سماكة الجِسم إلى تقليل خطر الانبعاج؟
تؤدي زيادة سماكة الجِسم بشكل عام إلى تحسين الاستقرار الموضعي للوح، وقد تزيد من مقاومة عدة حالات حدية موضعية. ومع ذلك، يجب الاستمرار في التحقق من العنصر النهائي بالنسبة إلى آليات الفشل ذات الصلة وهندسة الوصلة الفعلية.
هل يمكن أن يحدث انبعاج الجِسم في إطارات الرافعات الصناعية؟
نعم. قد تتعرض الهياكل الداعمة للرافعات لردود أفعال مركزة كبيرة، وأحمال عجلات متكررة، وتأثيرات ديناميكية، وقوى ناتجة عن الوصلات. وتجعل هذه الظروف استقرار الجِسم مهمًا بشكل خاص حول دعامات مسارات الرافعات، والكوابيل، والكمرات الرئيسية، ووصلات الإطارات المعرضة لأحمال مرتفعة.