焊接连接是钢结构施工中的重要组成部分,因为它们负责在钢板、钢梁、钢柱、支撑、加劲肋以及其他加工构件之间传递作用力。一个连接节点在图纸上看起来可能很简单,但其性能取决于焊缝、周围母材以及相连构件是否能够安全承受实际的荷载传递路径。
焊缝承载力设计是确定焊接连接是否具有足够承载能力以抵抗其所受作用力的过程。计算并不仅仅是选择焊缝尺寸。工程师还必须考虑焊缝类型、有效喉厚、有效焊缝长度、焊材强度、母材强度、作用力方向、焊缝组几何形状、偏心以及潜在的破坏模式。
这些因素对于钢板连接、钢梁组合、节点板、支撑体系、抗弯连接、加劲肋、托架以及其他结构节点都十分重要。可靠的焊接连接要求焊缝与相连钢材共同工作,形成连续完整的荷载传递体系。
什么是焊缝承载力设计?
焊缝承载力设计用于评估焊缝能够提供的承载能力,并将其与连接需要传递的作用力进行比较。其目标是确保焊缝具有足够的承载能力,同时确认相邻的钢板、钢梁、支撑及其他构件不会先发生破坏。
一个连接中可能存在强度远高于实际需要的焊缝,但周围钢材仍然不足。例如,大尺寸焊缝可能能够将作用力成功传递给薄钢板,但钢板本身可能发生屈服、撕裂、屈曲或局部变形。因此,绝不能将焊缝承载能力与其他连接构件分开单独评估。
影响焊缝承载力的主要变量
重要变量包括:
- 焊缝类型
- 焊缝公称尺寸
- 有效喉厚
- 有效焊缝长度
- 焊缝金属强度
- 母材强度
- 荷载方向
- 焊缝方向
- 连接偏心
- 加工与检验质量
焊缝承载力与连接承载力
焊缝承载力专门指连接中焊接部分所提供的承载能力,而连接承载力则包括所有参与力传递的构件。
因此,完整的验算可能包括焊缝金属断裂、钢板屈服、钢板断裂、梁腹板剪切、翼缘屈服、节点板变形、局部屈曲以及其他极限状态。连接的控制承载力取决于相关构件中最薄弱的部分,而不是仅由焊缝决定。
钢结构连接中的常见焊缝类型
角焊缝
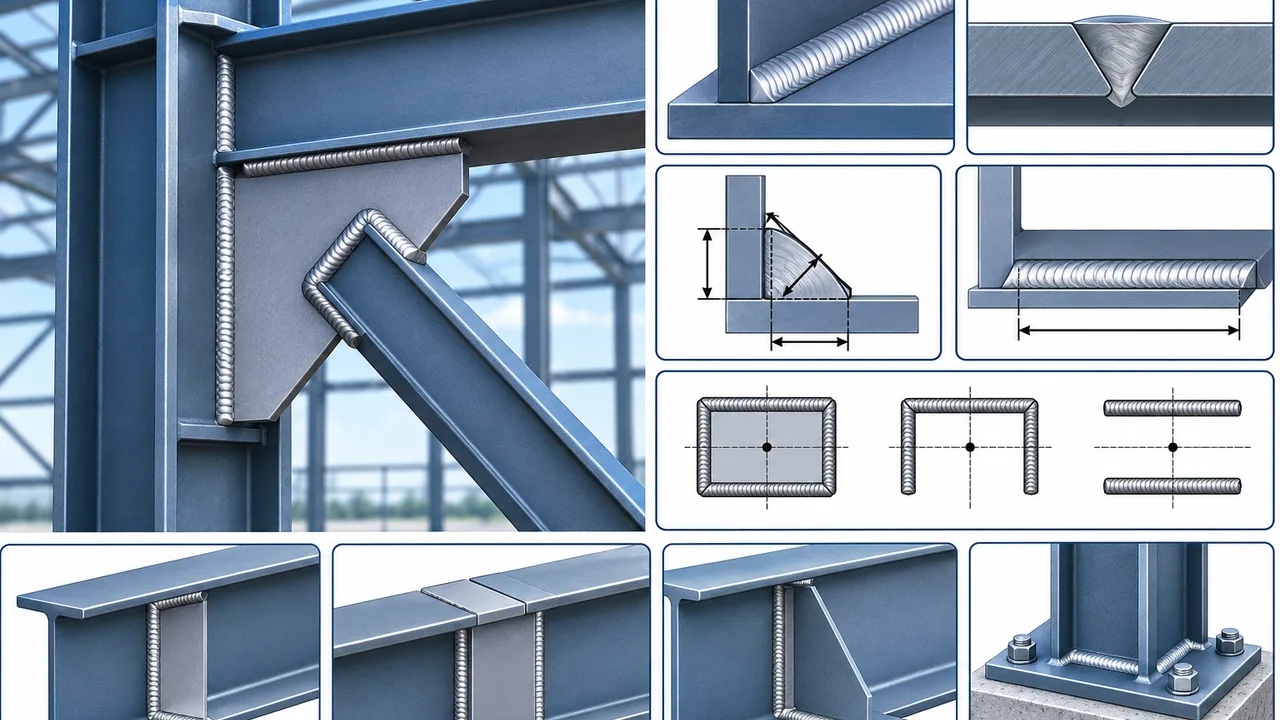
角焊缝是钢结构加工中使用最广泛的焊缝类型之一。通常用于两个钢材表面以接近直角相交的部位,或者一块钢板与另一块钢板搭接的位置。
典型应用包括节点板、梁腹板连接、加劲肋、托架、柱脚节点以及支撑连接。角焊缝的强度受到焊脚尺寸、有效喉厚、有效长度、焊缝金属强度以及荷载方向的影响。
坡口焊缝
坡口焊缝用于沿预先加工的边缘连接钢构件。它们可以在连接材料厚度方向形成部分熔透或完全熔透。
完全熔透焊缝在正确设计和施工的情况下可以传递较大的作用力。部分熔透焊缝的有效喉厚较小,因此必须根据实际达到的熔透深度进行评估。
塞焊和槽焊
在搭接钢板连接中,当需要通过其中一个构件上的孔洞进一步传递作用力时,可以采用塞焊或槽焊。它们的几何形状和应用方式与普通角焊缝不同,应根据实际连接构造进行设计。
选择合适的焊缝类型
焊缝类型的选择取决于结构需求、钢板厚度、连接几何形状、加工可达性、焊接位置、检验要求以及连接是在工厂内完成还是在项目现场施工。
高效的连接应采用能够满足所需承载能力、同时不会造成不必要加工复杂性的焊缝类型。
焊缝如何传递作用力
直接剪力
直接剪力是指作用力大致平行于连接界面作用的情况。这种受力状态常见于梁腹板连接、搭接接头、连接板以及某些支撑节点。
作用力通过有效焊缝组进行分配。设计人员必须确定可用焊缝面积是否能够抵抗所需的剪力需求。
拉力和法向力
部分连接通过焊缝横向传递作用力,而不是沿焊缝平行方向传递。翼缘连接、坡口焊缝、托架以及其他作用力垂直于连接表面的节点中可能出现直接拉力。
其受力性能取决于焊缝类型、接头准备方式、作用力方向以及周围母材的性能。
组合荷载
结构焊缝经常需要同时抵抗多种作用力。一个焊缝组可能同时承受剪力、拉力和弯矩效应。
因此,仅检查某一种作用力可能会低估实际需求。应采用适用的设计方法对组合荷载进行验算,从而正确考虑不同作用力之间的相互作用。
偏心荷载
当外力未通过焊缝组的形心时,偏心会产生附加弯矩。此时,焊缝既要抵抗直接作用力,也要抵抗弯矩引起的附加需求。
这种情况常见于托架、偏置连接板以及支撑轴力无法与焊缝组形心完全对齐的支撑连接中。
焊缝承载力设计中的关键参数
焊缝尺寸
对于角焊缝,焊缝尺寸通常指焊脚尺寸。增加焊缝尺寸通常能够提高可用承载能力,因为有效喉厚会随之增大。
不过,增加焊缝尺寸并不总是有利。尺寸过大的焊缝可能需要更高的热输入、增加变形、消耗更多填充金属,而且当连接母材已经控制连接承载能力时,继续增大焊缝尺寸几乎没有实际收益。
有效喉厚
有效喉厚是作用力通过焊缝传递时的关键焊缝尺寸。对于角焊缝,有效喉厚小于公称焊脚尺寸。
这一差异十分重要,因为焊缝的有效受力面积是根据有效喉厚计算的,而不是简单依据可见焊缝尺寸。
有效焊缝长度
有效焊缝长度是指能够被视为参与传递作用力的焊缝部分。焊缝终止位置、端部条件、构造细节以及适用的结构要求都会影响有效长度。
增加焊缝长度可以提高承载能力,但由于沿连接长度方向刚度和变形存在差异,过长的焊缝并不一定能够均匀分配作用力。
焊缝金属强度
焊接材料的强度会影响焊缝的公称承载能力。焊材的选择应与母材、焊接工艺、荷载要求以及项目技术规范相匹配。
母材强度
连接钢板或结构构件必须能够承受焊缝传递来的作用力。即使焊缝本身具有更高的公称强度,母材屈服、断裂、剪切破坏或局部撕裂仍可能成为控制连接承载力的因素。
角焊缝承载力
有效焊缝面积
角焊缝的有效受力面积由有效喉厚乘以有效焊缝长度确定。该有效面积是评估焊缝可用承载能力的基础。
在实际设计中,工程师通常先计算单位长度焊缝能够提供的承载能力,然后确定传递作用荷载所需的有效焊缝长度。
单位长度焊缝强度
随着有效喉厚或焊缝金属强度的增加,单位长度焊缝的承载能力也会增加。这为比较不同焊缝尺寸以及估算连接所需焊缝长度提供了一种实用方法。
单条焊缝与多条焊缝
一个连接可以采用单条焊缝、两条平行焊缝、钢板两侧焊缝、横向焊缝,或者多个焊缝段的组合。
通常优先采用平衡布置的焊缝,因为这种布置可以减少偏心,并使作用力在相连构件之间分布得更加均匀。
长焊缝设计考虑
长焊缝可以提供较大的公称承载能力,但作用力不一定会沿整个焊缝长度均匀传递。刚度和变形差异可能会使需求集中在连接的某些区域。
因此,在采用非常长的焊缝时,应考虑适用的结构设计要求。
坡口焊缝承载力
完全熔透焊缝
完全熔透焊缝贯穿接头的整个厚度。经过正确构造、加工和检验后,可以形成直接的力传递路径,并具有较大的承载能力。
它们通常用于高荷载连接、抗弯节点、翼缘拼接以及需要实现完整力传递的位置。
部分熔透焊缝
部分熔透焊缝不会贯穿连接构件的整个厚度。其承载能力取决于坡口准备和实际焊接熔透形成的有效喉厚。
必须进行合理的节点构造设计,以确保加工过程中具有足够的焊接空间、接头准备条件和施工质量。
何时优先采用坡口焊缝
对于厚钢板、直接受拉连接、抗弯连接、高荷载节点,或者可用空间不足以采用高效角焊缝布置的位置,可以优先考虑坡口焊缝。
钢板的焊缝承载力设计
钢板与钢板连接
钢板可采用搭接接头、T形接头、对接接头或其他形式进行连接。所选连接方式必须考虑钢板厚度、焊缝方向、作用力方向、可用边距以及钢板局部响应。
焊缝应能够传递作用力,同时避免连接钢板发生过早屈服、断裂、撕裂或过度变形。
加劲板连接
加劲肋通常焊接在梁腹板、柱腹板、翼缘以及其他结构构件上。焊缝必须在加劲肋与支承构件之间传递所需作用力,同时保证加劲肋自身保持稳定。
承压加劲肋和高荷载腹板加劲肋可能产生集中作用力,因此需要同时仔细评估焊缝承载能力以及母材的局部性能。
连接板与托架
连接板和托架可能同时承受剪力、弯曲和偏心荷载。因此,应将焊缝组与钢板弯曲以及局部屈服一起进行评估。
钢梁的焊缝承载力设计
梁腹板连接
梁腹板通常通过焊接连接板、剪切板、加劲肋或其他框架连接传递剪力。焊缝必须具有足够承载能力以传递所需剪力,同时梁腹板和连接板也必须满足相应要求。
梁翼缘连接
梁翼缘可能传递较大的拉力或压力,尤其是在抗弯连接中。这些集中作用力可能需要连续焊缝或高效焊缝布置。
梁翼缘的焊缝承载力设计不仅应考虑焊缝本身的承载能力,还应考虑翼缘强度、支承柱的性能、局部应力以及连接几何形状。
梁柱连接
梁柱连接可以从简单剪切连接到刚性抗弯连接不等。焊缝要求必须与预期的结构受力行为相匹配。
主要用于传递剪力的连接可能只需要通过腹板传力,而抗弯连接则可能要求翼缘和腹板焊缝具有较大的承载能力。
支撑连接的焊缝承载力设计
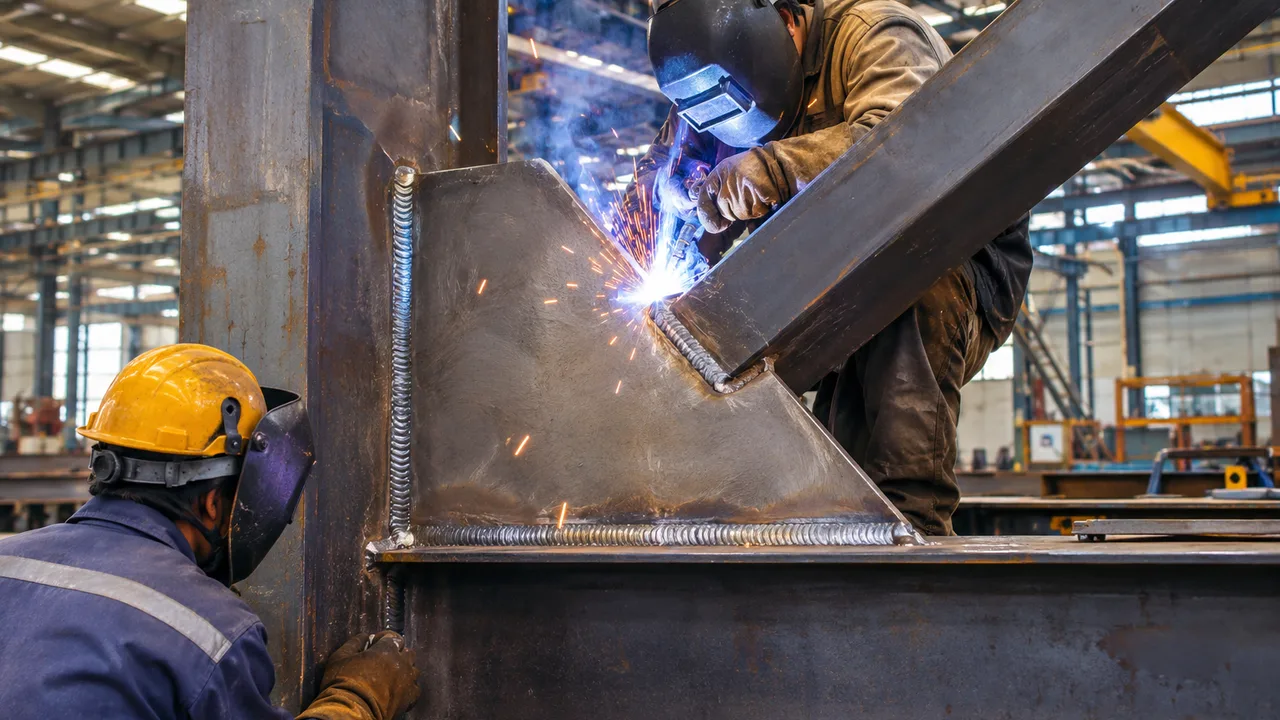
支撑与节点板之间的焊缝
斜向支撑主要传递轴向拉力或压力。当支撑与节点板焊接连接时,焊缝布置必须能够传递该轴向力,同时避免产生不必要的偏心。
根据支撑截面形式和连接构造,焊缝可以布置在支撑的一侧或两侧。平衡的焊缝布置有助于改善荷载分布并减少次生弯曲。
节点板与框架之间的焊缝
节点板还必须将支撑作用力传递到钢梁、钢柱或梁柱节点。因此,应根据实际的力传递路径评估节点板与支承框架之间的焊缝。
单纯增加焊缝尺寸并不能保证连接性能充分,如果梁腹板、柱翼缘、节点板或其他相连构件无法抵抗所传递的作用力,连接仍可能发生破坏。
作用力对中与工作点
当支撑中心线与预定的结构工作点尽可能对齐时,支撑连接的受力效率更高。当对中效果较差时,偏心可能会在节点板和焊缝组中产生附加弯矩。
因此,在进行节点板支撑连接构造设计时,必须正确协调支撑、节点板、钢梁和钢柱之间的关系。应评估完整的荷载传递路径,而不是单独考虑支撑焊缝。
受压支撑设计考虑
受压支撑在严重荷载作用下可能发生屈曲和转动。节点板以及周围焊缝必须在允许连接产生预期变形的同时继续传递作用力。
过度约束的节点构造可能会妨碍所需变形,尤其是在要求结构具有延性行为的体系中。
焊缝组设计与荷载分配
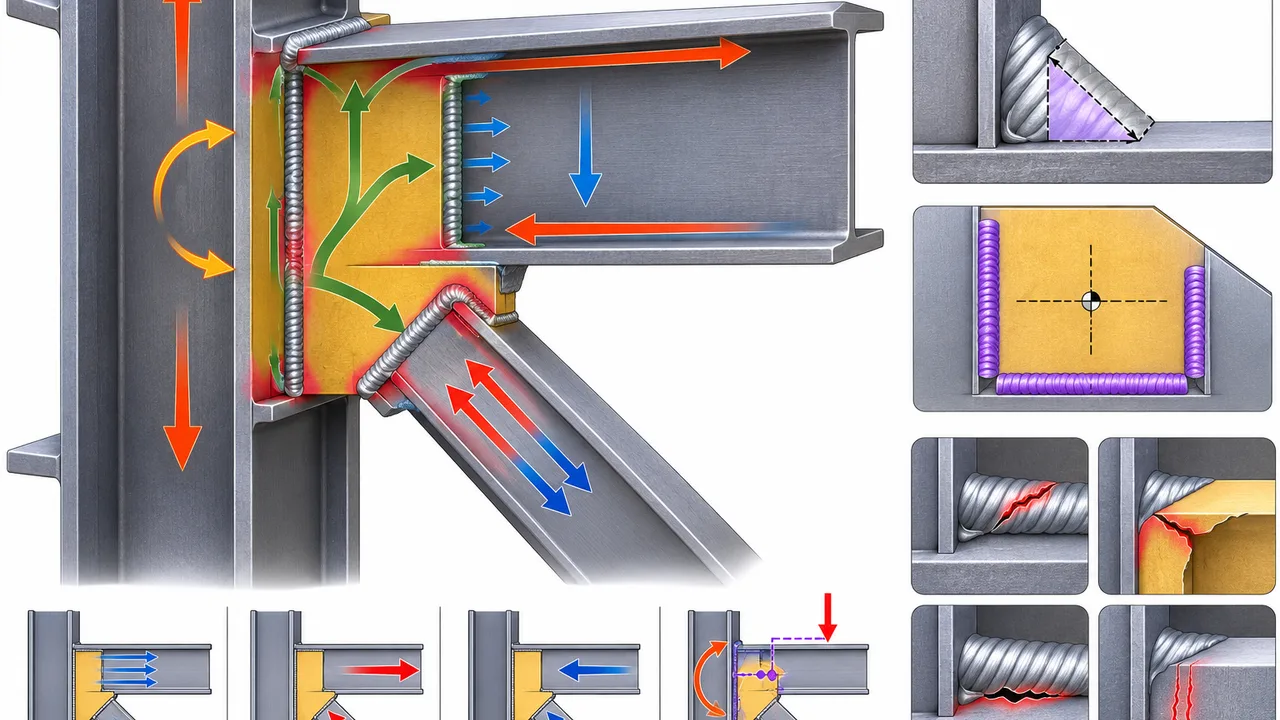
焊缝组形心
焊缝组形心是有效焊缝布置的几何中心。当外力存在偏心时,其位置尤其重要。
直接作用力分配
对于承受中心荷载的焊缝组,直接作用力通过有效焊缝面积进行分配。实际需求取决于焊缝布置形式、荷载方向以及相连构件的刚度。
弯矩引起的作用力
偏心荷载会围绕焊缝组形心产生弯矩。距离形心更远的焊缝段可能承受更大的附加作用力。
应将直接作用力与弯矩产生的作用力组合起来,以确定焊缝组关键部位所承受的最终需求。
焊缝布置几何形状
常见的焊缝布置包括平行焊缝、矩形焊缝组、U形布置、周边焊缝以及不对称布置。几何形状既影响作用力分布,也影响连接抵抗偏心荷载的能力。
焊接连接周围母材验算
母材屈服
焊缝附近的钢板或结构构件必须具有足够的截面面积以抵抗传递来的作用力。如果周围钢材在焊缝达到承载能力之前发生屈服,则母材屈服将控制连接承载力。
母材断裂
当焊缝周围可用截面不足时,可能发生局部断裂。高强度焊缝无法弥补母材尺寸不足的问题。
局部剪切破坏
高荷载焊接连接可能在梁腹板、钢板、节点板或其他构件中产生集中剪力。因此,应在适当情况下检查局部撕裂或剪切屈服。
层状撕裂
当厚钢板承受较大的厚度方向拉应力时,可能发生层状撕裂,尤其是在约束程度较高的焊接节点中。
合理选择材料、接头几何形状、焊接顺序以及节点构造可以帮助降低这种风险。
常见焊缝破坏模式
焊缝喉部破坏
有效喉厚不足可能无法提供足够的面积来抵抗作用力。过大的剪应力或组合应力可能导致焊缝沿喉部发生破坏。
焊缝金属断裂
焊缝金属断裂可能由过大的结构需求、不合适的焊材、焊接缺陷、熔合不足或其他质量问题引起。
母材破坏
在某些连接中,钢板或结构构件可能在焊缝之前发生屈服或断裂。因此,焊缝与相连钢材必须作为一个整体进行设计,而不能彼此独立考虑。
裂纹
在材料性能、约束程度、热输入、焊接工艺以及环境条件组合不利时,可能出现氢致裂纹、热裂纹以及弧坑裂纹。
未熔合或未焊透
未完全熔合或熔透不足会减少有效焊缝面积,并可能显著降低连接可靠性。正确的接头准备和焊接工艺至关重要。
咬边与气孔
咬边和过多气孔可能减少有效截面积并形成应力集中。因此,检验和验收标准是质量控制的重要组成部分。
工厂焊接与现场焊接
工厂焊接
工厂焊接在受控的加工环境中进行。通常能够提供更好的焊接设备操作空间、更稳定的作业位置、更好的环境控制以及更一致的检验条件。
这些条件有助于制造商在多个结构构件之间保持稳定、可重复的焊接质量。
现场焊接
某些安装连接、维修或项目特定节点可能需要现场焊接。不过,现场焊接更容易受到天气、受限操作空间、构件定位以及施工顺序的影响。
因此,在现场条件下,严格控制焊接工艺和检验尤为重要。
面向加工效率的设计
高效的连接设计应避免不必要的大尺寸焊缝和过长的焊缝长度。工程师还应考虑焊接位置、操作空间、变形、热输入,以及节点是在工厂内完成还是在现场完成更为合理。
焊接工艺与质量控制
焊接工艺规程
焊接工艺规程应规定接头类型、焊接方法、焊材选择、电流、电压、预热要求、层间温度以及焊接顺序等关键参数。
在受控的钢结构工厂环境中进行稳定生产,可以改善设备使用条件、工艺控制、尺寸检验以及整体加工质量。
焊工资格
焊接人员应根据适用的项目要求,具备所需焊接方法、材料、接头类型以及焊接位置的相应资格。
目视检查
目视检查可以发现焊缝尺寸、裂纹、咬边、气孔、表面状态、焊缝终止位置以及明显施工缺陷等问题。
无损检测
关键连接可能需要进行额外检测。根据焊缝类型和项目规范,可以采用超声波检测、磁粉检测、渗透检测或射线检测等方法。
焊缝承载力设计中的常见错误
一些反复出现的错误可能降低焊接结构连接的可靠性或效率:
- 未评估实际作用力就直接选择焊缝尺寸
- 认为焊缝越大越好
- 忽略有效喉厚
- 有效焊缝长度不足
- 忽略偏心荷载
- 只验算焊缝承载力而不检查母材强度
- 忽略钢梁、钢板或节点板的局部破坏
- 采用难以施工的焊缝布置
- 忽略焊接收缩和变形
- 使用不必要的现场焊接
- 未协调焊接符号与加工图纸
- 忽略检验要求
如何设计高效的焊接连接
高效的焊接连接设计首先需要清楚理解结构荷载传递路径。设计人员应确定作用力从何处进入连接、如何通过焊缝组传递,以及如何进一步分配至支承钢构件。
实际设计过程应包括:
- 确定实际结构作用力
- 识别拉力、压力、剪力和弯矩需求
- 选择合适的焊缝类型
- 确定合理的焊缝尺寸和有效长度
- 评估完整焊缝组
- 验算相连母材
- 评估钢板、钢梁、支撑以及节点板的局部性能
- 提供足够的加工与检验空间
- 减少不必要的焊缝体积
- 协调焊接工艺与质量控制要求
- 确认符合适用的结构设计标准
XTD Steel Structure 将连接节点详图设计与加工要求相协调,使焊接钢构件能够采用合理的接头几何形状、受控的尺寸以及适合检验的操作空间进行生产。
常见问题
哪些因素决定焊缝承载力?
焊缝承载力取决于焊缝类型、有效喉厚、有效长度、焊缝金属强度、作用力方向、焊缝组几何形状以及相连母材的性能。偏心和组合荷载也可能影响各个焊缝段的受力需求。
更大的角焊缝是否总能提供更高承载力?
更大的角焊缝通常会增加有效焊缝面积,但并不一定能够提高整个连接的承载能力。相连钢板、钢梁、支撑或节点板可能先成为控制因素,而过大的焊缝尺寸还会增加热输入、变形、材料消耗以及加工时间。
什么是角焊缝的有效喉厚?
有效喉厚是角焊缝截面中抵抗作用力的最短有效距离。它与有效焊缝长度共同用于确定焊缝的有效受力面积。
焊缝承载力能否高于相连钢板的承载力?
可以。焊缝的公称承载能力可能高于其所连接的钢板或结构构件。在这种情况下,连接可能由母材屈服、断裂、局部剪切或其他母材极限状态控制。
偏心荷载作用下如何验算焊缝承载力?
应将作用于焊缝组的直接作用力与偏心弯矩产生的附加作用力组合,然后将所得需求与焊缝组关键部位的可用承载能力进行比较。
结论
焊缝承载力设计远不只是选择一个公称焊缝尺寸。有效喉厚、有效长度、焊缝金属强度、作用力方向、偏心、焊缝组几何形状以及母材承载能力都会影响连接的最终承载能力。
钢板、钢梁、支撑、节点板以及焊缝应作为一条连续结构荷载传递路径中的组成部分进行整体评估。仅仅依靠高强度焊缝无法弥补周围钢材强度不足或连接几何形状不合理的问题。
通过协调结构工程设计、加工详图、焊接工艺、质量控制以及检验,可以确保焊接连接在钢结构整个使用寿命期间保持可靠性能。