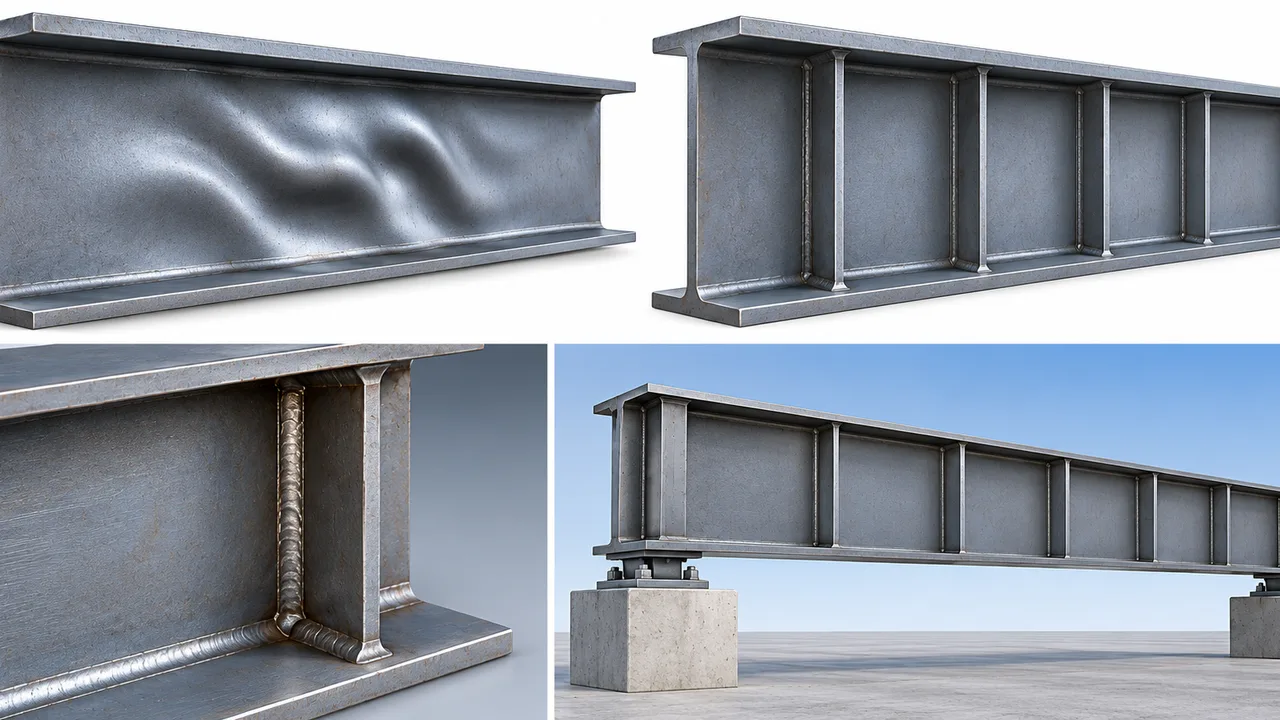
غالبًا ما تُصمم الكمرات الفولاذية العميقة والكمرات الصفائحية بأرواح رقيقة نسبيًا لتقليل الوزن الإنشائي وتحسين كفاءة استخدام المواد. يعمل هذا النهج بكفاءة إلى أن تصبح الروح نحيفة بدرجة تجعل عدم الاستقرار، بدلًا من الخضوع، هو العامل المسيطر على مقاومتها. وعند التعرض لقوى قص مرتفعة، يمكن أن تتشوه الروح الرقيقة خارج مستواها الأصلي وتتعرض للانبعاج قبل أن يصل الفولاذ إلى كامل مقاومته المادية.
وهنا تبرز أهمية المقويات العرضية لمنع انبعاج الروح. فمن خلال إنشاء خطوط تقييد صلبة عبر عمق الروح، تقوم المقويات العرضية بتقسيم الصفيحة الطويلة والنحيفة إلى ألواح أقصر، وتحد من التشوه خارج المستوى، ويمكنها تحسين استقرار العنصر تحت القص بدرجة كبيرة. ومع ذلك، تعتمد فعاليتها على التباعد بينها، وصلابتها، وتفاصيل الوصلات، وهندسة الروح، وحالة التحميل الفعلية.
بالنسبة إلى مهندسي الإنشاء والمصنعين ومالكي المشاريع، لا يقتصر الهدف على إضافة المزيد من صفائح التقوية. فالتصميم الفعال يحدد المواضع التي تكون فيها المقويات ضرورية إنشائيًا، وكيفية تفاعلها مع الروح، وما إذا كانت الروح الرقيقة المقواة أكثر اقتصادية من استخدام صفيحة أكثر سماكة من دون مقويات.
لماذا تصبح الأرواح الفولاذية معرضة للانبعاج
تعمل روح الكمرة ذات المقطع I أو الكمرة الصفائحية على نقل قوى القص بين الجناحين وتساعد في الحفاظ على الشكل الهندسي العام للعنصر. وفي العديد من المنشآت ذات البحور الطويلة أو الأحمال الكبيرة، يُعد زيادة عمق الكمرة وسيلة فعالة لزيادة مقاومة الانحناء لأن الجناحين يصبحان أكثر تباعدًا عن بعضهما. إلا أن زيادة عمق الكمرة تؤدي أيضًا إلى زيادة ارتفاع صفيحة الروح.
إذا لم تزد سماكة الروح بصورة متناسبة، تصبح الروح أكثر نحافة تدريجيًا. وقد تتمتع الصفيحة الناتجة بمقاومة مادية كافية، لكنها تفتقر إلى الاستقرار اللازم.
الهندسة النحيفة للروح
يتأثر استقرار الروح بدرجة كبيرة بالعلاقة بين الارتفاع الصافي للروح وسماكتها. فالروح المنخفضة والسميكة نسبيًا تتمتع عادةً بمقاومة كبيرة لعدم الاستقرار الموضعي. أما الروح العميقة والرقيقة فتتصرف بصورة مختلفة، إذ يمكن حتى لإجهادات الضغط الصغيرة أن تسبب تشوهًا خارج المستوى.
لذلك تستخدم معايير التصميم الإنشائي حدود نحافة الروح وأحكام انبعاج الصفائح لتحديد ما إذا كانت الروح قادرة على تطوير مقاومة القص المتوقعة من دون الحاجة إلى تثبيت إضافي.
وعند تقييم الروح، يأخذ المصمم في الاعتبار عوامل مثل:
- الارتفاع الصافي للروح بين الجناحين،
- سماكة صفيحة الروح،
- درجة الفولاذ،
- شروط التقييد عند الجناحين والمقويات،
- مقدار قوة القص المطبقة، و
- أبعاد كل لوح منفرد من ألواح الروح.
كلما ازدادت نحافة الروح، أصبح الانبعاج أكثر أهمية تدريجيًا في تحديد مقاومة التصميم.
إجهاد القص في الروح
عند تعرض الكمرة لأحمال عرضية، تتولد فيها قوى قص تتحملها الروح بشكل رئيسي. وتؤدي هذه الإجهادات إلى نشوء إجهادات رئيسية قطرية من الضغط والشد داخل صفيحة الروح.
عندما تتعرض صفيحة نحيفة لقوة قص متزايدة، يمكن أن يؤدي المركب القطري للضغط في النهاية إلى انبعاج مرن نتيجة القص. وبدلًا من بقاء الروح مستوية، تبدأ في التحرك جانبيًا وتتخذ نمطًا منبعجًا.
ولا يعني ذلك دائمًا حدوث فشل إنشائي فوري. فقد تستمر الأرواح النحيفة المصممة بصورة صحيحة في مقاومة أحمال إضافية من خلال سلوك ما بعد الانبعاج. ومع ذلك، يجب أن تكون هندسة لوح الروح وقيوده الحدية قادرة على دعم هذا السلوك بأمان.
الأحمال المركزة وردود الأفعال
يمكن أن يحدث عدم استقرار الروح أيضًا بالقرب من القوى المركزة. فقد تؤدي ردود أفعال المساند، وأحمال عجلات الرافعات، وأحمال التحويل، وردود أفعال المعدات، والوصلات القادمة من الإطارات الثانوية إلى إدخال إجهادات موضعية كبيرة إلى الروح.
ويجب التمييز بين هذه الحالات والانبعاج العام الناتج عن القص، لأن الأحمال المركزة قد تسبب أنماط فشل إضافية مثل خضوع الروح، أو تهشم الروح، أو الضغط الموضعي، أو الانبعاج بالقرب من المساند.
وبحسب مسار انتقال القوى، يمكن للمقوي العرضي أن يعمل كعنصر استقرار وسيط، أو كمقوي عند المساند، أو كجزء من نظام مركب لنقل الأحمال.
ما هي المقويات العرضية؟
المقويات العرضية هي صفائح فولاذية أو عناصر إنشائية تُثبت على الروح بصورة شبه عمودية على المحور الطولي للكمرة أو الكمرة الصفائحية. وتمتد عادةً بين جناح الضغط وجناح الشد، ويمكن تركيبها على جانب واحد من الروح أو على جانبيها.
تشمل الترتيبات الشائعة صفائح مسطحة ملحومة، أو صفائح مزدوجة، أو قطاعات مصنعة أخرى يتم اختيارها وفقًا لهندسة العنصر وحالته التحميلية.
وهناك فئتان رئيسيتان شائعتان:
- المقويات العرضية الوسيطة، التي تعمل أساسًا على تثبيت ألواح الروح وتحسين مقاومتها لانبعاج القص.
- مقويات المساند، التي تساعد على نقل الأحمال المركزة أو ردود أفعال المساند عبر الروح إلى الجناحين.
وعلى الرغم من أن النوعين قد يبدوان متشابهين بصريًا، فإن مسؤولياتهما الإنشائية وفحوصات التصميم الخاصة بهما قد تختلف بصورة كبيرة.
كيف تعمل المقويات العرضية لمنع انبعاج الروح
تنبع فعالية المقويات العرضية لمنع انبعاج الروح من تغيير سلوك صفيحة الروح بدلًا من مجرد إضافة مزيد من الفولاذ إلى العنصر. فالمقوي الموضوع بشكل صحيح ينشئ خط تقييد يحد من التشوه ويقسم الروح إلى ألواح إنشائية منفصلة.
تقسيم الروح إلى ألواح أصغر
لنفترض وجود كمرة صفائحية طويلة من دون مقويات وسيطة. فقد تتصرف كامل مساحة الروح بين نقاط التقييد الرئيسية كصفيحة واحدة كبيرة ونحيفة. ويؤدي إضافة المقويات العرضية إلى تقسيم هذه المساحة إلى عدة ألواح أقصر.
يكون كل لوح محصورًا بين الجناح العلوي والجناح السفلي، إضافة إلى القيود العرضية عند طرفيه. ويؤدي تقليل طول اللوح غير المدعوم إلى تغيير نسبة أبعاده ويزيد عادةً مقاومته لانبعاج القص.
يمكن تلخيص المفهوم ببساطة كما يلي:
لوح روح طويل غير مدعوم → قابلية أكبر للانبعاج
ألواح روح أقصر ومقيدة → استقرار أفضل
وهذا أحد الأسباب التي تجعل تباعد المقويات جزءًا بالغ الأهمية من تصميم الكمرات الصفائحية.
تقييد تشوه الروح خارج المستوى
يوفر المقوي العرضي أيضًا تقييدًا ضد التشوه الجانبي على طول خط تثبيته. ولكي يؤدي المقوي هذه الوظيفة بفعالية، يجب أن يمتلك صلابة كافية.
قد تتشوه الصفيحة شديدة الرقة أو غير المناسبة من حيث الأبعاد مع الروح بدلًا من أن تعمل كحد ثابت. لذلك يجب التحقق من أبعاد المقوي نفسه وصلابته واستقراره الموضعي.
كما تمثل الوصلة الملحومة بين الروح والمقوي جزءًا من نظام التقييد هذا. فالصفيحة ذات الأبعاد المناسبة ولكن ذات التثبيت غير الكافي لا يمكنها توفير السلوك الإنشائي المقصود بصورة موثوقة.
تحسين مقاومة انبعاج القص
تعتمد مقاومة انبعاج القص على عدة عوامل متداخلة، من بينها نحافة الروح ونسبة أبعاد لوح الروح الفردي. وعندما تقلل المقويات طول اللوح، يمكن أن تتغير حالة الانبعاج الحرجة بدرجة كبيرة.
وقد يسمح ذلك للمصممين باستخدام أرواح رقيقة نسبيًا في الكمرات العميقة مع الحفاظ على مقاومة إنشائية كافية. ويمكن أن يؤدي ذلك إلى خفض الوزن الإجمالي للفولاذ، خاصةً عندما تؤدي زيادة سماكة الروح على كامل طول كمرة كبيرة إلى إضافة كمية كبيرة من المواد.
ومع ذلك، يجب موازنة هذه الفائدة التصميمية مع عمليات التصنيع الإضافية، بما في ذلك القطع، والمواءمة، واللحام، والفحص، والتحكم في التشوه.
دعم عمل مجال الشد بعد الانبعاج
يمكن لبعض أرواح الكمرات الصفائحية النحيفة أن تطور مقاومة كبيرة بعد الانبعاج عقب حدوث الانبعاج الأولي الناتج عن القص. وبعد انبعاج الروح، يمكن نقل جزء من قوة القص من خلال مجال شد قطري يتكون عبر لوح الروح.
وتساعد الجناحات المحيطة والمقويات العرضية في تحديد حدود مجال الشد هذا. ونتيجة لذلك، قد تحتاج المقويات إلى صلابة كافية للحفاظ على هندسة اللوح أثناء تطوير الروح لمقاومة ما بعد الانبعاج.
ويكتسب هذا السلوك أهمية خاصة في طرق تصميم الكمرات الصفائحية التي تسمح صراحةً بعمل مجال الشد. وتعتمد المتطلبات المطبقة على معيار التصميم المستخدم. ويمكن للمهندسين العاملين وفق الممارسات الأمريكية الرجوع إلى الأحكام الحالية لمواصفة AISC للمباني ذات الهياكل الفولاذية عند تحديد فحوصات المقاومة والتفاصيل المناسبة.
المقويات الوسيطة مقابل مقويات المساند
لا ينبغي التعامل مع المقويات الوسيطة ومقويات المساند باعتبارها مكونات قابلة للاستبدال لمجرد أن كليهما يُرتب عادةً رأسيًا عبر روح الكمرة الصفائحية.
| جانب التصميم | المقوي العرضي الوسيط | مقوي المساند |
|---|---|---|
| الوظيفة الرئيسية | التحكم في عدم استقرار الروح وتقسيمها إلى ألواح | نقل ردود الأفعال أو الأحمال المركزة |
| الموقع النموذجي | بين نقاط الأحمال أو المساند الرئيسية | عند المساند ومواقع الأحمال المركزة |
| الاعتبار الرئيسي في التصميم | انبعاج القص واستقرار اللوح | الضغط والتحمل والخضوع الموضعي والاستقرار |
| نقل الأحمال | يوفر التقييد بصورة رئيسية | قد يشارك مباشرة في نقل القوى |
| الترتيب النموذجي | صفيحة على جانب واحد أو الجانبين | غالبًا صفائح مزدوجة قوية أو مثبتة بإحكام |
قد يحتاج مقوي المساند إلى التصرف جزئيًا كعنصر ضغط ونقل القوة بين الجناح والروح. أما المقوي الوسيط المستخدم لتحقيق الاستقرار تحت القص فقد يحمل قوة مركزة مباشرة أقل بكثير، لكنه يظل بحاجة إلى صلابة كافية لتوفير حد فعال للوح.
أين تُستخدم المقويات العرضية عادةً؟
الكمرات الصفائحية
تُعد الكمرات الصفائحية المصنعة من أكثر التطبيقات شيوعًا لأن المصممين يستطيعون اختيار أبعاد الجناحين والروح بصورة مستقلة. وهذا يتيح استخدام أرواح عميقة ونحيفة نسبيًا تستفيد من التقوية الوسيطة.
تشمل الأمثلة النموذجية الكمرات الصناعية ذات البحور الطويلة، وكمرات الجسور، وعناصر التحويل، والكمرات الثقيلة في المباني.
كمرات الرافعات
يمكن للمنشآت الداعمة للرافعات أن تولد ردود أفعال رأسية كبيرة، وأحمالًا متكررة، وتأثيرات ديناميكية، وقوى موضعية. وبحسب أبعاد الكمرة وتكوين الرافعة، قد تكون هناك حاجة إلى المقويات الوسيطة ومقويات المساند معًا.
كما تستحق التفاصيل الحساسة للإجهادات المتكررة اهتمامًا خاصًا، لأن الأحمال المتكررة الناتجة عن الرافعات قد تجعل نهايات اللحام ومناطق تركيز الإجهادات المحلية ذات أهمية كبيرة.
الكمرات الصناعية العميقة
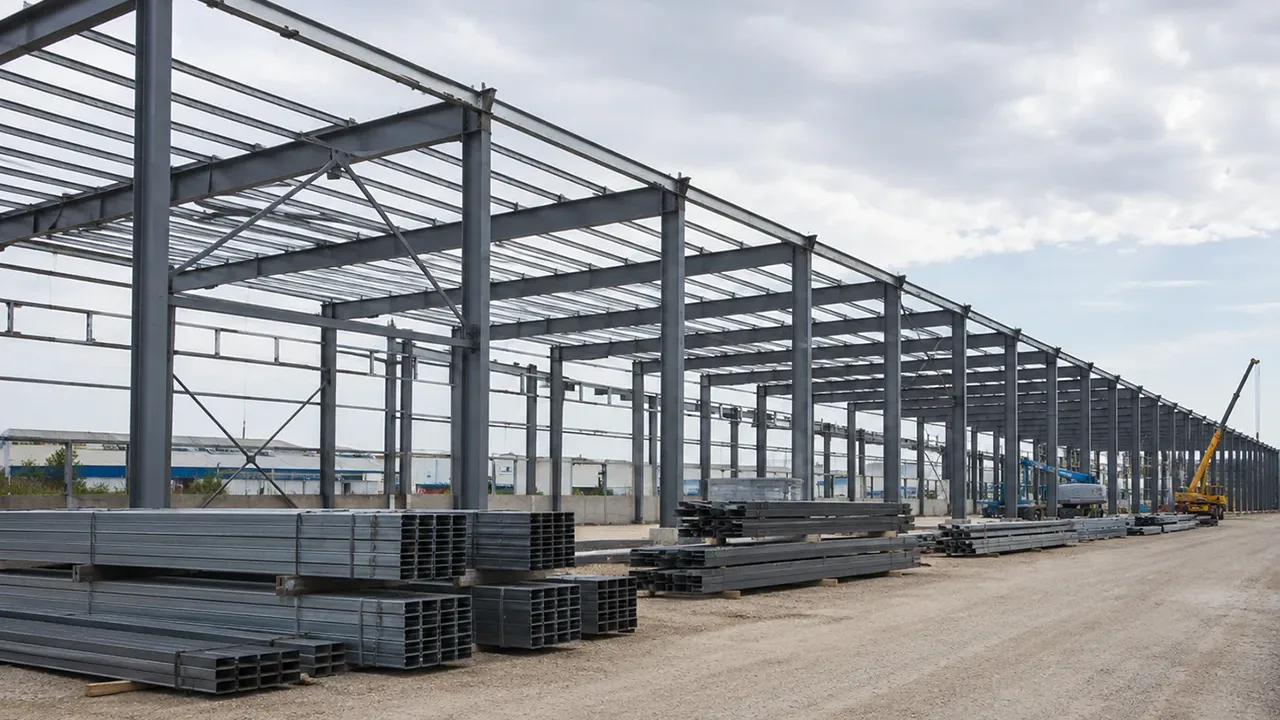
تستخدم المصانع، ومنشآت المعالجة، ومنصات المعدات، ومرافق الطاقة، والمباني الصناعية الثقيلة بصورة متكررة عناصر مصنعة عميقة عندما يلزم نقل أحمال كبيرة عبر مسافات واسعة بين الأعمدة.
وقد يوفر استخدام روح رقيقة مزودة بمقويات مصممة بشكل صحيح في بعض الحالات توازنًا أفضل بين وزن الفولاذ وتكلفة التصنيع مقارنة باستخدام روح أكثر سماكة بدرجة كبيرة على طول العنصر بالكامل.
كمرات التحويل والعناصر الإنشائية الثقيلة
غالبًا ما تحمل كمرات التحويل أعمدة أو جدرانًا أو معدات أو أنظمة إنشائية ثانوية. ويمكن أن يؤدي عمقها الكبير والطلب المرتفع على مقاومة القص إلى مشكلات في استقرار الروح، خاصة بالقرب من المساند ونقاط الأحمال المركزة.
وفي هذه العناصر، قد تكون المقويات العرضية مجرد جزء واحد من استراتيجية التقوية الشاملة.
متى تحتاج روح فولاذية إلى مقويات عرضية؟
لا تحتاج كل كمرة عميقة إلى مقويات. ويجب تحديد الحاجة إليها من خلال الحسابات الإنشائية بدلًا من الاعتماد على التقييم البصري وحده.
يقوم المصممون عادةً بتقييم:
- نسبة عمق الروح إلى سماكتها،
- مقاومة القص المطلوبة،
- مقاومة القص المتاحة للروح غير المقواة،
- أبعاد ألواح الروح،
- مواقع المساند والأحمال النقطية،
- إجهاد خضوع المادة،
- السلوك المتوقع بعد الانبعاج، و
- متطلبات الكود الإنشائي الحاكم.
إذا كانت الروح غير المقواة توفر مقاومة كافية، فقد لا يحقق إضافة المقويات الوسيطة فائدة إنشائية أو اقتصادية كبيرة. وعندما تكون الروح نحيفة بدرجة مفرطة، يمكن للمصمم مقارنة بدائل مثل زيادة سماكة الروح، أو تقليل عمقها، أو إضافة المقويات، أو تعديل التكوين العام للعنصر.
لذلك يجب أن تكون المقويات العرضية لمنع انبعاج الروح الفعالة نتيجة قرار تصميم متكامل، وليس مجرد تفصيل تصنيع افتراضي.
معايير التصميم الرئيسية للمقويات العرضية
نسبة أبعاد لوح الروح
تؤثر المسافة بين المقويات المتجاورة بالنسبة إلى الارتفاع الصافي للروح في خصائص انبعاج لوح الروح. فالمقويات المتقاربة تنشئ ألواحًا أقصر، بينما يؤدي التباعد الأكبر إلى ألواح أطول قد تكون أكثر عرضة لعدم الاستقرار.
ويعتمد الترتيب الأمثل على الطلب على مقاومة القص، وسماكة الروح، والهندسة العامة للكمرة، وطريقة التصميم المستخدمة.
تباعد المقويات
يمكن أن يؤدي تقليل المسافة بين المقويات إلى تحسين استقرار الروح، إلا أن التباعد الأقرب يزيد أيضًا عدد الصفائح، وطول اللحامات، وعمليات التصنيع، ونقاط الفحص.
ولهذا السبب، فإن الحل الأخف إنشائيًا ليس بالضرورة الأقل تكلفة. فقد تكون روح أكثر سماكة قليلًا مع عدد أقل من المقويات أقل تكلفة في التصنيع من روح شديدة الرقة تحتوي على العديد من الصفائح الملحومة.
عرض المقوي وسماكته
يجب أن يكون المقوي صلبًا بدرجة كافية لتقييد الروح من دون أن يتعرض هو نفسه لتشوه مفرط أو انبعاج موضعي. ولذلك يجب اختيار عرض الصفيحة وسماكتها وفقًا للدور الإنشائي للمقوي ومتطلبات معيار التصميم المعمول به.
ويجب أيضًا مراعاة الخلوصات اللازمة للتصنيع حتى يمكن تركيب المقوي ولحامه من دون التداخل مع لحامات الجناحين أو المكونات المجاورة.
وصلة المقوي بالروح
يجب أن تنقل الوصلة بين المقوي والروح القوى المرتبطة بالسلوك الإنشائي المفترض. ويجب تنسيق حجم اللحام، وطوله، وإمكانية الوصول إليه، وتسلسل التصنيع مع التصميم.
كما يمكن أن يؤدي اللحام المفرط إلى إدخال حرارة غير ضرورية وتشوهات، خاصة في صفائح الروح الرقيقة. ولذلك لا يتمثل الهدف في زيادة حجم اللحام إلى أقصى حد، بل في توفير الوصلة المطلوبة بكفاءة.
الوصلة مع الجناحين
تعتمد العلاقة المطلوبة بين المقوي وجناحي الكمرة بدرجة كبيرة على وظيفته. فقد تحتاج مقويات المساند التي تنقل القوى المركزة إلى نقل مباشر للأحمال إلى أحد الجناحين أو كليهما. أما المقويات الوسيطة المستخدمة بصورة أساسية لاستقرار الألواح فقد تكون لها متطلبات مختلفة عند النهايات.
وتتطلب المنشآت الحساسة للإجهادات المتكررة اهتمامًا إضافيًا لأن تفاصيل اللحام بين المقوي والجناح قد تؤثر في تركيزات الإجهادات الموضعية وأداء التعب.
مسار تصميم المقويات العرضية
عادةً ما تعمل عملية التصميم العملية على تطوير نظام الروح والمقويات معًا بدلًا من تحديد أبعاد الكمرة الرئيسية أولًا ثم إضافة المقويات لاحقًا.
- تحديد القوى المؤثرة في العنصر. تحديد القص، والانحناء، وردود أفعال المساند، والأحمال المركزة من التحليل الإنشائي.
- تقييم نحافة الروح. مقارنة هندسة الروح المقترحة مع الحدود ذات الصلة في الكود.
- التحقق من مقاومة الروح غير المقواة. تحديد ما إذا كانت الروح قادرة على تحمل قوة القص المطلوبة بأمان من دون مقويات وسيطة.
- تحديد مناطق القوى المركزة. تقييم المساند، والأحمال النقطية، وردود أفعال الرافعات، والقوى الموضعية الأخرى بصورة منفصلة.
- اختيار تباعد أولي للمقويات. تقسيم الروح إلى ألواح بأبعاد عملية.
- التحقق من مقاومة الألواح المقواة. التحقق من قدرة مقاومة انبعاج القص، وعند السماح بذلك، مقاومة ما بعد الانبعاج.
- تحديد أبعاد صفائح المقويات. توفير الصلابة والعرض والسماكة والاستقرار المناسبة.
- تصميم الوصلات. التحقق من اللحامات وأي انتقال مطلوب للقوى إلى الجناحين.
- مراجعة قابلية التصنيع. التأكد من إمكانية الوصول، وتسلسل اللحام، والتفاوتات، ومتطلبات التحكم في التشوه.
- تنسيق الرسومات والفحص. تحديد نوع المقوي، وموقعه، وأبعاد الصفائح، ومتطلبات اللحام بصورة واضحة.
يجب أن تأخذ عملية تصميم مقويات الكمرات الأوسع نطاقًا في الاعتبار أيضًا الأحمال المركزة، وسلوك التحمل عند المساند، وحالات الحد الموضعية للروح، وتفاصيل الوصلات، بدلًا من التعامل مع كل مقوي باعتباره صفيحة منفصلة.
الأخطاء الشائعة في تفاصيل المقويات العرضية
التباعد المفرط بين المقويات
لا يؤدي تركيب المقويات تلقائيًا إلى منع الانبعاج. فإذا ظل التباعد كبيرًا جدًا بالنسبة إلى سماكة الروح المختارة والطلب على القص، فقد تظل الألواح الناتجة نحيفة بدرجة مفرطة.
صفائح مقويات غير كافية الأبعاد
قد تتشوه الصفيحة التي تفتقر إلى الصلابة الكافية مع الروح، وبالتالي لا توفر التقييد المفترض في الحسابات. لذلك يجب أن تتناسب أبعاد المقوي مع وظيفته الإنشائية.
تفاصيل لحام غير مناسبة
قد تمنع اللحامات غير الكافية انتقال القوى بفعالية، بينما يمكن أن تزيد اللحامات الكبيرة دون حاجة من إدخال الحرارة، والتشوهات، وأعمال التصنيع، والإجهادات المتبقية.
ولذلك يجب تنسيق تفاصيل اللحام مع كل من المتطلبات الإنشائية وعملية التصنيع.
التعامل مع مقويات المساند والمقويات الوسيطة على أنها متطابقة
من الأخطاء الشائعة في التفاصيل تطبيق ترتيب الصفائح نفسه على طول الكمرة بالكامل من دون مراعاة كيفية عمل كل مقوي فعليًا. فقد تكون لمقوي المساند الذي يتحمل رد فعل كبير متطلبات مقاومة ووصلات تختلف بدرجة كبيرة عن المقوي الوسيط المستخدم لتثبيت الروح.
إضافة المقويات دون التحقق من سماكات بديلة للروح
قد يؤدي إضافة المزيد من الصفائح إلى تقليل وزن الروح الرئيسية، لكنه قد يزيد ساعات العمل. وقد تمثل عمليات القطع، والمواءمة، واللحام، والتقويم، والفحص، والطلاء حول عدد كبير من المقويات جزءًا كبيرًا من تكلفة التصنيع.
وقبل اعتماد التصميم النهائي، يجب على المهندسين مقارنة خيار الروح المقواة ببديل يستخدم روحًا أكثر سماكة.
سماكة الروح مقابل المقويات العرضية
| اعتبار التصميم | روح أكثر سماكة | روح رقيقة مع مقويات عرضية |
|---|---|---|
| وزن الفولاذ | أعلى عادةً | أقل محتملًا |
| تعقيد التصنيع | أقل | أعلى |
| كمية اللحام | أقل | أعلى |
| مقاومة الانبعاج | تتحسن من خلال زيادة سماكة الصفيحة | تتحسن من خلال تقليل أبعاد الألواح وزيادة التقييد |
| متطلبات العمالة | أقل عادةً | أعلى بسبب المواءمة واللحام |
| الميزة النموذجية | تصنيع أبسط | كفاءة مادية للكمرات العميقة أو الطويلة |
بالنسبة إلى كمرة قصيرة أو متوسطة الحجم، قد تكون زيادة سماكة الروح أبسط خيار. أما في الكمرات شديدة العمق أو برامج التصنيع الكبيرة، فقد يبرر توفير المواد الناتج عن استخدام روح أكثر رقة العمل الإضافي اللازم للمقويات.
لذلك يجب تقييم أفضل حل على أساس التكلفة الإجمالية للتصنيع، وليس على أساس وزن الفولاذ وحده.
اعتبارات التصنيع للعناصر الفولاذية المقواة
لا تمثل الحسابات الإنشائية سوى جزء واحد من نظام ناجح للكمرات المقواة. فجودة التصنيع تؤثر بصورة مباشرة في المحاذاة، واستواء الروح، وأداء الوصلات، ودقة التركيب.
تشمل ضوابط الإنتاج المهمة:
- القطع الدقيق لصفائح المقويات،
- التباعد والاتجاه الصحيحين للمقويات،
- التركيب المضبوط مع الروح والجناحين،
- تسلسل لحام مناسب،
- إدارة إدخال الحرارة والتشوهات،
- الفحص البُعدي بعد اللحام،
- فحص جودة اللحام عند اشتراطه، و
- إعداد الأسطح حول الوصلات الملحومة.
في الكمرات الصفائحية الطويلة، قد يؤدي لحام المقويات بالتتابع من دون خطة مناسبة للتحكم في التشوه إلى تموجات في الروح أو تشوه العنصر. وينبغي على فرق الإنتاج تنسيق إجراءات اللحام مع هندسة الصفائح المجمعة وسماكتها.
تدمج XTD Steel Structure رسومات الورشة التفصيلية، وتصنيع الفولاذ، واللحام، والفحص البُعدي، وتخطيط معالجة الأسطح عند إنتاج العناصر الإنشائية المصنعة للمشاريع الصناعية والتجارية. ويكتسب هذا التنسيق أهمية خاصة عندما يحتوي العنصر على مقويات روح متكررة وملحقات ملحومة أخرى.
نقاط الفحص قبل التسليم والتركيب
قبل مغادرة الكمرات أو الكمرات الصفائحية المقواة لمصنع التصنيع، يجب التحقق من عدة تفاصيل مقابل الرسومات المعتمدة ومواصفات المشروع.
تشمل نقاط الفحص النموذجية:
- موقع المقويات وتباعدها،
- أبعاد الصفائح وسماكتها،
- محاذاة المقويات واتجاهها،
- حجم اللحام والاستمرارية المطلوبة،
- التركيب مع الروح والجناحين،
- عيوب اللحام المرئية،
- تشوه الروح أو التموج الموضعي،
- استقامة العنصر بشكل عام،
- استمرارية الطلاء حول المناطق الملحومة، و
- علامات التعريف الخاصة بالتركيب.
ويكتسب التحكم في الأبعاد أهمية خاصة عندما تتصل الكمرات المقواة بالأعمدة، أو كوابيل الرافعات، أو الإطارات الثانوية، أو وصلات الربط بالمسامير في الموقع.
في مشاريع XTD Steel Structure، يمكن تنسيق رسومات التصنيع ومتطلبات الفحص مع تخطيط النقل والتركيب بحيث تظل المقويات وصفائح التوصيل والملحقات الأخرى متوافقة مع التسلسل النهائي للتجميع في الموقع.
اختيار استراتيجية فعالة لتقوية الروح
تكون المقويات العرضية أكثر فعالية عندما يتم التعامل معها باعتبارها جزءًا من نظام الكمرة الصفائحية الكامل، وليس مجرد صفائح تقوية منفصلة. ويتمثل دورها في إنشاء حدود مستقرة لألواح الروح، والحد من التشوه خارج المستوى، وتحسين قدرة الأرواح النحيفة على مقاومة القص.
وفي الوقت نفسه، يمكن أن يؤدي استخدام عدد أكبر من المقويات من المطلوب إلى زيادة أعمال اللحام، ووقت التصنيع، وأعمال الفحص، وخطر التشوه. لذلك يتطلب التصميم الفعال تحقيق توازن بين سماكة الروح، وتباعد المقويات، وعمق العنصر، والأحمال، وتكلفة المواد، وتعقيد التصنيع.
يمكن أن تجعل المقويات العرضية لمنع انبعاج الروح المصممة بشكل صحيح العناصر الفولاذية ذات الأرواح النحيفة عالية الكفاءة، خاصة في الكمرات الصناعية العميقة والكمرات الصفائحية المصنعة. ويجب دائمًا التحقق من الترتيب النهائي وفقًا لمعيار التصميم الإنشائي الحاكم وتنسيقه مع متطلبات واقعية للتصنيع والتركيب.
الأسئلة الشائعة
ما وظيفة المقويات العرضية في الكمرة الفولاذية؟
توفر المقويات العرضية تقييدًا عبر روح الكمرة الفولاذية أو الكمرة الصفائحية. وفي الأرواح النحيفة، تقوم بتقسيم الصفيحة الطويلة إلى ألواح أصغر وتساعد على التحكم في التشوه خارج المستوى الناتج عن انبعاج القص. وعند المساند أو مواقع الأحمال المركزة، يمكن أيضًا للمقويات المصممة خصيصًا أن تساعد في نقل القوى بين الروح والجناحين. وتعتمد وظيفتها الإنشائية الدقيقة على موقعها وحالة التحميل.
هل تزيد المقويات العرضية من مقاومة القص؟
يمكنها زيادة مقاومة القص القابلة للاستخدام للروح النحيفة من خلال تغيير أبعاد لوح الروح وشروط تقييده. وعادةً ما تتمتع الألواح الأصغر والمقيدة بصورة صحيحة بمقاومة أعلى لانبعاج القص. كما تسمح بعض طرق التصميم بمقاومة إضافية بعد الانبعاج من خلال عمل مجال الشد. ويجب حساب الزيادة الفعلية وفقًا لمعيار التصميم الحاكم بدلًا من افتراضها لمجرد وجود المقويات.
أين يجب وضع المقويات العرضية؟
يتم تحديد تباعد المقويات الوسيطة وفقًا لنحافة الروح، وعمقها، والطلب على مقاومة القص، ونسبة أبعاد اللوح، ومتطلبات الكود. وقد تكون هناك حاجة إلى مقويات إضافية عند المساند أو مواقع الأحمال المركزة. ونظرًا لأن هذه المواقع قد تتضمن حالات حد إنشائية مختلفة، يجب التحقق من مقويات المساند بشكل منفصل عن المقويات الوسيطة المستخدمة أساسًا لتحقيق استقرار الروح.
هل المقويات العرضية مطلوبة في كل كمرة صفائحية؟
لا. فقد توفر الكمرة الصفائحية ذات الروح السميكة بدرجة كافية مقاومة مناسبة للقص من دون مقويات عرضية وسيطة. ويجب على المصممين أولًا التحقق من قدرة الروح غير المقواة. وتصبح المقويات مفيدة عندما تجعل نحافة الروح أو الطلب على القص من الضروري توفير تقييد إضافي للألواح، أو عندما يوفر استخدام روح أكثر رقة ومقواة حلًا إجماليًا أكثر اقتصادية.
ما الفرق بين المقوي العرضي والمقوي الطولي؟
يمتد المقوي العرضي عادةً عبر عمق الروح ويكون عموديًا على محور العنصر. وغالبًا ما يقسم الروح إلى ألواح أقصر. أما المقوي الطولي فيمتد على طول العنصر ويمكنه تقليل العمق الفعال غير المدعوم لصفيحة الروح النحيفة. وقد تستخدم الكمرات العميقة أو المصممة بدرجة عالية من التحسين كلا النوعين بحسب سلوك الاستقرار المطلوب.
هل يمكن لروح أكثر سماكة أن تحل محل المقويات العرضية؟
في كثير من الحالات، نعم. فزيادة سماكة الروح تقلل نحافتها وقد تلغي الحاجة إلى بعض المقويات الوسيطة أو جميعها. وتعتمد الجدوى الاقتصادية لذلك على عمق الكمرة، وطول العنصر، وسعر الفولاذ، وتكلفة عمالة التصنيع، ومتطلبات اللحام، وسماكات الصفائح المتاحة، ومدى تكرار المشروع. ويكون الحل المفضل عادةً هو الحل الذي يحقق المتطلبات الإنشائية مع تقليل التكلفة الإجمالية للتصنيع بدلًا من التركيز فقط على وزن المادة.