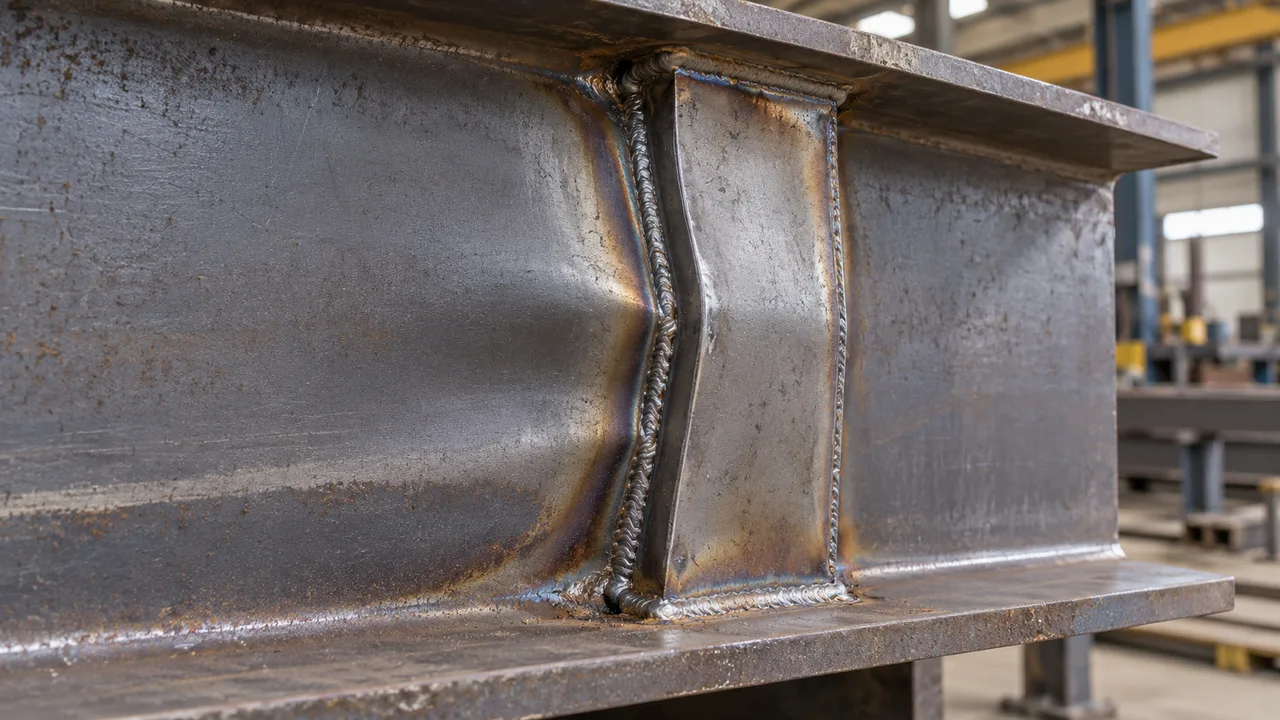
钢制加劲肋通常用于加强梁腹板、改善局部荷载传递、抵抗集中反力,或控制高荷载区域周围的变形。然而,即使结构计算和图纸本身正确,如果制造质量引入了非预期缺陷,加劲肋仍可能发生失稳。
许多加劲肋屈曲错误产生于切割、组装、定位焊、最终焊接或尺寸检验过程中。略有翘曲的钢板、偏离预定荷载线的位置,或因焊接而被拉出平面的钢板,其实际受力表现可能与结构分析中采用的理想化构件存在很大差异。
因此,对制造商和项目团队而言,控制这些细节不仅仅是制造工艺质量问题,也是确保成品钢构件能够沿预定结构传力路径传递作用力的重要环节。
为什么结构设计看起来正确,加劲肋仍会屈曲
结构计算通常假定加劲肋具有明确的几何尺寸、位置、约束条件以及与周围梁构件的连接方式。制造过程可能改变其中任何一种条件。
例如,为承受压力而设计的加劲肋,在理论上可能具有足够的厚度和宽度。然而,如果钢板安装后存在明显的横向弯曲,压力便会作用于一个存在初始缺陷的几何形状上。此时,钢板不再主要承受轴向压力,还可能承受额外弯矩。
当加劲肋无法与翼缘正确支承、偏离荷载作用点,或由于焊接变形而受到不均匀约束时,也会出现类似问题。即使原始设计在计算上仍然满足要求,这些缺陷仍可能降低构件的实际稳定性。
制造质量如何影响加劲肋稳定性
通过加劲肋传递荷载
当作用力能够按照结构节点设计所预期的方式通过梁进行传递时,加劲肋才能有效发挥作用。根据具体应用,传力过程可能涉及翼缘、加劲肋钢板、腹板、焊缝以及相邻结构构件之间的力传递。
如果制造过程中形成间隙、偏心或不完整连接,原有传力路径就可能发生变化。荷载可能集中在更小的区域,焊缝可能承担原本不应单独承担的作用力,加劲肋也可能产生额外弯曲。
初始缺陷与平面外变形
任何制造完成的钢构件都不可能绝对笔直。结构设计通常会考虑合理的公差和初始缺陷,但过大的平面外变形会显著增加屈曲敏感性。
这一问题对相对较薄、较细长的加劲肋钢板尤为重要。即使是较小的制造误差,也可能在梁投入使用之前就产生初始偏心。焊接产生的残余应力还可能进一步加剧这一问题。
错误 1 — 加劲肋安装不垂直
最明显的制造错误之一,就是加劲肋未与腹板和翼缘正确对齐。钢板没有保持在预定平面内笔直布置,而是出现倾斜或扭转。
在受压状态下,这种错位会形成偏心受力。此时,加劲肋不再主要承受轴向压力,而是同时承受压力和弯曲。
常见原因包括放样不准确、临时固定不足、定位焊质量不佳,或最终焊接过程中发生移动。采用合适的工装、焊前检查垂直度以及焊后复核位置,都可以降低这一风险。
错误 2 — 加劲肋端部留有过大间隙
当加劲肋需要与梁翼缘直接承压时,端部过大的间隙会严重影响荷载传递。
此时,压力不会直接通过钢板接触进行传递,连接在初始阶段可能更多依赖焊缝或周围腹板承载。在加劲肋完全参与受力之前,局部区域就可能先发生变形。
可接受的状态取决于结构节点和加劲肋的预定功能。与主要用于腹板稳定的加劲肋相比,承压加劲肋通常需要更加严格地控制端部加工和接触状况。
错误 3 — 加劲肋与梁腹板组装不良
加劲肋应与梁的实际几何形状良好匹配,而不应通过强行校正使其处于不自然的位置。较大的间隙、不均匀接触或装配过程中的扭转,都可能产生设计中未考虑的局部偏心。
组装不良可能源于切割尺寸不准确、梁腹板已经变形、钢板尺寸错误,或定位焊之前准备不足。
仅仅通过增加焊缝金属来修正严重的组装问题,通常不能替代尺寸校正。首先应确保钢板处于正确位置,使连接能够按照预期方式工作。
错误 4 — 使用不平整的加劲肋钢板
钢板在进入装配工位之前就可能已经存在弯曲。热切割、搬运、储存或之前的制造工序都可能造成弓形变形或扭曲。
如果不检查钢板平整度就直接安装,就会形成初始几何缺陷。在压力作用下,原有弯曲可能迅速放大,并导致提前屈曲。
钢板越细长,这一问题就越重要。因此,制造商应在安装前检查加劲肋的平整度,并在必要时按照适用的制造工艺对构件进行矫正。
错误 5 — 焊接热输入和变形过大
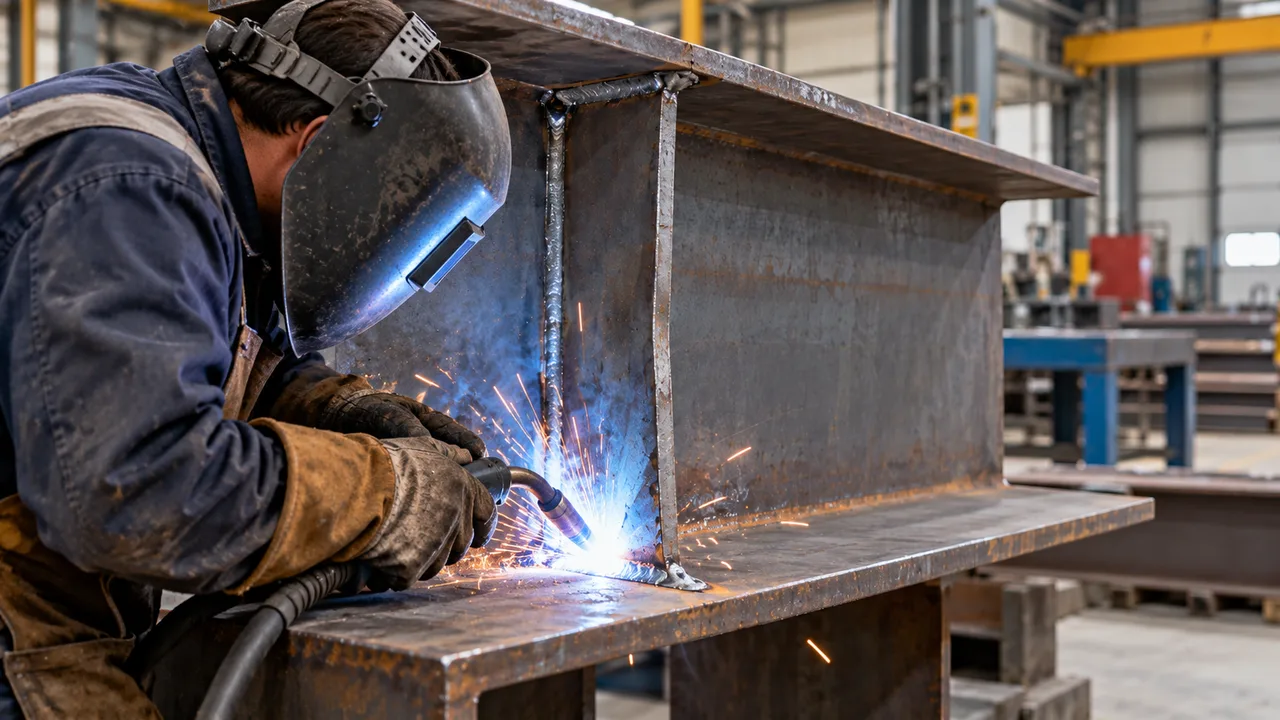
焊接是钢结构制造过程中最常见的几何变化来源之一。局部加热和冷却会产生收缩、残余应力,有时还会造成肉眼可见的变形。
焊接顺序不均衡
如果在一侧连续施焊较长焊缝而没有采用合理的焊接顺序,热收缩可能会将加劲肋拉离预定位置。梁腹板本身也可能发生变形。
采用受控的焊接顺序、在适当情况下实施对称或平衡焊接,并提供足够的临时约束,有助于在制造过程中保持构件几何形状。
焊缝尺寸过大
增加焊缝金属并不意味着加劲肋连接一定更好。过大的焊缝会引入额外热量、延长制造时间,并可能造成不必要的变形。
焊缝尺寸应按照批准的结构设计和制造要求执行,而不应在车间随意加大。
错误 6 — 加劲肋相对于荷载作用位置安装错误
即使加劲肋本身制造得很整齐,如果安装位置错误,仍可能无法有效发挥作用。在集中反力、柱荷载、设备支座、荷载转换点以及其他依赖精确对位形成传力路径的区域,这一点尤其重要。
如果加劲肋偏离实际支承位置或荷载作用点,梁腹板可能仍然承受较高的局部应力,而加劲肋则以偏心方式承受作用力。
正确的位置应遵循整体梁加劲肋设计,确保加劲肋与预定传力路径、支承区域以及连接节点保持一致。
错误 7 — 加劲肋与腹板之间焊接不足
另一类加劲肋屈曲错误与焊缝无法提供设计所假定的约束或传力能力有关。
潜在问题包括焊缝尺寸不足、部分焊缝缺失、未完全熔合、过多焊接不连续以及关键区域焊接质量不佳。
如果钢板未得到充分约束,其实际无支撑状态可能发生变化。在荷载作用下还可能产生局部分离或转动,从而增加变形风险。
因此,焊缝验收应依据项目规范和适用的制造标准,而不能仅根据连接外观看起来是否完整进行判断。
错误 8 — 制造过程中忽略腹板变形
加劲肋的几何状态不能脱离梁腹板单独考虑。如果腹板在之前的焊接工序中已经发生变形,将加劲肋安装在该表面上可能会使钢板被固定在存在缺陷的位置。
即使加劲肋钢板本身最初是平整的,也可能因此形成扭曲或弯曲的加劲肋。
制造商应在最终装配前检查腹板状态,不应通过强行安装加劲肋来矫正明显的梁变形,除非经批准的维修工艺明确允许这样操作。
错误 9 — 组装过程中去除过多材料
制造过程中经常需要打磨和局部修整,但去除过多材料可能改变加劲肋的有效几何尺寸。
边缘过度打磨、火焰切割不准确,或为了使钢板适配而反复修切,都可能减小有效宽度或横截面积。不规则缺口还可能形成局部应力集中。
组装修正应保持在制造公差范围内,未经工程批准不得改变关键尺寸。
错误 10 — 最终焊接前省略尺寸检查
在加劲肋仍处于定位焊阶段时,许多问题都比较容易修正。一旦完成正式焊接,维修会变得更加困难,而且可能引入额外热量和变形。
在最终焊接之前,检查通常应确认以下关键尺寸和状态:
- 加劲肋沿梁长度方向的位置;
- 钢板垂直度和竖向对齐情况;
- 端部间隙以及预定支承接触情况;
- 钢板平整度;
- 与梁腹板的组装贴合情况;
- 焊接准备和可操作性;以及
- 腹板或翼缘现有变形。
规范的检验流程有助于在加劲肋屈曲错误永久形成于构件之前发现这些问题。
制造相关加劲肋问题的典型警示迹象
| 制造问题 | 典型可见状态 | 可能的结构影响 |
|---|---|---|
| 加劲肋不垂直 | 钢板向侧面倾斜或扭转 | 偏心受压和额外弯曲 |
| 端部间隙过大 | 与翼缘接触不完整 | 直接承压能力降低并改变荷载传递 |
| 焊接变形 | 加劲肋弯曲或腹板变形 | 初始几何缺陷增大 |
| 位置错误 | 加劲肋偏离荷载或支承点 | 腹板局部应力增大并产生偏心传力 |
| 焊接质量差 | 焊缝不完整、有缺陷或不一致 | 约束或连接承载能力降低 |
| 钢板翘曲 | 加劲肋在安装前或安装后发生弯曲 | 屈曲敏感性增加 |
如何在制造过程中防止加劲肋屈曲
控制钢板切割和板面平整度
装配前应检查尺寸和平整度。尽早修正变形钢板通常比修复已经焊接完成的构件更加容易。
使用合适的工装和临时固定装置
在定位焊和最终焊接过程中,临时约束可以帮助保持加劲肋的位置。当多根类似梁需要保持重复一致的几何形状时,工装夹具尤其有用。
全面焊接前检查组装状态
在确认钢板位置、接触状态、间隙和对齐情况之前,不应开始最终焊接。
控制焊接顺序和热输入
合理的焊接工艺有助于限制不必要的收缩和变形。焊缝尺寸、焊接顺序、层间控制以及约束措施都应符合项目要求。
焊接后进行尺寸检查
焊接完成后仍应继续检查,因为位置正确的加劲肋在热循环过程中仍可能发生移动。最终几何尺寸应与规定公差进行核对。
加劲肋发生屈曲后何时需要维修或更换
并非所有可见变形都具有相同的结构重要性。应采取何种措施取决于变形程度、加劲肋功能、荷载状态、焊缝完整性、周围腹板状态以及项目验收标准。
评估内容可能包括测量永久平面外变形、检查翼缘接触情况、检查焊缝、确认附近腹板变形,并复核该区域实际承受的作用力。
对于关键构件,不应在没有获得批准的维修方法之前,简单地通过加热、锤击或强行方式将变形的加劲肋恢复原位。不当矫正可能改变材料性能、损坏焊缝,或产生额外残余应力。
制造精度是加劲肋性能的一部分
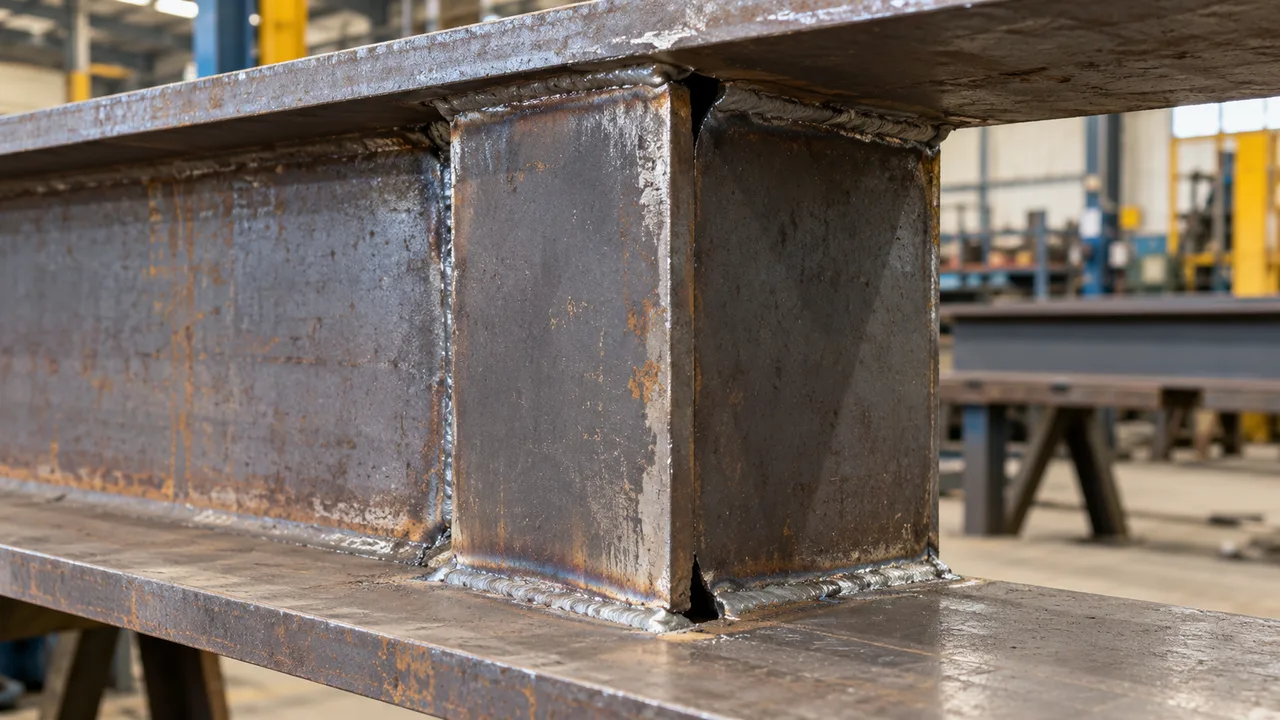
加劲肋性能不仅取决于钢板厚度。对齐情况、平整度、组装精度、焊接质量、承压接触、尺寸控制以及最终检验都会影响钢构件投入使用后加劲肋的实际表现。
最严重的加劲肋屈曲错误往往始于车间内看似很小的偏差:钢板略微偏离平面安装、一端留下过大间隙、组装时忽略已经变形的腹板,或焊接热输入失控导致最终几何形状发生变化。
通过在整个制造过程中控制这些细节,制造商可以保持结构设计所假定的传力路径,并降低过早发生局部失稳的风险。对于钢结构制造项目,XTD Steel Structure 将尺寸控制、焊接工艺以及检验要求整合到生产流程中,使关键加劲肋及其他传力构件能够按照批准的项目规范进行制造。
常见问题
制造过程中导致加劲肋屈曲最常见的原因是什么?
不同项目并不存在唯一原因,但初始错位、钢板变形、端部承压不良以及焊接引起的变形都是常见因素。这些情况会产生偏心,或在使用荷载作用之前降低加劲肋的有效稳定性。
加劲肋与翼缘之间的小间隙会导致问题吗?
会,尤其是在加劲肋需要通过直接承压传递压力时。间隙的重要程度取决于节点细节、荷载水平、焊缝形式以及加劲肋功能。验收应遵循项目设计和适用的制造要求。
焊接会在梁尚未受荷前导致加劲肋屈曲吗?
会。焊接热量和收缩可能在制造过程中使加劲肋或梁腹板发生变形。这种变形可能形成初始平面外几何缺陷,并在之后的结构荷载作用下增加屈曲敏感性。
加劲肋是否必须始终与梁翼缘完全接触?
不一定。所需接触状态取决于加劲肋类型和结构节点。承压加劲肋通常需要严格控制与翼缘的接触,因为直接传递压力可能是其预定功能的一部分,而其他类型的加劲肋则可能采用不同的构造方式。
制造后弯曲的加劲肋可以矫直吗?
某些情况下可以,但在开始维修之前应对维修方法进行评估。需要综合考虑变形程度、钢材牌号、焊缝状态、构件受荷情况以及拟采用的矫直方法。关键结构构件可能需要采用经工程师批准的维修程序。